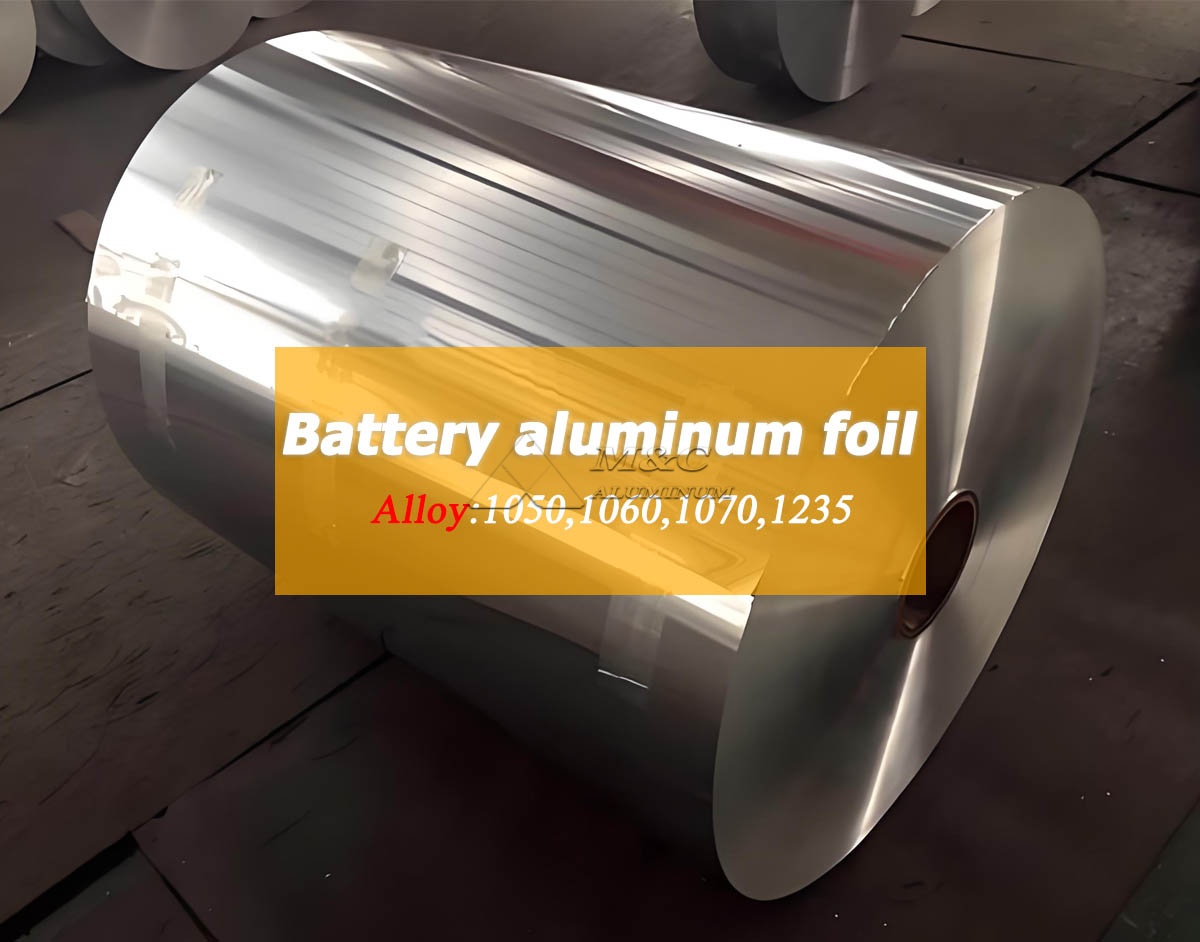
Как специализированный производитель алюминиевой фольги, мы производим аккумуляторную алюминиевую фольгу для призматических батарей, используемую в качестве материала токосъемника положительного электрода при производстве литий-ионных батарей. Призматические элементы широко применяются в электромобилях, системах хранения энергии, промышленном оборудовании и бытовой электронике, поскольку их прямоугольная структура обеспечивает эффективную интеграцию модулей и эффективное использование пространства.
Для производителей призматических батарей качество алюминиевой фольги оказывает прямое влияние на стабильность покрытия катодной суспензии, постоянство плотности электродов, характеристики намотки или укладки, а также конечную надежность элемента. Наш производственный процесс разработан с учетом этих требований, с контролируемым химическим составом сплавов, точностью прокатки, чистотой поверхности, механическими свойствами и геометрией рулонов.
Роль алюминиевой фольги в призматических батареях
Алюминиевая фольга аккумулятора является токосъемником катода литий-ионного аккумулятора. При изготовлении электродов на обе стороны фольги наносятся активные материалы, проводящие вещества и связующие. Фольга проводит электрический ток между активным слоем катода и клеммой батареи, обеспечивая при этом стабильную подложку для высокоскоростного нанесения покрытия и каландрирования.
При производстве призматических батарей электродный лист обычно складывается или наматывается перед установкой в жесткий алюминиевый или стальной корпус элемента. Этот производственный маршрут предъявляет высокие требования к плоскостности фольги, качеству кромок, удлинению и однородности толщины. Неравномерность фольги может повлиять на вес покрытия, привести к неравномерному уплотнению электрода или создать нестабильность процесса во время резки и намотки.
Наша аккумуляторная алюминиевая фольга изготавливается для катодных токосъемников, где требуется низкое сопротивление, контролируемые характеристики поверхности и стабильные механические характеристики. Мы поставляем фольгу в рулонах или разрезных рулонах в соответствии с требованиями заказчика к линии нанесения покрытия, оборудованию для резки и ширине электрода.
Распространенные сплавы для изготовления алюминиевой фольги для аккумуляторов
Наиболее распространенными алюминиевыми сплавами для катодных токосъемников литий-ионных аккумуляторов являются алюминиевая фольга 1235 и 1100. Эти сплавы обладают высокой электропроводностью, хорошей пластичностью и пригодностью для прокатки тонких листов.
Мы выбираем сплав и отпуск в соответствии с целевой толщиной, процессом нанесения покрытия, давлением каландрирования и конструкцией последующей ячейки. Для применений, требующих алюминия высокой чистоты и стабильных характеристик тонких листов, наша 1235 Алюминиевая фольга является подходящим вариантом материала. Для клиентов, которым требуется технически чистый сплав со стабильной технологичностью, мы также производим 1100 Алюминиевая фольга в характеристиках аккумуляторного класса.
| Сплав | Типичное содержание алюминия | Основные характеристики | Типичное применение батареи |
|---|---|---|---|
| 1235 | Минимум 99,35% | Высокая проводимость, хорошая пластичность, подходит для прокатки тонкой фольги. | Стандартная катодная токосъемная фольга |
| 1100 | Минимум 99,00% | Хорошая коррозионная стойкость, стабильная формуемость, хорошие электрические характеристики. | Катодная фольга для выбранных конструкций ячеек |
| 1060 | Минимум 99,60% | Более высокая чистота и проводимость алюминия | Специализированные применения аккумуляторной фольги высокой чистоты |
Окончательный выбор сплава должен быть подтвержден на основе рецептуры электрода и условий обработки. Наша техническая команда может просмотреть целевые спецификации, включая толщину фольги, ширину, твердость, требования к обработке поверхности и размеры рулонов перед производством.
Технические параметры аккумуляторной алюминиевой фольги
В следующей таблице представлены распространенные диапазоны производства аккумуляторной алюминиевой фольги для призматических батарей. Окончательные значения могут быть скорректированы по техническому соглашению в соответствии с требованиями заказчика.
| Параметр | Типичная спецификация | Примечания |
|---|---|---|
| Сплав | 1235, 1100, 1060 | Выбирается на основе проводимости и требований к обработке. |
| Характер | H18, H19 или по индивидуальному заказу | Определяется условиями нанесения покрытия, каландрирования и обращения. |
| Толщина | 12-20 микрон | Общие калибры включают 12, 15, 16, 18 и 20 микрон. |
| Допуск по толщине | По индивидуальному заказу в зависимости от толщины фольги и спецификации заказа | Тщательный контроль толщины обеспечивает стабильный вес покрытия. |
| Ширина | 100-1600 мм | Доступная ширина щели в зависимости от конструкции электрода |
| Допуск по ширине | Индивидуальные | Контролируется последующая резка и выравнивание покрытия. |
| Внутренний диаметр катушки | 150 мм, 300 мм, 505 мм или по индивидуальному заказу. | Выбрано из соображений совместимости с оборудованием заказчика. |
| Внешний диаметр катушки | Индивидуальные | Определяется весом рулона и требованиями к обращению. |
| Состояние поверхности | Чистый, однородный, маслоконтролируемый | Подходит для катодного суспензионного покрытия. |
| Шероховатость поверхности | Контролируется по договоренности | Поддерживает адгезию и однородность покрытия. |
| Краевое состояние | Гладкая кромка прорези, низкий уровень заусенцев. | Помогает уменьшить дефекты покрытия и намотки. |
| Пинхолы | Контролируется в соответствии с толщиной и стандартом | Проверено с помощью процедур качества производства |
| Предел прочности | По индивидуальному заказу в зависимости от сплава, закалки и толщины | Проверено на стабильность обработки |
| Удлинение | По индивидуальному заказу в зависимости от состояния материала | Важно для операций резки, намотки и штабелирования. |
Преимущества алюминиевой фольги для призматических батарей
1. Отличная электропроводность: служит катодным коллектором тока, помогает снизить внутреннее сопротивление и повысить эффективность передачи тока.
2. Легкий вес и низкая плотность. Это помогает снизить общий вес батареи, отвечая требованиям к весу для силовых батарей.
3. Хорошие механические свойства: Обладая соответствующей прочностью на разрыв и удлинением, он соответствует требованиям обработки, таким как нанесение покрытия, каландрирование и продольная резка.
4. Превосходное качество поверхности: плоская поверхность и равномерная толщина облегчают равномерное покрытие катодных материалов, повышая стабильность производства аккумуляторов.
5. Хорошая коррозионная стойкость: сохраняет химическую стабильность в электролитной среде, предусмотренной конструкцией аккумулятора.
6. Высокая технологичность: изделия из алюминиевой фольги могут быть изготовлены по индивидуальному заказу с точки зрения сплава, толщины и ширины в соответствии с конкретными требованиями к дизайну призматических батарей.
Процесс производства алюминиевой фольги для призматических батарей
Мы производим аккумуляторную алюминиевую фольгу посредством контролируемой последовательности плавления, литья, горячей прокатки, холодной прокатки, промежуточного отжига, окончательной прокатки, резки, проверки и упаковки. Каждый этап способствует обеспечению единообразия, необходимого для производства аккумуляторных электродов.
Плавка и литье сплавов
Мы начинаем с контролируемого управления сырьем и составом сплавов. Химический состав контролируется для поддержания стабильных свойств конечной фольги. Методы чистой плавки и фильтрация позволяют производить алюминиевую полосу с однородной внутренней структурой.
Контроль прокатки и толщины
Литой сляб проходит этапы прокатки для достижения необходимой толщины фольги. Наши операции по прокатке ориентированы на постоянство толщины по всей ширине рулона и по длине рулона. Стабильный контроль толщины имеет важное значение, поскольку небольшие отклонения могут влиять на загрузку катодного покрытия и плотность электрода.
Отжиг и контроль механических свойств
Параметры отжига позволяют достичь заданного состояния и механического поведения. Баланс между прочностью на разрыв и удлинением важен при работе с фольгой. Слишком твердый материал может быть менее устойчивым при намотке или изгибе, а слишком мягкий материал может повлиять на контроль натяжения на высокоскоростных линиях нанесения покрытия.
Резка и обработка кромок
После окончательной прокатки фольгу можно нарезать на ширину по желанию заказчика. Мы контролируем условия резки, чтобы свести к минимуму заусенцы на кромках, телескопирование и неравномерную намотку катушек. Чистые края и стабильная геометрия катушки помогают поддерживать плавность работы во время последующей обработки электродами.
Требования к качеству поверхности катодного покрытия
Поверхность алюминиевой фольги аккумулятора должна быть совместима с покрытием из катодной суспензии. Загрязнения, чрезмерное количество масла для прокатки, царапины, морщины, следы окисления или въевшиеся частицы могут отрицательно повлиять на адгезию покрытия и консистенцию электрода.
В процессе проверки основное внимание уделяется чистоте поверхности и визуальной однородности. В зависимости от согласованной спецификации мы оцениваем внешний вид поверхности, контроль масла, следы от качения, состояние кромок и дефекты, которые могут повлиять на характеристики покрытия. Мы также соблюдаем правила обращения с рулонами, чтобы предотвратить повреждения во время внутренней транспортировки, резки, упаковки и транспортировки.
Для покупателей аккумуляторов качество поверхности оценивается не только по внешнему виду. Важной целью является повторяемость поведения во время нанесения покрытия, сушки, каландрирования, резки и сборки ячеек. Поэтому мы согласовываем технические параметры с процессом производства электродов заказчика, а не полагаемся на единую спецификацию фольги общего назначения.
Контроль качества и инспекция
Наша система контроля качества алюминиевой фольги для аккумуляторов включает проверку во время производства и окончательную проверку перед отправкой. Методы испытаний и критерии приемки согласовываются на основе спецификации материала, толщины и требований применения.
К основным объектам проверки относятся:
Проверка состава сплава.
Измерение толщины по ширине рулона.
Проверка ширины и качества кромки.
Форма катушки, качество намотки и контроль телескопирования.
Оценка внешнего вида и чистоты поверхности.
Испытания на прочность и удлинение.
Проверка отверстий и дефектов, где это применимо.
Вес рулона, внутренний диаметр, внешний диаметр и проверка упаковки.
Для клиентов с установленными процедурами квалификации аккумуляторов мы можем предоставить сертификаты материалов, записи проверок, идентификацию катушек и информацию о отслеживании. Эта документация поддерживает входной контроль качества и помогает производителям аккумуляторов поддерживать единообразный учет материалов во всех производственных партиях.
Выбор фольги для производства призматических ячеек
При выборе алюминиевой фольги для призматических батарей покупатели должны учитывать толщину, превышающую номинальную. Правильные характеристики фольги зависят от химического состава катода, состава суспензии, скорости нанесения покрытия, условий сушки, цели каландрирования, конструкции электродов и маршрута сборки элемента.
К основным соображениям при покупке относятся:
Толщина фольги: Более тонкая фольга может уменьшить вес неактивного материала, а более толстая фольга может обеспечить большую стабильность при обращении. Подходящий калибр зависит от конструкции элемента и производственных возможностей.
Механические свойства: Прочность на разрыв и удлинение должны соответствовать условиям натяжения покрытия и линий резки.
Состояние поверхности: Чистота поверхности и контролируемая шероховатость обеспечивают равномерное катодное покрытие и стабильную адгезию.
Ширина и геометрия катушки: Размеры рулона должны соответствовать размоточному оборудованию и снижать потери материала при продольной резке.
Консистенция партии: Стабильные свойства между катушками важны для непрерывного производства аккумуляторных электродов.
Защита упаковки: Аккумуляторную фольгу следует защищать от влаги, пыли, ударов и деформации во время транспортировки и хранения.
Упаковка и доставка с нашего завода
Мы упаковываем алюминиевую фольгу для аккумуляторов в соответствии с размером катушки, методом транспортировки и требованиями клиентов. Рулоны защищены подходящими упаковочными материалами, защитой кромок, влагозащитой, если это необходимо, и усиленной внешней упаковкой. Каждый рулон можно идентифицировать по ключевой производственной информации, такой как сплав, состояние, толщина, ширина, вес нетто, номер рулона и производственная партия.
Для экспортных заказов мы подготавливаем упаковку для морской, железнодорожной, воздушной или мультимодальной перевозки. Наша цель — поставлять алюминиевую токосъемную фольгу с той же формой катушки, состоянием поверхности и статусом отслеживания, подтвержденным при окончательной проверке.
Заключение
Алюминиевая фольга для призматических батарей является важнейшим материалом для катодного токосъемника, который влияет на качество покрытия, консистенцию электродов и эффективность производства. Как производитель фольги, мы поставляем алюминиевую фольгу марок 1235, 1100 и родственных ей марок с контролируемой толщиной, качеством поверхности, механическими свойствами, шириной разреза и конфигурацией рулона. Согласовывая спецификации фольги с процессом производства электродов, мы помогаем производителям призматических батарей наладить надежное и воспроизводимое производство катодов.