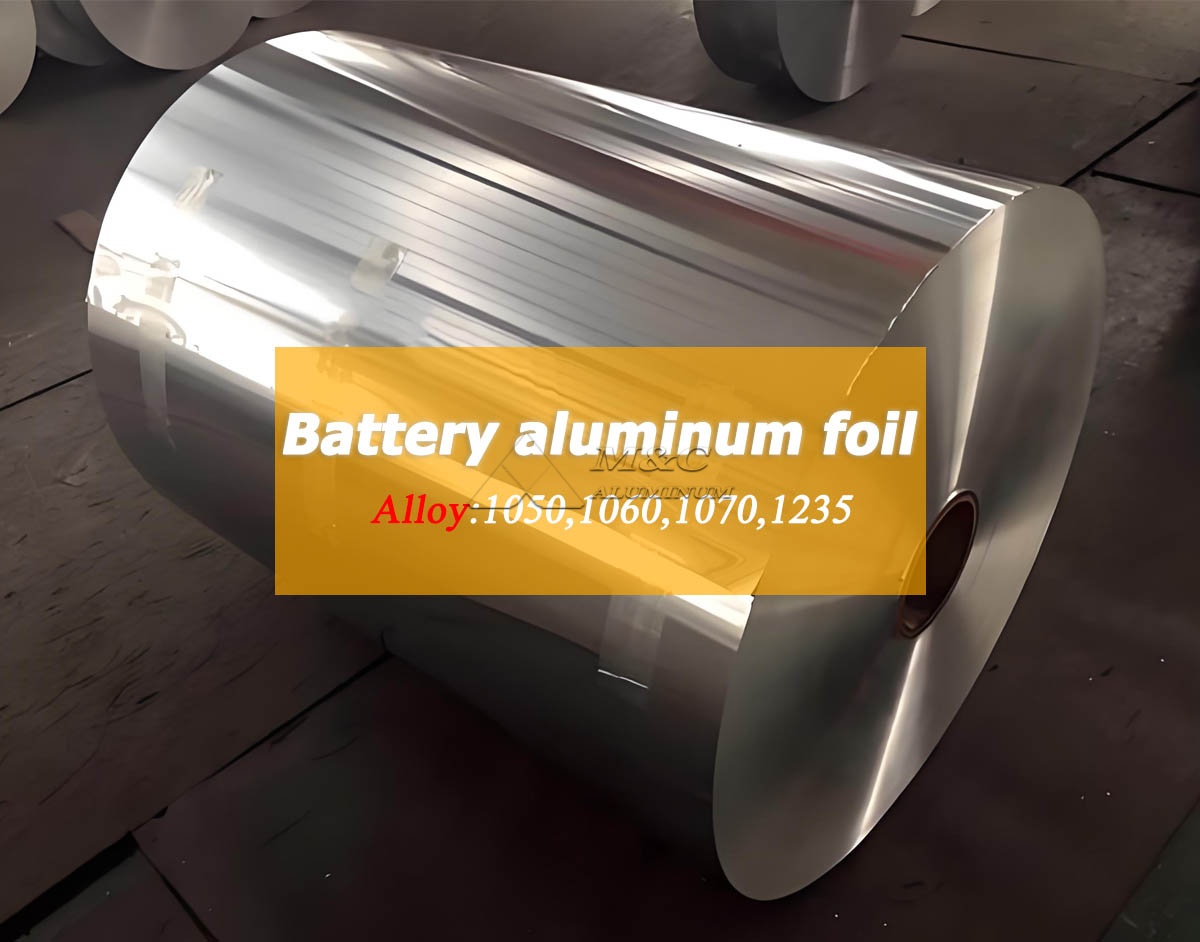
Como fabricante dedicado de papel de aluminio, producimos papel de aluminio para baterías prismáticas utilizadas como material colector de corriente de electrodo positivo en la producción de baterías de iones de litio. Las celdas prismáticas se aplican ampliamente en vehículos eléctricos, sistemas de almacenamiento de energía, equipos industriales y electrónica de consumo porque su estructura rectangular admite una integración eficiente de módulos y una alta utilización del espacio.
Para los fabricantes de baterías prismáticas, la calidad del papel de aluminio tiene una influencia directa en la estabilidad del recubrimiento de la suspensión catódica, la consistencia de la densidad del electrodo, el rendimiento del bobinado o apilamiento y la confiabilidad final de la celda. Nuestro proceso de producción está diseñado en torno a estos requisitos, con química de aleación controlada, precisión de laminación, limpieza de la superficie, propiedades mecánicas y geometría de la bobina.
Papel del papel de aluminio en las baterías prismáticas
El papel de aluminio para baterías es el colector de corriente para el cátodo de una batería de iones de litio. Durante la fabricación de electrodos, se recubren ambos lados de la lámina con materiales activos, agentes conductores y aglutinantes. La lámina transporta corriente eléctrica entre la capa activa del cátodo y el terminal de la batería al tiempo que proporciona un sustrato estable para el recubrimiento y el calandrado de alta velocidad.
En la producción de baterías prismáticas, la lámina de electrodos generalmente se apila o enrolla antes de insertarla en una carcasa rígida de celda de aluminio o acero. Esta ruta de fabricación impone requisitos exigentes en cuanto a la planitud de la lámina, la calidad de los bordes, el alargamiento y la uniformidad del espesor. La lámina desigual puede afectar el peso del recubrimiento, provocar una compactación inconsistente del electrodo o crear inestabilidad en el proceso durante el corte y el bobinado.
Nuestro papel de aluminio para baterías se fabrica para aplicaciones de colectores de corriente catódica donde se requieren baja resistencia, características de superficie controladas y rendimiento mecánico estable. Suministramos láminas en bobinas maestras o bobinas cortadas de acuerdo con los requisitos de la línea de recubrimiento, el equipo de corte y el ancho del electrodo del cliente.
Aleaciones comunes para papel de aluminio para baterías
Las aleaciones de aluminio más comunes para los colectores de corriente catódicos de baterías de iones de litio son el papel de aluminio 1235 y 1100. Estas aleaciones ofrecen alta conductividad eléctrica, buena ductilidad e idoneidad para laminación de calibre fino.
Seleccionamos la aleación y el templado de acuerdo con el espesor objetivo, el proceso de recubrimiento, la presión de calandrado y el diseño de la celda posterior. Para aplicaciones que requieren aluminio de alta pureza y un rendimiento constante de calibre fino, nuestro Papel de aluminio 1235 es una opción de material adecuada. Para los clientes que requieren una aleación comercialmente pura con procesabilidad estable, también fabricamos Papel de aluminio 1100 en especificaciones de grado de batería.
| aleación | Contenido típico de aluminio | Características principales | Aplicación típica de batería |
|---|---|---|---|
| 1235 | Mínimo 99,35% | Alta conductividad, buena ductilidad, adecuado para laminado de láminas finas. | Lámina colectora de corriente catódica estándar |
| 1100 | Mínimo 99,00% | Buena resistencia a la corrosión, formabilidad estable, buen rendimiento eléctrico. | Lámina catódica para diseños de celdas seleccionados |
| 1060 | Mínimo 99,60% | Mayor pureza y conductividad del aluminio. | Aplicaciones especializadas de láminas para baterías de alta pureza |
La selección final de la aleación debe confirmarse según la formulación del electrodo y las condiciones de procesamiento. Nuestro equipo técnico puede revisar las especificaciones objetivo, incluido el calibre de la lámina, el ancho, la dureza, los requisitos de tratamiento de la superficie y las dimensiones de la bobina antes de la producción.
Parámetros técnicos del papel de aluminio para batería
La siguiente tabla presenta los rangos de producción comunes de papel de aluminio para baterías prismáticas. Los valores finales se pueden ajustar mediante acuerdo técnico según los requisitos de aplicación del cliente.
| Parámetro | Especificación típica | Notas |
|---|---|---|
| aleación | 1235, 1100, 1060 | Seleccionado según los requisitos de conductividad y procesamiento. |
| Temperamento | H18, H19 o personalizado | Determinado por las condiciones de recubrimiento, calandrado y manipulación. |
| Espesor | 12-20 micras | Los calibres comunes incluyen 12, 15, 16, 18 y 20 micrones. |
| Tolerancia de espesor | Personalizado según calibre de lámina y especificación de pedido | El control estricto del espesor soporta un peso de recubrimiento estable |
| Ancho | 100-1.600 milímetros | Anchos de hendidura disponibles según el diseño del electrodo |
| Tolerancia de ancho | Personalizado | Controlado para el corte longitudinal y la alineación del recubrimiento |
| Diámetro interior de la bobina | 150 mm, 300 mm, 505 mm o personalizado | Seleccionado por su compatibilidad con el equipo del cliente. |
| Diámetro exterior de la bobina | Personalizado | Determinado por el peso de la bobina y los requisitos de manipulación. |
| Condición de la superficie | Limpio, uniforme, controlado por aceite. | Adecuado para recubrimiento de suspensión catódica |
| Rugosidad de la superficie | Controlado según acuerdo | Apoya la adhesión y uniformidad del recubrimiento |
| Condición del borde | Borde de hendidura liso, baja rebaba. | Ayuda a reducir los defectos de revestimiento y bobinado. |
| Poros | Controlado según espesor y estándar. | Inspeccionado a través de procedimientos de calidad de producción. |
| Resistencia a la tracción | Personalizado por aleación, temperamento y espesor. | Verificado para la estabilidad del procesamiento |
| Elongación | Personalizado por condición del material | Importante para operaciones de corte, bobinado y apilado. |
Ventajas del producto del papel de aluminio para baterías prismáticas
1. Excelente conductividad eléctrica: Al actuar como colector de corriente del cátodo, ayuda a reducir la resistencia interna y mejorar la eficiencia de la transmisión de corriente.
2. Ligero y de baja densidad: ayuda a reducir el peso total de la batería, cumpliendo con los requisitos de aligeramiento de las baterías eléctricas.
3. Buenas propiedades mecánicas: con una resistencia a la tracción y un alargamiento adecuados, cumple con los requisitos de procesamiento como recubrimiento, calandrado y corte.
4. Calidad de superficie superior: una superficie plana y un espesor uniforme facilitan el recubrimiento uniforme de los materiales catódicos, lo que mejora la consistencia en la producción de baterías.
5. Buena resistencia a la corrosión: Mantiene la estabilidad química dentro de los entornos de electrolitos especificados por los diseños de las baterías.
6. Alta adaptabilidad de procesamiento: los productos de papel de aluminio se pueden personalizar en términos de aleación, espesor y ancho para cumplir con los requisitos de diseño específicos de las baterías prismáticas.
Proceso de fabricación de papel de aluminio para baterías prismáticas
Fabricamos papel de aluminio para baterías mediante una secuencia controlada de fusión, fundición, laminado en caliente, laminado en frío, recocido intermedio, laminado final, corte, inspección y embalaje. Cada etapa contribuye a la consistencia requerida para la producción de electrodos de batería.
Fundición y fundición de aleaciones
Comenzamos con la gestión controlada de materias primas y composición de aleaciones. Se controla la composición química para mantener propiedades estables en la lámina final. Las prácticas de fusión limpia y la filtración respaldan la producción de tiras de aluminio con una estructura interna consistente.
Control de balanceo y ancho
La losa fundida se procesa mediante etapas de laminación hasta alcanzar el espesor de lámina requerido. Nuestras operaciones de laminación se centran en la consistencia del espesor en todo el ancho y longitud de la bobina. El control estable del calibre es esencial porque pequeñas variaciones pueden influir en la carga del recubrimiento del cátodo y la densidad del electrodo.
Control de propiedades mecánicas y de recocido
Los parámetros de recocido se gestionan para lograr el temple y el comportamiento mecánico especificados. El equilibrio entre la resistencia a la tracción y el alargamiento es importante para el manejo de láminas. El material demasiado duro puede ser menos tolerante durante el bobinado o el doblado, mientras que el material demasiado blando puede afectar el control de la tensión en las líneas de recubrimiento de alta velocidad.
Corte y acabado de bordes
Después del laminado final, la lámina se puede cortar en anchos específicos del cliente. Controlamos las condiciones de corte para minimizar las rebabas de los bordes, el efecto telescópico y el bobinado desigual. Los bordes limpios y la geometría estable de la bobina ayudan a mantener un funcionamiento suave durante el procesamiento de electrodos posteriores.
Requisitos de calidad de la superficie para el recubrimiento catódico
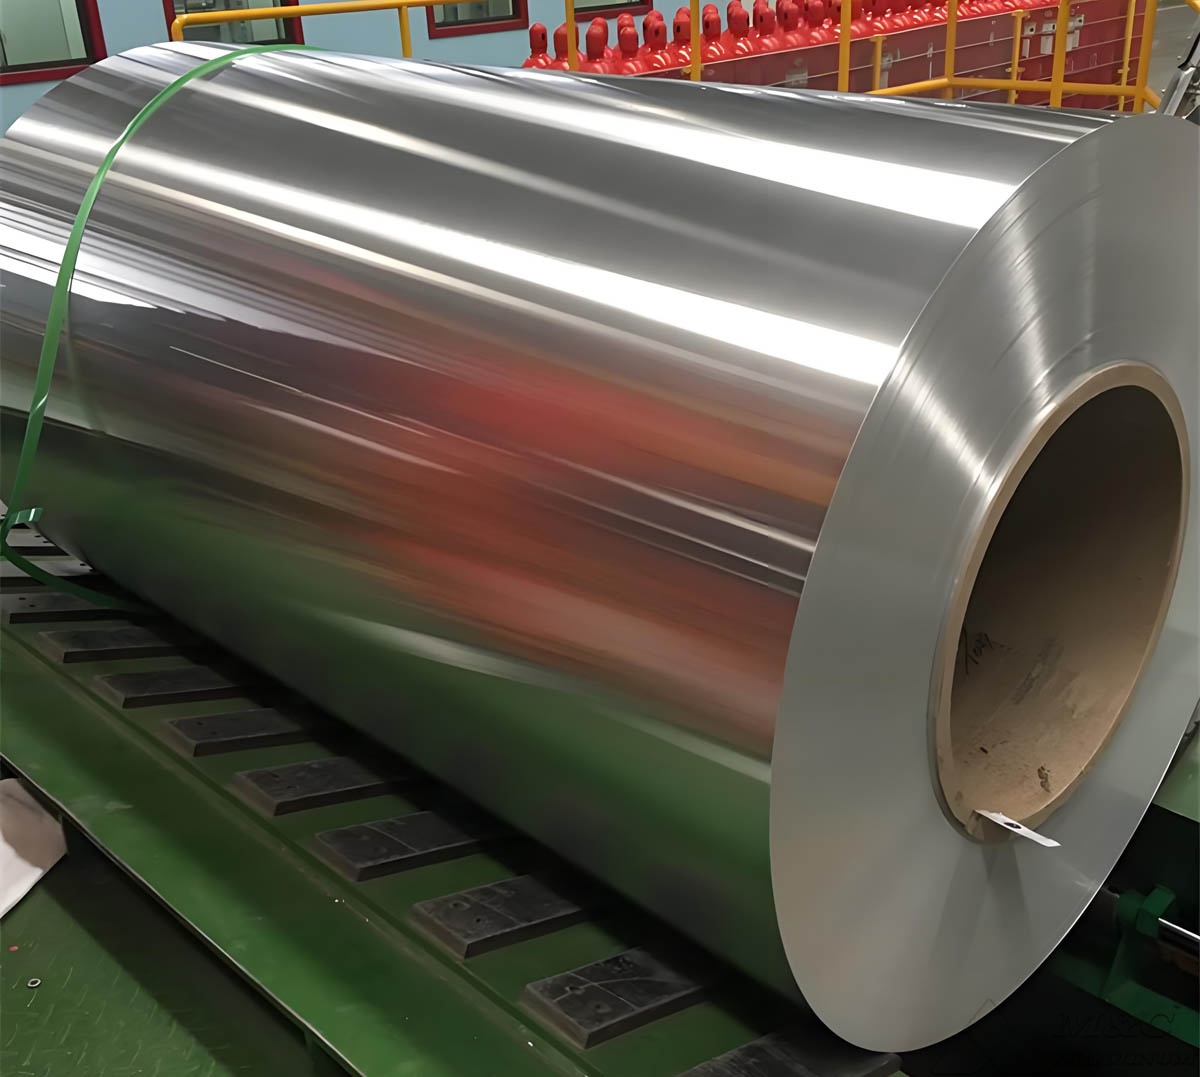
La superficie del papel de aluminio de la batería debe ser compatible con el recubrimiento de suspensión catódica. La contaminación, el exceso de aceite de laminación, los rayones, las arrugas, las marcas de oxidación o las partículas incrustadas pueden afectar negativamente la adhesión del recubrimiento y la consistencia del electrodo.
Nuestro proceso de inspección se centra en la limpieza de la superficie y la uniformidad visual. Dependiendo de las especificaciones acordadas, evaluamos la apariencia de la superficie, el control del aceite, las marcas de rodadura, el estado de los bordes y los defectos que pueden afectar el rendimiento del recubrimiento. También mantenemos prácticas cuidadosas de manipulación de bobinas para evitar daños durante el transporte interno, el corte, el embalaje y el envío.
Para los clientes de baterías, la calidad de la superficie no se evalúa sólo por la apariencia. El objetivo importante es un comportamiento repetible durante el recubrimiento, secado, calandrado, corte y ensamblaje de celdas. Por lo tanto, coordinamos los parámetros técnicos con el proceso de producción de electrodos del cliente en lugar de depender de una única especificación de lámina de uso general.
Control de Calidad e Inspección
Nuestro sistema de control de calidad para el papel de aluminio para baterías incluye la inspección durante la producción y la inspección de liberación final antes del envío. Los métodos de prueba y los criterios de aceptación se acuerdan en función de la especificación del material, el espesor y los requisitos de aplicación.
Los elementos clave de inspección incluyen:
Verificación de la composición de la aleación.
Medición del espesor a lo largo del ancho de la bobina.
Inspección de calidad de ancho y canto.
Forma de la bobina, calidad del devanado y control telescópico.
Evaluación de apariencia y limpieza de superficies.
Ensayos de resistencia a la tracción y alargamiento.
Inspección de poros y defectos cuando corresponda.
Peso de la bobina, diámetro interior, diámetro exterior y verificación del embalaje.
Para los clientes con procedimientos de calificación de baterías establecidos, podemos proporcionar certificados de materiales, registros de inspección, identificación de bobinas e información de trazabilidad. Esta documentación respalda el control de calidad entrante y ayuda a los fabricantes de baterías a mantener una gestión de materiales coherente en todos los lotes de producción.
Selección de láminas para la producción de células prismáticas
Al seleccionar papel de aluminio para baterías prismáticas, los compradores deben considerar un espesor superior al nominal. La especificación correcta de la lámina depende de la química del cátodo, la formulación de la lechada, la velocidad del recubrimiento, las condiciones de secado, el objetivo de calandrado, el diseño del electrodo y la ruta de ensamblaje de la celda.
Las consideraciones clave de compra incluyen:
Grosor de la lámina: Una lámina más delgada puede reducir el peso del material inactivo, mientras que una lámina más gruesa puede proporcionar una mayor estabilidad en el manejo. El calibre adecuado depende del diseño de la celda y de la capacidad de fabricación.
Propiedades mecánicas: La resistencia a la tracción y el alargamiento deben coincidir con las condiciones de tensión del recubrimiento y las líneas de corte.
Condición de la superficie: La limpieza de la superficie y la rugosidad controlada respaldan un recubrimiento catódico uniforme y una adhesión estable.
Ancho y geometría de la bobina: Las dimensiones de la bobina deben adaptarse al equipo de desenrollado y reducir la pérdida de material durante el corte.
Consistencia del lote: Las propiedades estables entre las bobinas son importantes para la producción continua de electrodos de batería.
Protección del embalaje: La lámina para baterías debe protegerse de la humedad, el polvo, los impactos y la deformación durante el transporte y el almacenamiento.
Embalaje y entrega desde nuestra fábrica
Empaquetamos papel de aluminio para baterías de acuerdo con el tamaño de la bobina, el método de transporte y los requisitos de manipulación del cliente. Las bobinas están protegidas con materiales de embalaje adecuados, protección de bordes, barreras contra la humedad cuando sea necesario y embalaje exterior reforzado. Cada bobina se puede identificar con información de producción clave, como aleación, estado de ánimo, espesor, ancho, peso neto, número de bobina y lote de producción.
Para pedidos de exportación, preparamos embalajes para soportar el transporte marítimo, ferroviario, aéreo o multimodal. Nuestro objetivo es entregar láminas colectoras de corriente de aluminio con la misma forma de bobina, condición de superficie y estado de trazabilidad confirmado en la inspección final.
Conclusión
El papel de aluminio para baterías prismáticas es un material crítico para el colector de corriente catódica que afecta la calidad del recubrimiento, la consistencia de los electrodos y la eficiencia de la producción. Como fabricante de papel de aluminio, suministramos 1235, 1100 y grados de papel de aluminio relacionados con espesor, calidad de superficie, propiedades mecánicas, ancho de hendidura y configuración de bobina controlados. Al alinear las especificaciones de las láminas con el proceso de fabricación de electrodos, ayudamos a los productores de baterías prismáticas a establecer una producción de cátodos confiable y repetible.