Als spezialisierter Hersteller von Aluminiumfolien produzieren wir Batteriealuminiumfolien für prismatische Batterien, die als Stromkollektormaterial für die positive Elektrode bei der Herstellung von Lithium-Ionen-Batterien verwendet werden. Prismatische Zellen werden häufig in Elektrofahrzeugen, Energiespeichersystemen, Industrieanlagen und Unterhaltungselektronik eingesetzt, da ihre rechteckige Struktur eine effiziente Modulintegration und eine hohe Raumausnutzung unterstützt.
Für Hersteller prismatischer Batterien hat die Qualität der Aluminiumfolie einen direkten Einfluss auf die Stabilität der Kathodenaufschlämmungsbeschichtung, die Konsistenz der Elektrodendichte, die Wickel- oder Stapelleistung und die endgültige Zellzuverlässigkeit. Unser Produktionsprozess ist auf diese Anforderungen ausgerichtet und verfügt über eine kontrollierte Legierungschemie, Walzpräzision, Oberflächenreinheit, mechanische Eigenschaften und Spulengeometrie.
Rolle von Aluminiumfolie in prismatischen Batterien
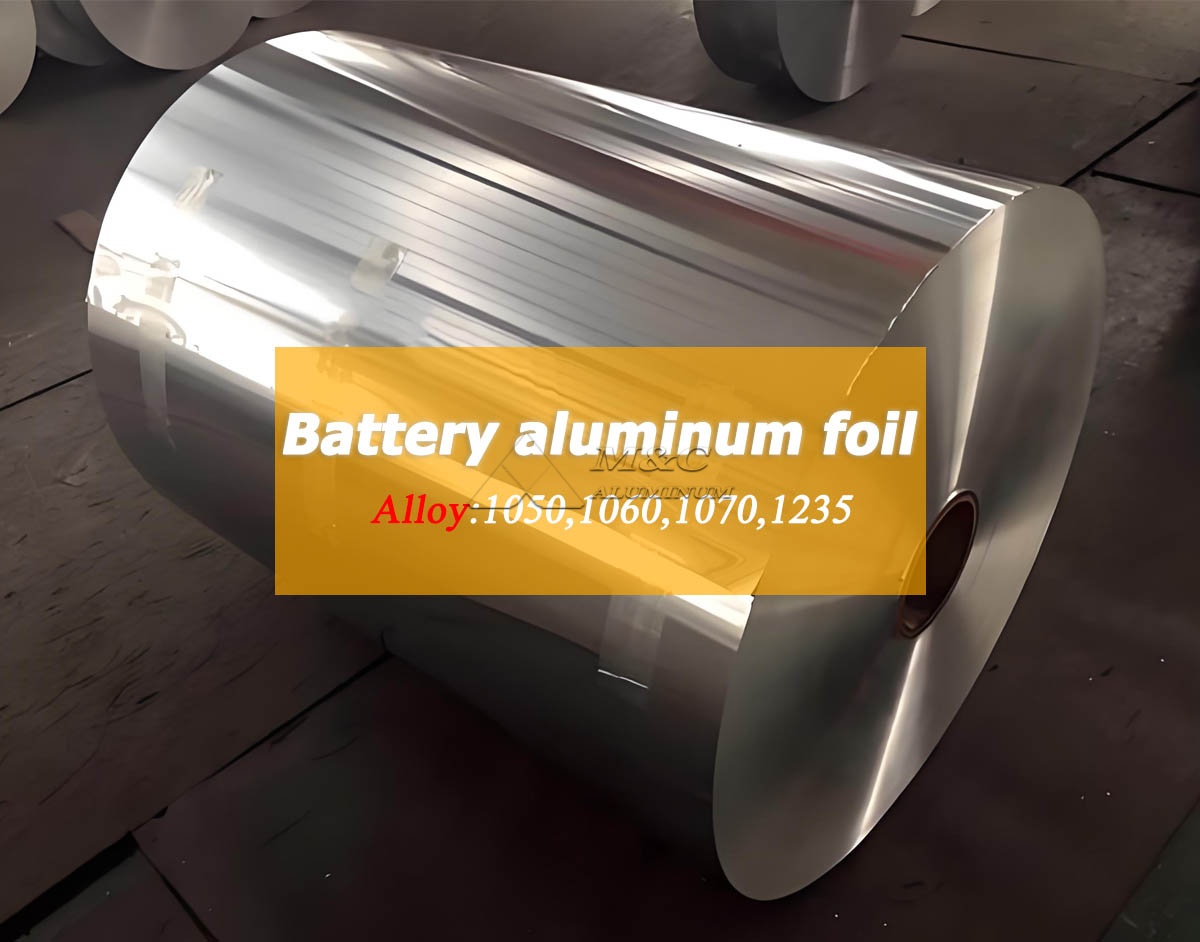
Batteriealuminiumfolie ist der Stromkollektor für die Kathode einer Lithium-Ionen-Batterie. Bei der Elektrodenherstellung werden Aktivmaterialien, Leitmittel und Bindemittel auf beide Seiten der Folie aufgetragen. Die Folie leitet elektrischen Strom zwischen der aktiven Kathodenschicht und dem Batteriepol und bietet gleichzeitig ein stabiles Substrat für Hochgeschwindigkeitsbeschichtung und Kalandrierung.
Bei der Herstellung prismatischer Batterien wird das Elektrodenblech im Allgemeinen gestapelt oder gewickelt, bevor es in ein starres Zellgehäuse aus Aluminium oder Stahl eingesetzt wird. Dieser Herstellungsweg stellt hohe Anforderungen an die Ebenheit der Folie, die Kantenqualität, die Dehnung und die Gleichmäßigkeit der Dicke. Eine unebene Folie kann sich auf das Beschichtungsgewicht auswirken, zu einer inkonsistenten Elektrodenverdichtung führen oder zu Prozessinstabilität beim Schlitzen und Wickeln führen.
Unsere Batteriealuminiumfolie wird für Kathodenstromkollektoranwendungen hergestellt, bei denen ein geringer Widerstand, kontrollierte Oberflächeneigenschaften und eine stabile mechanische Leistung erforderlich sind. Wir liefern Folie in Master-Coils oder Slit-Coils entsprechend den Anforderungen des Kunden an die Beschichtungslinie, die Schneidausrüstung und die Elektrodenbreite.
Gängige Legierungen für Batteriealuminiumfolie
Die gebräuchlichsten Aluminiumlegierungen für Kathodenstromkollektoren von Lithium-Ionen-Batterien sind 1235- und 1100-Aluminiumfolien. Diese Legierungen bieten eine hohe elektrische Leitfähigkeit, gute Duktilität und Eignung zum Dünnblechwalzen.
Wir wählen die Legierung und den Härtegrad entsprechend der Zieldicke, dem Beschichtungsverfahren, dem Kalandrierdruck und dem Design der nachgeschalteten Zelle aus. Für Anwendungen, die hochreines Aluminium und eine gleichbleibend dünne Leistung erfordern, sind unsere 1235 Aluminiumfolie ist eine geeignete Materialoption. Für Kunden, die eine technisch reine Legierung mit stabiler Verarbeitbarkeit benötigen, fertigen wir auch 1100 Aluminiumfolie in Batteriequalitätsspezifikationen.
| Legierung | Typischer Aluminiumgehalt | Hauptmerkmale | Typische Batterieanwendung |
|---|---|---|---|
| 1235 | Mindestens 99,35 % | Hohe Leitfähigkeit, gute Duktilität, geeignet zum Walzen dünner Folien | Standard-Kathodenstromkollektorfolie |
| 1100 | Mindestens 99,00 % | Gute Korrosionsbeständigkeit, stabile Formbarkeit, gute elektrische Leistung | Kathodenfolie für ausgewählte Zelldesigns |
| 1060 | Mindestens 99,60 % | Höhere Reinheit und Leitfähigkeit des Aluminiums | Spezialisierte Anwendungen für hochreine Batteriefolien |
Die endgültige Legierungsauswahl sollte anhand der Elektrodenformulierung und der Verarbeitungsbedingungen bestätigt werden. Unser technisches Team kann Zielspezifikationen wie Folienstärke, Breite, Härte, Anforderungen an die Oberflächenbehandlung und Spulenabmessungen vor der Produktion überprüfen.
Technische Parameter der Batterie-Aluminiumfolie
Die folgende Tabelle zeigt gängige Produktionsbereiche für Batteriealuminiumfolie für prismatische Batterien. Die endgültigen Werte können durch technische Vereinbarung entsprechend den Anwendungsanforderungen des Kunden angepasst werden.
| Parameter | Typische Spezifikation | Notizen |
|---|---|---|
| Legierung | 1235, 1100, 1060 | Ausgewählt aufgrund der Leitfähigkeits- und Verarbeitungsanforderungen |
| Temperament | H18, H19 oder kundenspezifisch | Bestimmt durch Beschichtung, Kalandrierung und Handhabungsbedingungen |
| Dicke | 12-20 Mikrometer | Zu den gängigen Stärken gehören 12, 15, 16, 18 und 20 Mikrometer |
| Dickentoleranz | Maßgeschneidert nach Folienstärke und Bestellspezifikation | Eine strenge Dickenkontrolle sorgt für ein stabiles Beschichtungsgewicht |
| Breite | 100-1.600 mm | Je nach Elektrodendesign sind Spaltbreiten erhältlich |
| Breitentoleranz | Maßgeschneidert | Gesteuert für die nachgelagerte Schlitzung und Beschichtungsausrichtung |
| Innendurchmesser der Spule | 150 mm, 300 mm, 505 mm oder individuell | Ausgewählt aufgrund der Kompatibilität mit der Kundenausrüstung |
| Außendurchmesser der Spule | Maßgeschneidert | Wird durch das Spulengewicht und die Handhabungsanforderungen bestimmt |
| Oberflächenzustand | Sauber, gleichmäßig, ölkontrolliert | Geeignet für die Kathoden-Slurry-Beschichtung |
| Oberflächenrauheit | Kontrolle nach Vereinbarung | Unterstützt die Beschichtungshaftung und die Gleichmäßigkeit der Beschichtung |
| Randzustand | Glatte Schlitzkante, geringer Grat | Trägt zur Reduzierung von Beschichtungs- und Wicklungsfehlern bei |
| Nadellöcher | Kontrolliert nach Dicke und Standard | Durch Qualitätssicherungsverfahren in der Produktion geprüft |
| Zugfestigkeit | Angepasst an Legierung, Härte und Dicke | Auf Verarbeitungsstabilität überprüft |
| Dehnung | Angepasst an den Materialzustand | Wichtig für Schneid-, Wickel- und Stapelvorgänge |
Produktvorteile von Aluminiumfolie für prismatische Batterien
1. Hervorragende elektrische Leitfähigkeit: Als Kathodenstromkollektor trägt es zur Reduzierung des Innenwiderstands und zur Verbesserung der Stromübertragungseffizienz bei.
2. Geringes Gewicht und geringe Dichte: Es trägt dazu bei, das Gesamtgewicht der Batterie zu reduzieren und erfüllt die Leichtbauanforderungen für Leistungsbatterien.
3. Gute mechanische Eigenschaften: Bei entsprechender Zugfestigkeit und Dehnung erfüllt es Verarbeitungsanforderungen wie Beschichten, Kalandrieren und Schlitzen.
4. Hervorragende Oberflächenqualität: Eine flache Oberfläche und eine gleichmäßige Dicke erleichtern die gleichmäßige Beschichtung von Kathodenmaterialien und verbessern die Konsistenz bei der Batterieproduktion.
5. Gute Korrosionsbeständigkeit: Die chemische Stabilität bleibt in den durch die Batteriekonstruktionen vorgegebenen Elektrolytumgebungen erhalten.
6. Hohe Verarbeitungsanpassungsfähigkeit: Aluminiumfolienprodukte können hinsichtlich Legierung, Dicke und Breite individuell angepasst werden, um die spezifischen Designanforderungen prismatischer Batterien zu erfüllen.
Herstellungsprozess für prismatische Batteriealuminiumfolie
Wir fertigen Batteriealuminiumfolie durch eine kontrollierte Abfolge von Schmelzen, Gießen, Warmwalzen, Kaltwalzen, Zwischenglühen, Endwalzen, Schlitzen, Inspektion und Verpackung. Jede Stufe trägt zur Konsistenz bei, die für die Batterieelektrodenproduktion erforderlich ist.
Schmelzen und Gießen von Legierungen
Wir beginnen mit einem kontrollierten Rohstoff- und Legierungszusammensetzungsmanagement. Die chemische Zusammensetzung wird überwacht, um stabile Eigenschaften in der fertigen Folie aufrechtzuerhalten. Saubere Schmelzpraktiken und Filtration unterstützen die Produktion von Aluminiumbändern mit einer konsistenten Innenstruktur.
Roll- und Spurweitenkontrolle
Die gegossene Bramme wird durch Walzstufen verarbeitet, um die erforderliche Foliendicke zu erreichen. Bei unseren Walzvorgängen liegt der Schwerpunkt auf einer gleichbleibenden Dicke über die gesamte Coilbreite und entlang der Coillänge. Eine stabile Kontrolle der Dicke ist unerlässlich, da kleine Abweichungen die Beladung der Kathodenbeschichtung und die Elektrodendichte beeinflussen können.
Glühen und mechanische Eigenschaftskontrolle
Die Glühparameter werden so gesteuert, dass die spezifizierte Härte und das mechanische Verhalten erreicht werden. Für die Folienhandhabung ist das Gleichgewicht zwischen Zugfestigkeit und Dehnung wichtig. Zu hartes Material kann beim Wickeln oder Biegen weniger tolerant sein, während zu weiches Material die Spannungskontrolle in Hochgeschwindigkeitsbeschichtungsanlagen beeinträchtigen kann.
Schlitzen und Kantenbearbeitung
Nach dem abschließenden Walzen kann die Folie in kundenspezifische Breiten geschnitten werden. Wir kontrollieren die Schlitzbedingungen, um Kantengrate, Teleskopbewegungen und ungleichmäßige Spulenwicklungen zu minimieren. Saubere Kanten und eine stabile Spulengeometrie sorgen für einen reibungslosen Betrieb bei der nachfolgenden Elektrodenbearbeitung.
Anforderungen an die Oberflächenqualität für die Kathodenbeschichtung
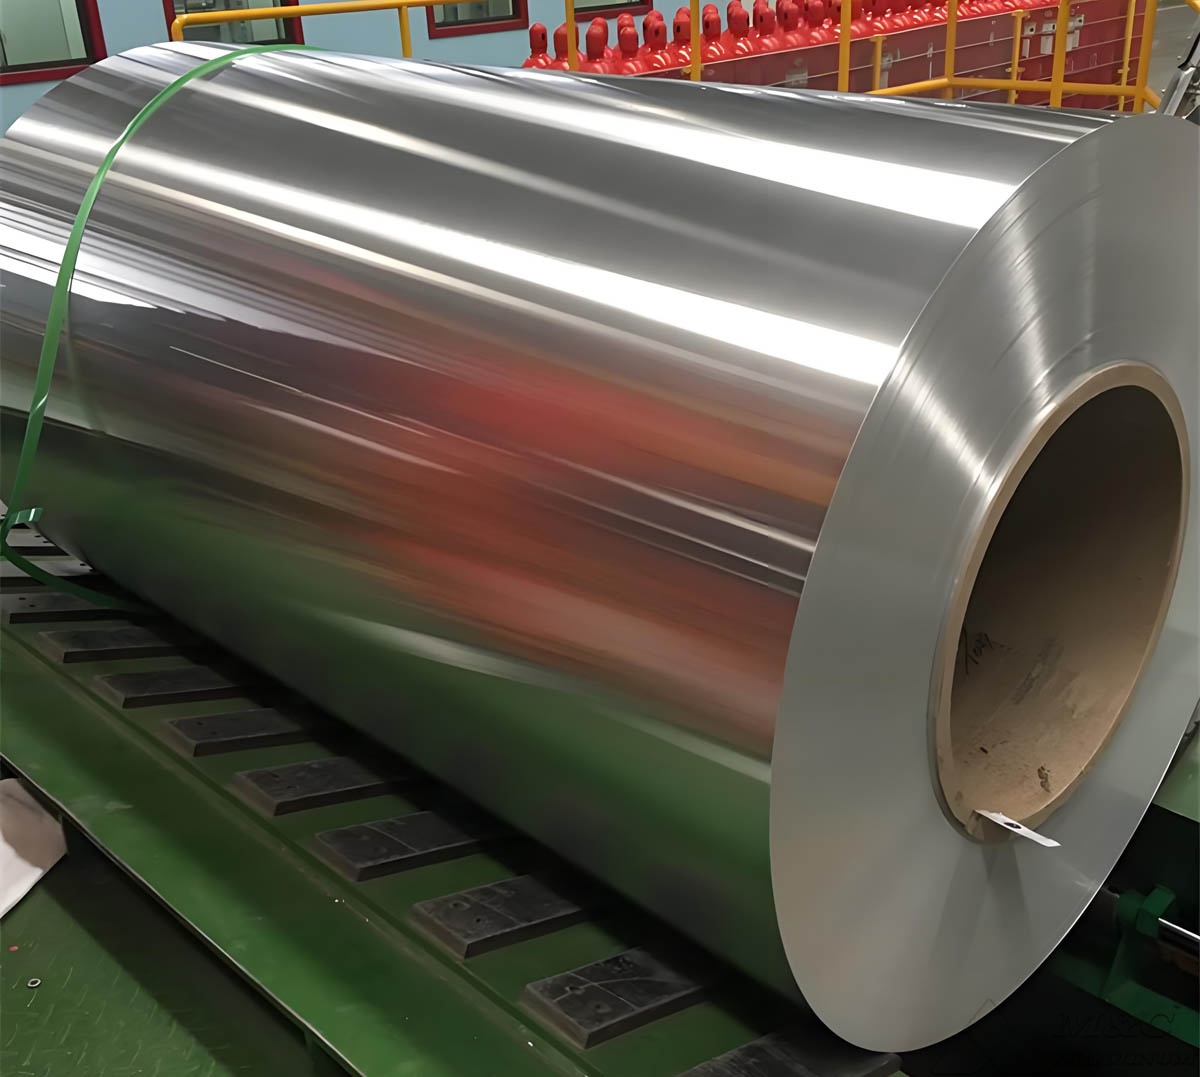
Die Oberfläche der Aluminiumfolie der Batterie muss mit der Kathodenschlammbeschichtung kompatibel sein. Verunreinigungen, übermäßiges Walzöl, Kratzer, Falten, Oxidationsspuren oder eingebettete Partikel können die Haftung der Beschichtung und die Elektrodenkonsistenz negativ beeinflussen.
Unser Inspektionsprozess konzentriert sich auf Oberflächenreinheit und visuelle Gleichmäßigkeit. Abhängig von der vereinbarten Spezifikation bewerten wir das Aussehen der Oberfläche, die Ölkontrolle, Walzspuren, den Kantenzustand und Fehler, die die Beschichtungsleistung beeinträchtigen können. Darüber hinaus pflegen wir eine sorgfältige Handhabung der Coils, um Schäden während des internen Transports, des Schneidens, Verpackens und Versendens zu vermeiden.
Für Batteriekunden wird die Oberflächenqualität nicht nur anhand des Aussehens beurteilt. Das wichtige Ziel ist ein wiederholbares Verhalten beim Beschichten, Trocknen, Kalandrieren, Schlitzen und Zellzusammenbau. Daher stimmen wir technische Parameter auf den Elektrodenproduktionsprozess des Kunden ab, anstatt uns auf eine einzige universelle Folienspezifikation zu verlassen.
Qualitätskontrolle und Inspektion
Unser Qualitätskontrollsystem für Batteriealuminiumfolie umfasst die Kontrolle während der Produktion und die abschließende Freigabekontrolle vor dem Versand. Testmethoden und Akzeptanzkriterien werden auf der Grundlage von Materialspezifikation, Dicke und Anwendungsanforderungen vereinbart.
Zu den wichtigsten Inspektionspunkten gehören:
Überprüfung der Legierungszusammensetzung.
Dickenmessung über die Spulenbreite.
Breiten- und Kantenqualitätsprüfung.
Spulenform, Wickelqualität und Teleskopsteuerung.
Bewertung des Aussehens und der Sauberkeit der Oberfläche.
Zugfestigkeits- und Dehnungsprüfung.
Gegebenenfalls Nadelstich- und Defektprüfung.
Spulengewicht, Innendurchmesser, Außendurchmesser und Verpackungsüberprüfung.
Für Kunden mit etablierten Verfahren zur Batteriequalifizierung können wir Materialzertifikate, Inspektionsaufzeichnungen, Spulenidentifizierung und Informationen zur Rückverfolgbarkeit bereitstellen. Diese Dokumentation unterstützt die Eingangsqualitätskontrolle und hilft Batterieherstellern, ein konsistentes Materialmanagement über alle Produktionschargen hinweg aufrechtzuerhalten.
Auswahl der Folie für die Herstellung prismatischer Zellen
Bei der Auswahl von Batteriealuminiumfolie für prismatische Batterien sollten Käufer mehr als die Nenndicke berücksichtigen. Die richtige Folienspezifikation hängt von der Kathodenchemie, der Aufschlämmungsformulierung, der Beschichtungsgeschwindigkeit, den Trocknungsbedingungen, dem Kalandrierziel, dem Elektrodendesign und dem Zellmontageweg ab.
Zu den wichtigsten Kaufüberlegungen gehören:
Folienstärke: Eine dünnere Folie kann das Gewicht des inaktiven Materials reduzieren, während eine dickere Folie für eine bessere Handhabungsstabilität sorgen kann. Das geeignete Messgerät hängt vom Zelldesign und der Fertigungskapazität ab.
Mechanische Eigenschaften: Zugfestigkeit und Dehnung sollten den Spannungsbedingungen der Beschichtungs- und Längsteilanlagen entsprechen.
Oberflächenzustand: Oberflächenreinheit und kontrollierte Rauheit unterstützen eine gleichmäßige Kathodenbeschichtung und eine stabile Haftung.
Breite und Spulengeometrie: Die Spulenabmessungen sollten zur Abwickelausrüstung passen und den Materialverlust beim Schlitzen reduzieren.
Chargenkonsistenz: Stabile Eigenschaften zwischen den Spulen sind wichtig für die kontinuierliche Produktion von Batterieelektroden.
Verpackungsschutz: Batterietaugliche Folie sollte während des Transports und der Lagerung vor Feuchtigkeit, Staub, Stößen und Verformung geschützt werden.
Verpackung und Lieferung ab unserer Fabrik
Wir verpacken Batteriealuminiumfolie entsprechend der Spulengröße, der Transportmethode und den Anforderungen des Kunden an die Handhabung. Die Spulen werden durch geeignete Verpackungsmaterialien, Kantenschutz, bei Bedarf Feuchtigkeitsbarrieren und eine verstärkte Außenverpackung geschützt. Jede Spule kann mit wichtigen Produktionsinformationen wie Legierung, Härte, Dicke, Breite, Nettogewicht, Spulennummer und Produktionscharge identifiziert werden.
Für Exportaufträge bereiten wir Verpackungen für den See-, Schienen-, Luft- oder multimodalen Transport vor. Unser Ziel ist es, Aluminium-Stromkollektorfolien mit der gleichen Spulenform, dem gleichen Oberflächenzustand und dem gleichen Rückverfolgbarkeitsstatus zu liefern, der bei der Endkontrolle bestätigt wurde.
Fazit
Batteriealuminiumfolie für prismatische Batterien ist ein kritisches Kathodenstromkollektormaterial, das sich auf die Beschichtungsqualität, die Elektrodenkonsistenz und die Produktionseffizienz auswirkt. Als Folienhersteller liefern wir 1235, 1100 und verwandte Aluminiumfolienqualitäten mit kontrollierter Dicke, Oberflächenqualität, mechanischen Eigenschaften, Schlitzbreite und Spulenkonfiguration. Durch die Abstimmung der Folienspezifikationen auf den Elektrodenherstellungsprozess unterstützen wir Hersteller prismatischer Batterien beim Aufbau einer zuverlässigen und wiederholbaren Kathodenproduktion.