Como um fabricante dedicado de folhas de alumínio, produzimos folhas de alumínio para baterias prismáticas usadas como material coletor de corrente de eletrodo positivo na produção de baterias de íons de lítio. As células prismáticas são amplamente aplicadas em veículos elétricos, sistemas de armazenamento de energia, equipamentos industriais e eletrônicos de consumo porque sua estrutura retangular suporta integração eficiente de módulos e alta utilização de espaço.
Para fabricantes de baterias prismáticas, a qualidade da folha de alumínio tem influência direta na estabilidade do revestimento da pasta catódica, na consistência da densidade do eletrodo, no desempenho do enrolamento ou empilhamento e na confiabilidade da célula final. Nosso processo de produção é projetado de acordo com esses requisitos, com química de liga controlada, precisão de laminação, limpeza de superfície, propriedades mecânicas e geometria da bobina.
Papel da folha de alumínio em baterias prismáticas
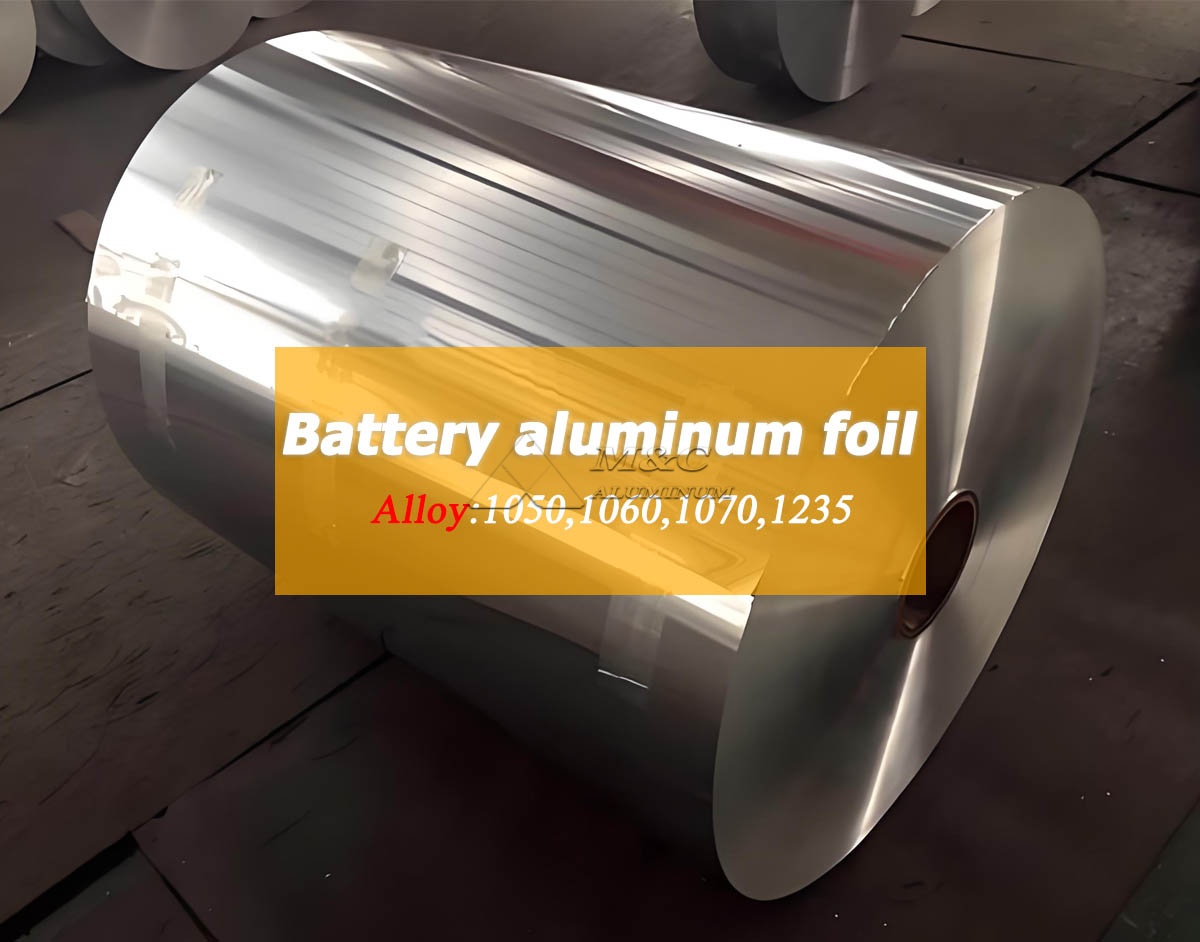
A folha de alumínio da bateria é o coletor de corrente do cátodo de uma bateria de íon de lítio. Durante a fabricação do eletrodo, materiais ativos, agentes condutores e ligantes são revestidos em ambos os lados da folha. A folha transporta corrente elétrica entre a camada ativa do cátodo e o terminal da bateria, ao mesmo tempo que fornece um substrato estável para revestimento e calandragem em alta velocidade.
Na produção de baterias prismáticas, a folha do eletrodo é geralmente empilhada ou enrolada antes de ser inserida em um invólucro rígido de célula de alumínio ou aço. Essa rota de fabricação impõe requisitos exigentes quanto ao nivelamento da folha, qualidade da borda, alongamento e uniformidade de espessura. A folha irregular pode afetar o peso do revestimento, levar à compactação inconsistente do eletrodo ou criar instabilidade no processo durante o corte e o enrolamento.
Nossa folha de alumínio para bateria é fabricada para aplicações de coletor de corrente catódica onde são necessárias baixa resistência, características de superfície controladas e desempenho mecânico estável. Fornecemos folhas em bobinas master ou bobinas cortadas de acordo com a linha de revestimento, equipamento de corte e requisitos de largura do eletrodo do cliente.
Ligas comuns para folha de alumínio de bateria
As ligas de alumínio mais comuns para coletores de corrente catódica de bateria de íon de lítio são folhas de alumínio 1235 e 1100. Essas ligas oferecem alta condutividade elétrica, boa ductilidade e adequação para laminação de espessura fina.
Selecionamos a liga e o revenido de acordo com a espessura alvo, processo de revestimento, pressão de calandragem e design da célula a jusante. Para aplicações que exigem alumínio de alta pureza e desempenho consistente em medidores finos, nossos Folha de alumínio 1235 é uma opção de material adequada. Para clientes que necessitam de uma liga comercialmente pura com processabilidade estável, também fabricamos Folha de alumínio 1100 nas especificações de nível de bateria.
| Liga | Conteúdo típico de alumínio | Principais características | Aplicação típica de bateria |
|---|---|---|---|
| 1235 | Mínimo 99,35% | Alta condutividade, boa ductilidade, adequada para laminação de folhas finas | Folha de coletor de corrente catódica padrão |
| 1100 | Mínimo 99,00% | Boa resistência à corrosão, conformabilidade estável, bom desempenho elétrico | Folha catódica para designs de células selecionados |
| 1060 | Mínimo 99,60% | Maior pureza e condutividade do alumínio | Aplicações especializadas de folhas de bateria de alta pureza |
A seleção final da liga deve ser confirmada com base na formulação do eletrodo e nas condições de processamento. Nossa equipe técnica pode revisar as especificações alvo, incluindo calibre da folha, largura, dureza, requisitos de tratamento de superfície e dimensões da bobina antes da produção.
Parâmetros técnicos da folha de alumínio da bateria
A tabela a seguir apresenta faixas de produção comuns de folhas de alumínio para baterias prismáticas. Os valores finais poderão ser ajustados mediante acordo técnico de acordo com a necessidade da aplicação do cliente.
| Parâmetro | Especificação típica | Notas |
|---|---|---|
| Liga | 1235, 1100, 1060 | Selecionado com base nos requisitos de condutividade e processamento |
| Temperamento | H18, H19 ou personalizado | Determinado pelas condições de revestimento, calandragem e manuseio |
| Espessura | 12-20 mícrons | Os medidores comuns incluem 12, 15, 16, 18 e 20 mícrons |
| Tolerância de espessura | Personalizado por medidor de folha e especificação do pedido | O controle rígido da espessura suporta um peso de revestimento estável |
| Largura | 100-1.600 mm | Larguras de fenda disponíveis de acordo com o design do eletrodo |
| Tolerância de largura | Personalizado | Controlado para corte longitudinal e alinhamento de revestimento |
| Diâmetro interno da bobina | 150 mm, 300 mm, 505 mm ou personalizado | Selecionado para compatibilidade com equipamentos do cliente |
| Diâmetro externo da bobina | Personalizado | Determinado pelo peso da bobina e requisitos de manuseio |
| Condição da superfície | Limpo, uniforme, controlado por óleo | Adequado para revestimento de pasta catódica |
| Rugosidade superficial | Controlado de acordo com acordo | Suporta adesão e uniformidade do revestimento |
| Condição da borda | Borda de fenda lisa, baixa rebarba | Ajuda a reduzir defeitos de revestimento e enrolamento |
| Buracos | Controlado de acordo com espessura e padrão | Inspecionado através de procedimentos de qualidade de produção |
| Resistência à tração | Personalizado por liga, têmpera e espessura | Verificado para estabilidade de processamento |
| Alongamento | Personalizado pela condição do material | Importante para operações de corte, enrolamento e empilhamento |
Vantagens do produto de folha de alumínio para baterias prismáticas
1. Excelente condutividade elétrica: Servindo como coletor de corrente catódica, ajuda a reduzir a resistência interna e melhorar a eficiência da transmissão de corrente.
2. Leve e de baixa densidade: Ajuda a reduzir o peso total da bateria, atendendo aos requisitos de leveza para baterias de energia.
3. Boas propriedades mecânicas: Com resistência à tração e alongamento adequados, atende aos requisitos de processamento, como revestimento, calandragem e corte.
4. Qualidade de superfície superior: Uma superfície plana e espessura uniforme facilitam o revestimento uniforme de materiais catódicos, aumentando a consistência na produção de baterias.
5. Boa resistência à corrosão: Mantém a estabilidade química dentro dos ambientes eletrolíticos especificados pelos projetos da bateria.
6. Alta adaptabilidade de processamento: Os produtos de folha de alumínio podem ser personalizados em termos de liga, espessura e largura para atender aos requisitos específicos de design de baterias prismáticas.
Processo de fabricação de folha de alumínio para bateria prismática
Fabricamos folhas de alumínio para baterias por meio de uma sequência controlada de fusão, fundição, laminação a quente, laminação a frio, recozimento intermediário, laminação final, corte longitudinal, inspeção e embalagem. Cada estágio contribui para a consistência necessária para a produção do eletrodo da bateria.
Fusão e fundição de ligas
Começamos com matérias-primas controladas e gerenciamento de composição de ligas. A composição química é monitorada para manter propriedades estáveis na folha final. Práticas limpas de fusão e filtração apoiam a produção de tiras de alumínio com uma estrutura interna consistente.
Controle de rolamento e medidor
A placa fundida é processada através de estágios de laminação para atingir a espessura necessária da folha. Nossas operações de laminação concentram-se na consistência da espessura em toda a largura e comprimento da bobina. O controle estável do medidor é essencial porque pequenas variações podem influenciar a carga do revestimento catódico e a densidade do eletrodo.
Recozimento e Controle de Propriedade Mecânica
Os parâmetros de recozimento são gerenciados para atingir a têmpera e o comportamento mecânico especificados. O equilíbrio entre resistência à tração e alongamento é importante para o manuseio da folha. O material muito duro pode ser menos tolerante durante o enrolamento ou a flexão, enquanto o material muito macio pode afetar o controle de tensão nas linhas de revestimento de alta velocidade.
Corte e acabamento de bordas
Após a laminação final, a folha pode ser cortada em larguras específicas do cliente. Controlamos as condições de corte para minimizar rebarbas nas bordas, telescopagem e enrolamento irregular da bobina. Bordas limpas e geometria estável da bobina ajudam a manter a operação suave durante o processamento posterior do eletrodo.
Requisitos de qualidade de superfície para revestimento catódico
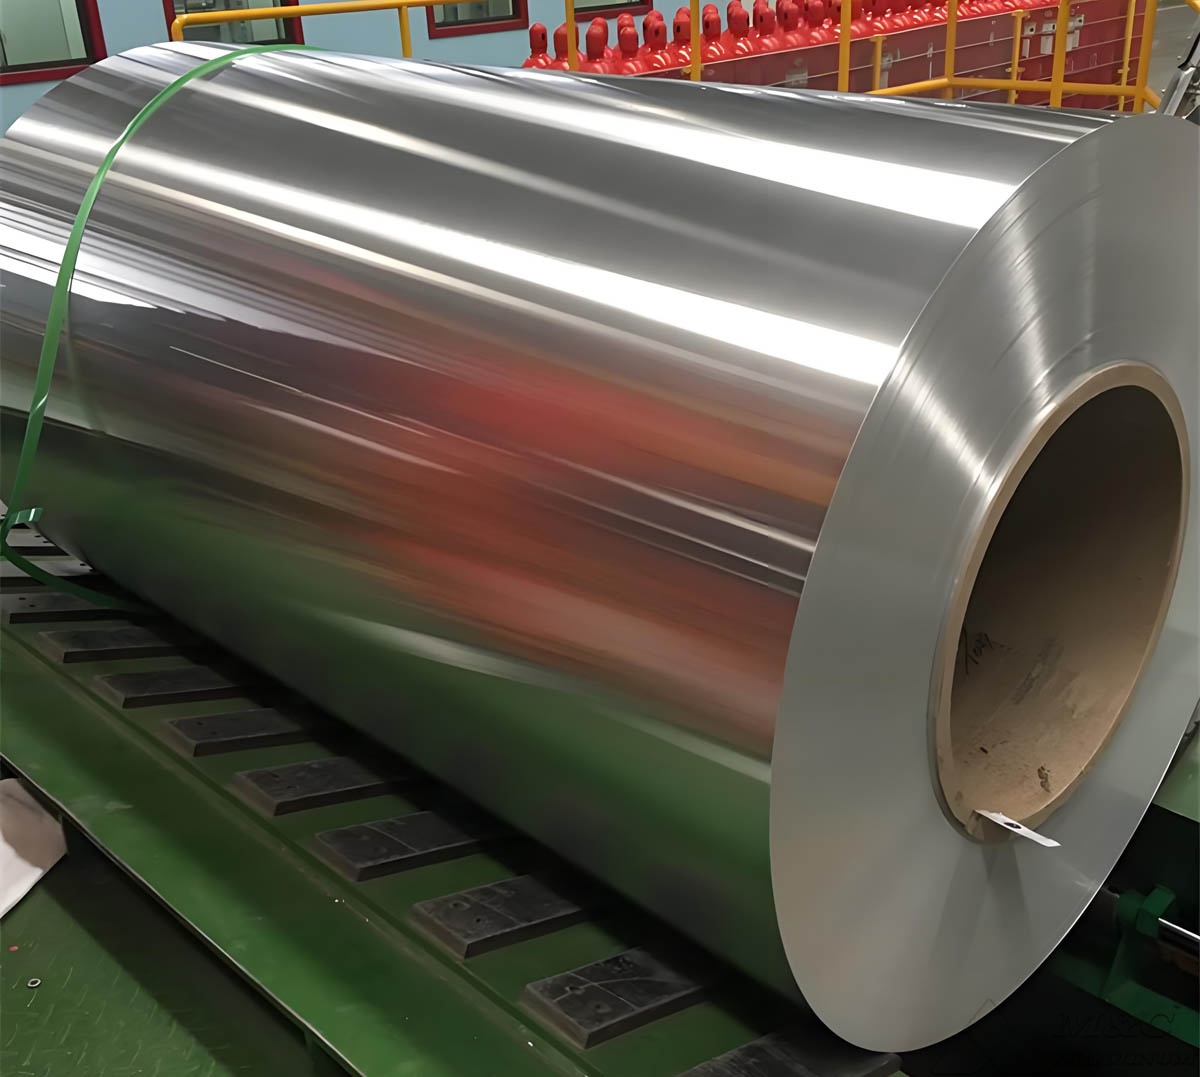
A superfície da folha de alumínio da bateria deve ser compatível com o revestimento de pasta catódica. Contaminação, excesso de óleo de rolamento, arranhões, rugas, marcas de oxidação ou partículas incorporadas podem afetar negativamente a adesão do revestimento e a consistência do eletrodo.
Nosso processo de inspeção se concentra na limpeza da superfície e na uniformidade visual. Dependendo da especificação acordada, avaliamos a aparência da superfície, controle de óleo, marcas de laminação, condição da borda e defeitos que podem afetar o desempenho do revestimento. Também mantemos práticas cuidadosas de manuseio de bobinas para evitar danos durante o transporte interno, corte, embalagem e envio.
Para os clientes de baterias, a qualidade da superfície não é avaliada apenas pela aparência. O objetivo importante é o comportamento repetível durante o revestimento, secagem, calandragem, corte e montagem de células. Portanto, coordenamos os parâmetros técnicos com o processo de produção de eletrodos do cliente, em vez de depender de uma única especificação de folha de uso geral.
Controle e Inspeção de Qualidade
Nosso sistema de controle de qualidade para folha de alumínio de bateria inclui inspeção durante a produção e inspeção de liberação final antes do envio. Os métodos de teste e os critérios de aceitação são acordados com base nas especificações do material, espessura e requisitos de aplicação.
Os principais itens de inspeção incluem:
Verificação da composição da liga.
Medição de espessura ao longo da largura da bobina.
Inspeção de qualidade de largura e borda.
Formato da bobina, qualidade do enrolamento e controle telescópico.
Avaliação da aparência e limpeza da superfície.
Teste de resistência à tração e alongamento.
Furos e inspeção de defeitos, quando aplicável.
Peso da bobina, diâmetro interno, diâmetro externo e verificação da embalagem.
Para clientes com procedimentos de qualificação de baterias estabelecidos, podemos fornecer certificados de materiais, registros de inspeção, identificação de bobinas e informações de rastreabilidade. Esta documentação oferece suporte ao controle de qualidade de entrada e ajuda os fabricantes de baterias a manter um gerenciamento consistente de materiais em lotes de produção.
Selecionando Folha para Produção de Células Prismáticas
Ao selecionar a folha de alumínio para baterias prismáticas, os compradores devem considerar mais do que a espessura nominal. A especificação correta da folha depende da química do cátodo, da formulação da pasta, da velocidade do revestimento, das condições de secagem, do alvo da calandragem, do design do eletrodo e da rota de montagem da célula.
As principais considerações de compra incluem:
Espessura da folha: Uma folha mais fina pode reduzir o peso do material inativo, enquanto uma folha mais espessa pode proporcionar maior estabilidade de manuseio. O medidor adequado depende do projeto da célula e da capacidade de fabricação.
Propriedades mecânicas: A resistência à tração e o alongamento devem corresponder às condições de tensão do revestimento e das linhas de corte.
Condição da superfície: A limpeza da superfície e a rugosidade controlada proporcionam um revestimento catódico uniforme e uma adesão estável.
Largura e geometria da bobina: As dimensões da bobina devem caber no equipamento de desenrolamento e reduzir a perda de material durante o corte.
Consistência do lote: Propriedades estáveis entre bobinas são importantes para a produção contínua de eletrodos de bateria.
Proteção de embalagens: A película adequada para bateria deve ser protegida contra umidade, poeira, impacto e deformação durante o transporte e armazenamento.
Embalagem e entrega de nossa fábrica
Embalamos papel alumínio para bateria de acordo com o tamanho da bobina, método de transporte e requisitos de manuseio do cliente. As bobinas são protegidas com materiais de embalagem adequados, proteção de bordas, barreiras contra umidade quando necessário e embalagem externa reforçada. Cada bobina pode ser identificada com informações importantes de produção, como liga, têmpera, espessura, largura, peso líquido, número da bobina e lote de produção.
Para pedidos de exportação, preparamos embalagens para suportar transporte marítimo, ferroviário, aéreo ou multimodal. Nosso objetivo é fornecer uma folha coletora de corrente de alumínio com o mesmo formato de bobina, condição de superfície e status de rastreabilidade confirmados na inspeção final.
Conclusão
A folha de alumínio da bateria para baterias prismáticas é um material crítico do coletor de corrente catódica que afeta a qualidade do revestimento, a consistência do eletrodo e a eficiência da produção. Como fabricante de folhas, fornecemos folhas de alumínio 1235, 1100 e classes relacionadas com espessura controlada, qualidade de superfície, propriedades mecânicas, largura de fenda e configuração de bobina. Ao alinhar as especificações da folha com o processo de fabricação do eletrodo, ajudamos os produtores de baterias prismáticas a estabelecer uma produção de cátodos confiável e repetível.