En tant que fabricant dédié de papier d'aluminium, nous produisons du papier d'aluminium pour batteries prismatiques utilisé comme matériau collecteur de courant d'électrode positive dans la production de batteries lithium-ion. Les cellules prismatiques sont largement utilisées dans les véhicules électriques, les systèmes de stockage d'énergie, les équipements industriels et l'électronique grand public, car leur structure rectangulaire permet une intégration efficace des modules et une utilisation élevée de l'espace.
Pour les fabricants de batteries prismatiques, la qualité de la feuille d'aluminium a une influence directe sur la stabilité du revêtement de la boue cathodique, la cohérence de la densité des électrodes, les performances d'enroulement ou d'empilement et la fiabilité finale des cellules. Notre processus de production est conçu autour de ces exigences, avec une chimie des alliages, une précision de laminage, une propreté de surface, des propriétés mécaniques et une géométrie de bobine contrôlées.
Rôle de la feuille d'aluminium dans les batteries prismatiques
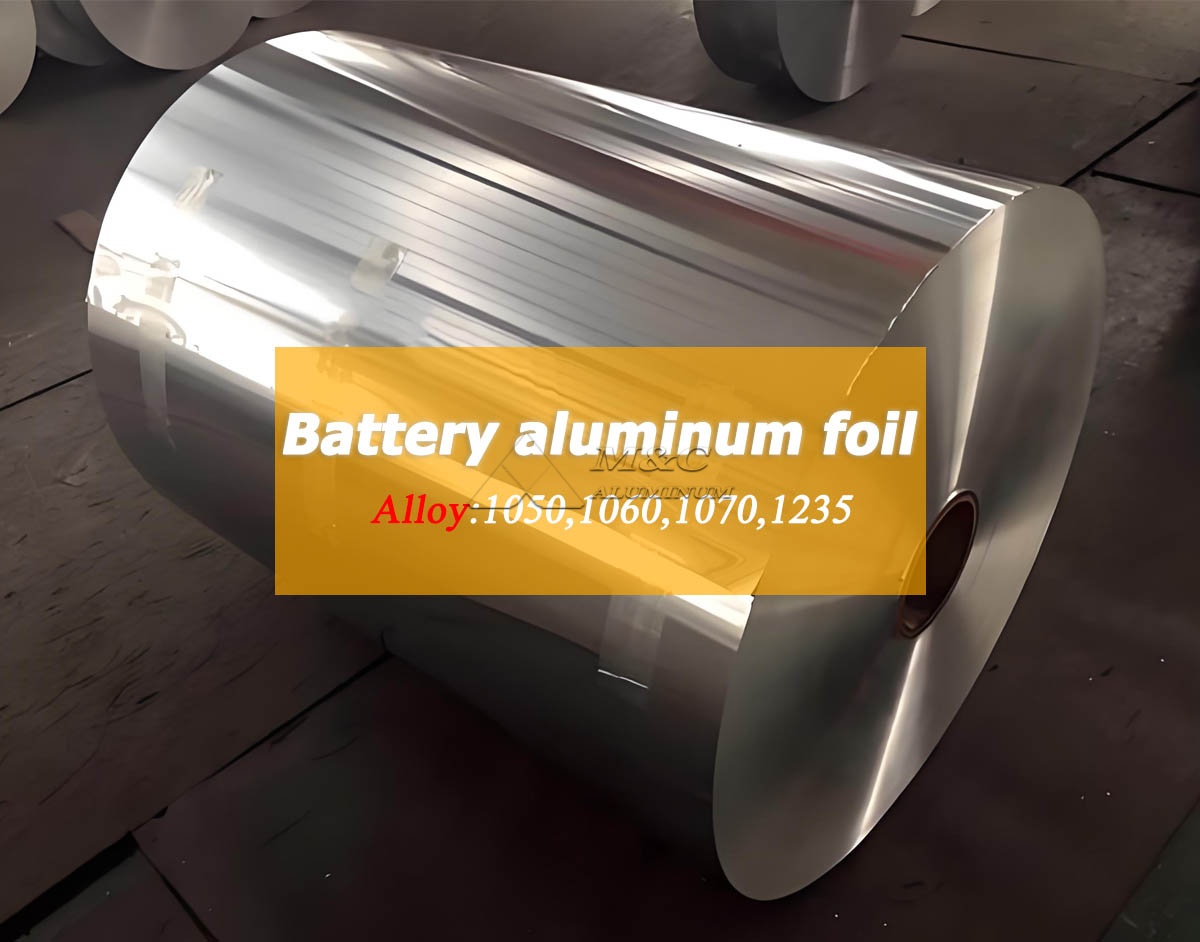
La feuille d'aluminium pour batterie est le collecteur de courant pour la cathode d'une batterie lithium-ion. Lors de la fabrication des électrodes, des matériaux actifs, des agents conducteurs et des liants sont appliqués sur les deux faces de la feuille. La feuille transporte le courant électrique entre la couche active de cathode et la borne de la batterie tout en fournissant un substrat stable pour un revêtement et un calandrage à grande vitesse.
Dans la production de batteries prismatiques, la feuille d'électrode est généralement empilée ou enroulée avant d'être insérée dans un boîtier de cellule rigide en aluminium ou en acier. Cette voie de fabrication impose des exigences strictes en matière de planéité du film, de qualité des bords, d'allongement et d'uniformité de l'épaisseur. Une feuille inégale peut affecter le poids du revêtement, conduire à un compactage incohérent des électrodes ou créer une instabilité du processus lors du refendage et du bobinage.
Notre feuille d'aluminium pour batterie est fabriquée pour les applications de collecteurs de courant cathodique où une faible résistance, des caractéristiques de surface contrôlées et des performances mécaniques stables sont requises. Nous fournissons du papier d'aluminium en bobines principales ou en bobines refendues en fonction de la ligne de revêtement du client, de l'équipement de refendage et des exigences de largeur d'électrode.
Alliages courants pour le papier d’aluminium de batterie
Les alliages d'aluminium les plus courants pour les collecteurs de courant cathodique des batteries lithium-ion sont les feuilles d'aluminium 1235 et 1100. Ces alliages offrent une conductivité électrique élevée, une bonne ductilité et conviennent au laminage de faible épaisseur.
Nous sélectionnons l'alliage et l'état en fonction de l'épaisseur cible, du processus de revêtement, de la pression de calandrage et de la conception des cellules en aval. Pour les applications nécessitant de l'aluminium de haute pureté et des performances constantes en épaisseur mince, notre Feuille d'aluminium 1235 est une option matérielle appropriée. Pour les clients nécessitant un alliage commercialement pur avec une aptitude au traitement stable, nous fabriquons également 1100 feuilles d'aluminium dans les spécifications de qualité de batterie.
| Alliage | Teneur typique en aluminium | Principales caractéristiques | Application typique de la batterie |
|---|---|---|---|
| 1235 | Minimum 99,35 % | Conductivité élevée, bonne ductilité, adaptée au laminage de feuilles fines | Feuille collectrice de courant cathodique standard |
| 1100 | Minimum 99,00 % | Bonne résistance à la corrosion, formabilité stable, bonnes performances électriques | Feuille cathodique pour certaines conceptions de cellules |
| 1060 | Minimum 99,60 % | Pureté et conductivité de l'aluminium plus élevées | Applications spécialisées de feuilles de batterie de haute pureté |
La sélection finale de l'alliage doit être confirmée en fonction de la formulation de l'électrode et des conditions de traitement. Notre équipe technique peut examiner les spécifications cibles, notamment le calibre du film, la largeur, la dureté, les exigences de traitement de surface et les dimensions de la bobine avant la production.
Paramètres techniques de la feuille d'aluminium pour batterie
Le tableau suivant présente les gammes de production courantes de feuilles d'aluminium pour batteries prismatiques. Les valeurs finales peuvent être ajustées par accord technique en fonction des exigences d'application du client.
| Paramètre | Spécification typique | Remarques |
|---|---|---|
| Alliage | 1235, 1100, 1060 | Sélectionné en fonction des exigences de conductivité et de traitement |
| Caractère | H18, H19 ou personnalisé | Déterminé par les conditions de revêtement, de calandrage et de manipulation |
| Épaisseur | 12-20 microns | Les jauges courantes incluent 12, 15, 16, 18 et 20 microns |
| Tolérance d'épaisseur | Personnalisé par jauge de feuille et spécifications de commande | Un contrôle strict de l'épaisseur permet un poids de revêtement stable |
| Largeur | 100-1 600 millimètres | Largeurs de fente disponibles selon la conception de l'électrode |
| Tolérance de largeur | Personnalisé | Contrôlé pour le refendage en aval et l'alignement du revêtement |
| Diamètre intérieur de la bobine | 150 mm, 300 mm, 505 mm ou personnalisé | Sélectionné pour sa compatibilité avec l'équipement du client |
| Diamètre extérieur de la bobine | Personnalisé | Déterminé par le poids de la bobine et les exigences de manipulation |
| État des surfaces | Propre, uniforme, contrôlé par l'huile | Convient au revêtement en boue cathodique |
| Rugosité de la surface | Contrôlé selon accord | Favorise l’adhérence et l’uniformité du revêtement |
| État des bords | Bord fendu lisse, faible bavure | Aide à réduire les défauts de revêtement et d’enroulement |
| Trous d'épingle | Contrôlé selon l'épaisseur et la norme | Inspecté selon des procédures de qualité de production |
| Résistance à la traction | Personnalisé par alliage, trempe et épaisseur | Vérifié pour la stabilité du traitement |
| Allongement | Personnalisé selon l'état du matériau | Important pour les opérations de refendage, d’enroulement et d’empilage |
Avantages du produit de la feuille d'aluminium pour batteries prismatiques
1. Excellente conductivité électrique : servant de collecteur de courant cathodique, il aide à réduire la résistance interne et à améliorer l’efficacité de la transmission du courant.
2. Léger et faible densité : il contribue à réduire le poids total de la batterie, répondant ainsi aux exigences d'allégement des batteries électriques.
3. Bonnes propriétés mécaniques : Avec une résistance à la traction et un allongement appropriés, il répond aux exigences de traitement telles que le revêtement, le calandrage et le refendage.
4. Qualité de surface supérieure : une surface plane et une épaisseur uniforme facilitent le revêtement uniforme des matériaux cathodiques, améliorant ainsi la cohérence de la production de batteries.
5. Bonne résistance à la corrosion : il maintient la stabilité chimique dans les environnements électrolytiques spécifiés par les conceptions de batteries.
6. Haute adaptabilité du traitement : les produits en papier d'aluminium peuvent être personnalisés en termes d'alliage, d'épaisseur et de largeur pour répondre aux exigences de conception spécifiques des batteries prismatiques.
Processus de fabrication du papier d'aluminium pour batterie prismatique
Nous fabriquons du papier d'aluminium pour batteries selon une séquence contrôlée de fusion, de coulée, de laminage à chaud, de laminage à froid, de recuit intermédiaire, de laminage final, de refendage, d'inspection et d'emballage. Chaque étape contribue à la cohérence requise pour la production des électrodes de batterie.
Fusion et coulée d'alliages
Nous commençons par une gestion contrôlée des matières premières et de la composition des alliages. La composition chimique est contrôlée pour maintenir des propriétés stables dans la feuille finale. Les pratiques de fusion propre et la filtration soutiennent la production de bandes d'aluminium avec une structure interne cohérente.
Contrôle du roulement et de la jauge
La dalle coulée est traitée par des étapes de laminage pour atteindre l'épaisseur de feuille requise. Nos opérations de laminage se concentrent sur la cohérence de l’épaisseur sur toute la largeur de la bobine et sur toute sa longueur. Un contrôle stable de la jauge est essentiel car de petites variations peuvent influencer la charge du revêtement cathodique et la densité de l’électrode.
Recuit et contrôle des propriétés mécaniques
Les paramètres de recuit sont gérés pour atteindre la trempe et le comportement mécanique spécifiés. L’équilibre entre résistance à la traction et allongement est important pour la manipulation des feuilles. Un matériau trop dur peut être moins tolérant lors de l'enroulement ou du pliage, tandis qu'un matériau trop mou peut affecter le contrôle de la tension dans les lignes de revêtement à grande vitesse.
Refendage et finition des bords
Après le laminage final, la feuille peut être découpée en largeurs spécifiques au client. Nous contrôlons les conditions de refendage pour minimiser les bavures de bord, le télescopage et l'enroulement irrégulier des bobines. Les bords nets et la géométrie stable de la bobine aident à maintenir un fonctionnement fluide pendant le traitement des électrodes en aval.
Exigences de qualité de surface pour le revêtement cathodique
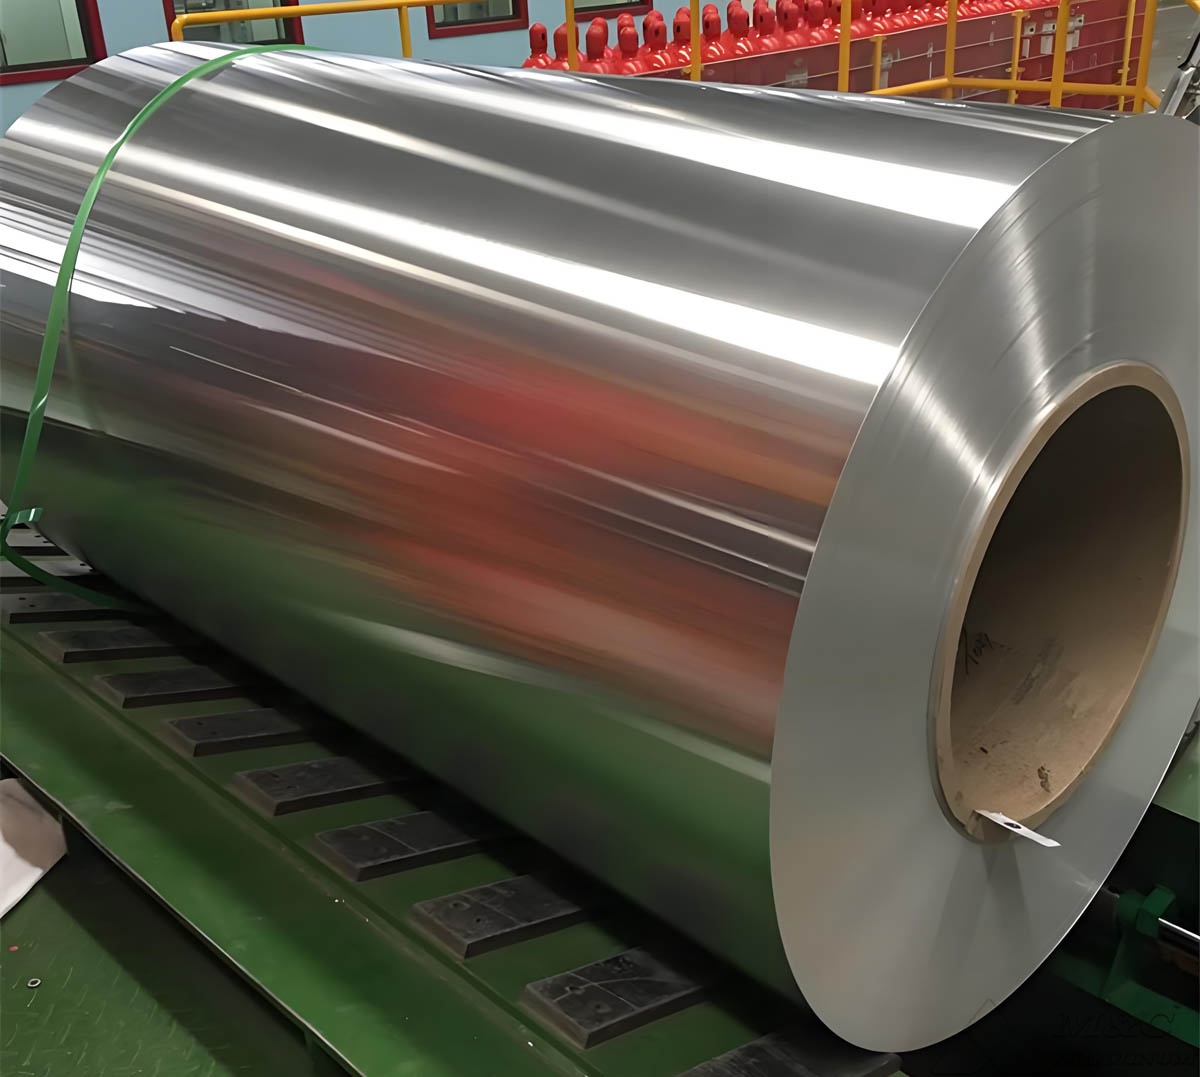
La surface de la feuille d'aluminium de la batterie doit être compatible avec le revêtement en suspension cathodique. La contamination, un excès d'huile de laminage, des rayures, des rides, des marques d'oxydation ou des particules incrustées peuvent affecter négativement l'adhérence du revêtement et la cohérence de l'électrode.
Notre processus d’inspection se concentre sur la propreté des surfaces et l’uniformité visuelle. En fonction des spécifications convenues, nous évaluons l'apparence de la surface, le contrôle de l'huile, les marques de roulement, l'état des bords et les défauts pouvant affecter les performances du revêtement. Nous maintenons également des pratiques prudentes de manipulation des bobines pour éviter tout dommage pendant le transport interne, le refendage, l'emballage et l'expédition.
Pour les clients de batteries, la qualité de la surface ne s’évalue pas uniquement par son apparence. L'objectif important est un comportement reproductible pendant le revêtement, le séchage, le calandrage, le refendage et l'assemblage des cellules. Par conséquent, nous coordonnons les paramètres techniques avec le processus de production d’électrodes du client plutôt que de nous fier à une seule spécification de feuille à usage général.
Contrôle qualité et inspection
Notre système de contrôle de qualité pour le papier d’aluminium pour batteries comprend une inspection pendant la production et une inspection finale avant expédition. Les méthodes de test et les critères d'acceptation sont convenus en fonction des spécifications du matériau, de l'épaisseur et des exigences de l'application.
Les éléments clés de l’inspection comprennent :
Vérification de la composition des alliages.
Mesure d'épaisseur sur toute la largeur de la bobine.
Contrôle de la largeur et de la qualité des bords.
Forme de la bobine, qualité d'enroulement et contrôle télescopique.
Évaluation de l’aspect et de la propreté des surfaces.
Essais de résistance à la traction et d'allongement.
Trous d’épingle et inspection des défauts le cas échéant.
Poids de la bobine, diamètre intérieur, diamètre extérieur et vérification de l'emballage.
Pour les clients disposant de procédures de qualification de batteries établies, nous pouvons fournir des certificats de matériaux, des dossiers d'inspection, l'identification des bobines et des informations de traçabilité. Cette documentation prend en charge le contrôle qualité entrant et aide les fabricants de batteries à maintenir une gestion cohérente des matériaux dans tous les lots de production.
Sélection d'une feuille pour la production de cellules prismatiques
Lors de la sélection d’une feuille d’aluminium pour batteries prismatiques, les acheteurs doivent prendre en compte une épaisseur supérieure à l’épaisseur nominale. Les spécifications correctes de la feuille dépendent de la chimie de la cathode, de la formulation de la suspension, de la vitesse de revêtement, des conditions de séchage, de la cible de calandrage, de la conception de l'électrode et de la voie d'assemblage des cellules.
Les principales considérations d’achat comprennent :
Épaisseur de la feuille : Une feuille plus fine peut réduire le poids du matériau inactif, tandis qu'une feuille plus épaisse peut offrir une plus grande stabilité de manipulation. La jauge appropriée dépend de la conception de la cellule et de la capacité de fabrication.
Propriétés mécaniques : La résistance à la traction et l'allongement doivent correspondre aux conditions de tension des lignes de revêtement et de refendage.
État des surfaces : La propreté de la surface et la rugosité contrôlée permettent un revêtement cathodique uniforme et une adhérence stable.
Largeur et géométrie des bobines : Les dimensions des bobines doivent s'adapter à l'équipement de déroulement et réduire les pertes de matière lors du refendage.
Cohérence des lots : Des propriétés stables entre les bobines sont importantes pour la production continue d’électrodes de batterie.
Protection de l'emballage : Le film de qualité batterie doit être protégé de l'humidité, de la poussière, des chocs et de la déformation pendant le transport et le stockage.
Emballage et livraison depuis notre usine
Nous emballons du papier d'aluminium pour batterie en fonction de la taille de la bobine, de la méthode de transport et des exigences de manutention du client. Les bobines sont protégées par des matériaux d'emballage appropriés, une protection des bords, des barrières contre l'humidité si nécessaire et un emballage extérieur renforcé. Chaque bobine peut être identifiée avec des informations clés sur la production telles que l'alliage, l'état, l'épaisseur, la largeur, le poids net, le numéro de bobine et le lot de production.
Pour les commandes à l’export, nous préparons des emballages pour supporter le transport maritime, ferroviaire, aérien ou multimodal. Notre objectif est de fournir une feuille collectrice de courant en aluminium avec la même forme de bobine, le même état de surface et le même statut de traçabilité confirmés lors de l'inspection finale.
Conclusion
La feuille d'aluminium pour batteries prismatiques est un matériau collecteur de courant cathodique essentiel qui affecte la qualité du revêtement, la cohérence des électrodes et l'efficacité de la production. En tant que fabricant de feuilles d'aluminium, nous fournissons des qualités de feuilles d'aluminium 1235, 1100 et associées avec une épaisseur, une qualité de surface, des propriétés mécaniques, une largeur de fente et une configuration de bobine contrôlées. En alignant les spécifications des feuilles sur le processus de fabrication des électrodes, nous aidons les producteurs de batteries prismatiques à établir une production de cathodes fiable et reproductible.