แบตเตอรี่อลูมิเนียมฟอยล์ เป็นผลิตภัณฑ์อะลูมิเนียมรีดแม่นยำ ซึ่งใช้เป็นตัวสะสมกระแสแคโทดในแบตเตอรี่ลิเธียมไอออนเป็นหลัก ในฐานะผู้ผลิตอลูมิเนียมฟอยล์สำหรับแบตเตอรี่ เราผลิตวัสดุนี้ผ่านกระบวนการควบคุมที่ผสมผสานการคัดเลือกโลหะผสม การหลอมเหลว การรีด การอบอ่อน การจัดการพื้นผิว การตัด และการตรวจสอบขั้นสุดท้าย
วัตถุประสงค์ของอลูมิเนียมฟอยล์สำหรับแบตเตอรี่ไม่ได้เป็นเพียงการสร้างชั้นโลหะบางๆ เท่านั้น โดยจะต้องนำกระแสไฟฟ้าได้อย่างมีประสิทธิภาพ รองรับการเคลือบแคโทด รักษาความเสถียรของมิติในระหว่างการผลิตอิเล็กโทรด และยังคงเข้ากันได้กับอิเล็กโทรไลต์ของแบตเตอรี่และวัสดุออกฤทธิ์ ด้วยเหตุนี้ การผลิตอลูมิเนียมฟอยล์สำหรับแบตเตอรี่ลิเธียมไอออนจึงต้องมีการควบคุมกระบวนการที่เข้มงวดกว่าบรรจุภัณฑ์ทั่วไปหรือฟอยล์ในครัวเรือน
บทบาทของอลูมิเนียมฟอยล์ในแบตเตอรี่ลิเธียมไอออน
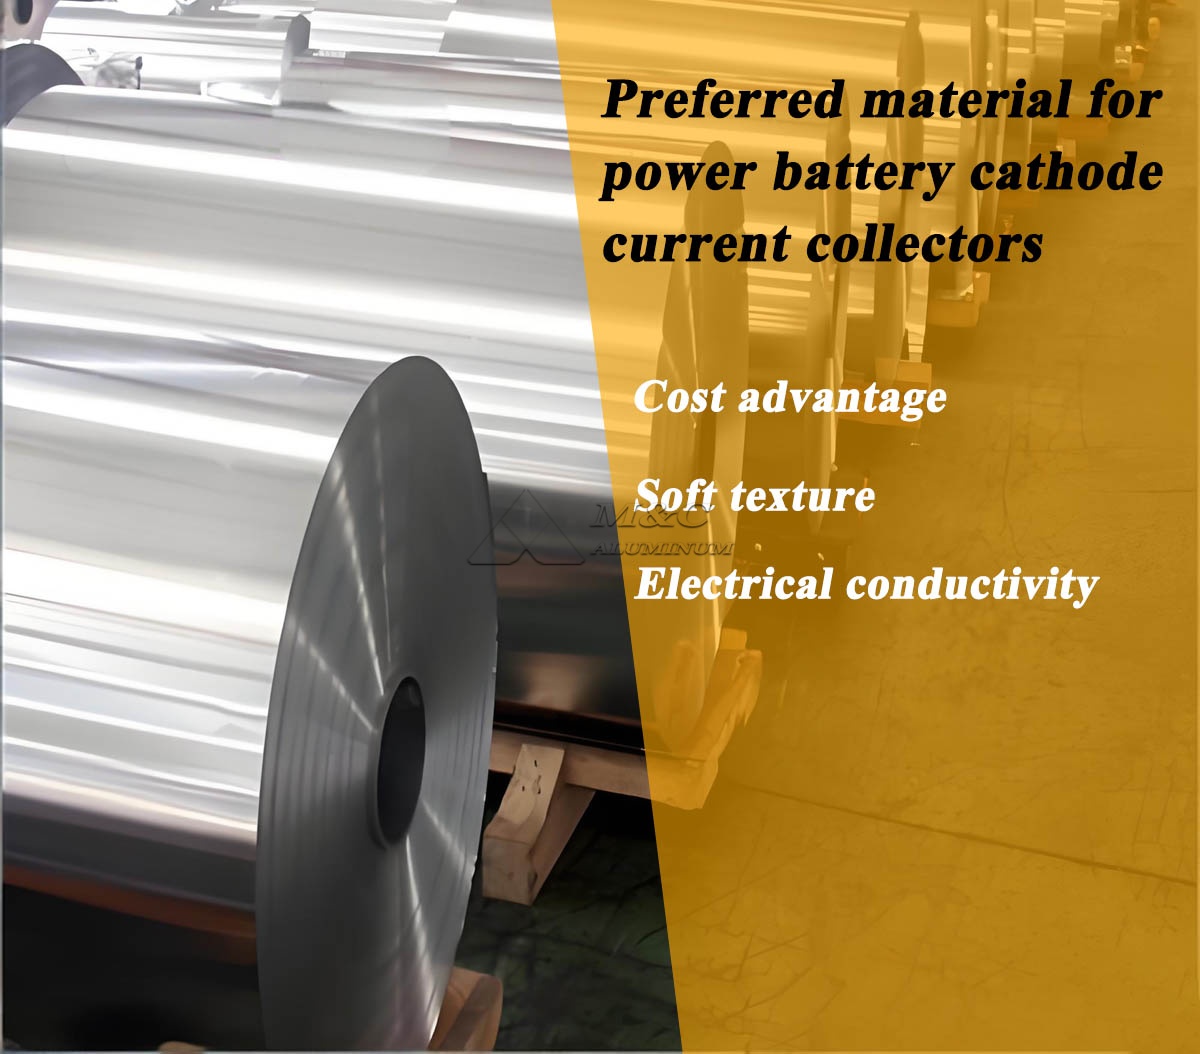
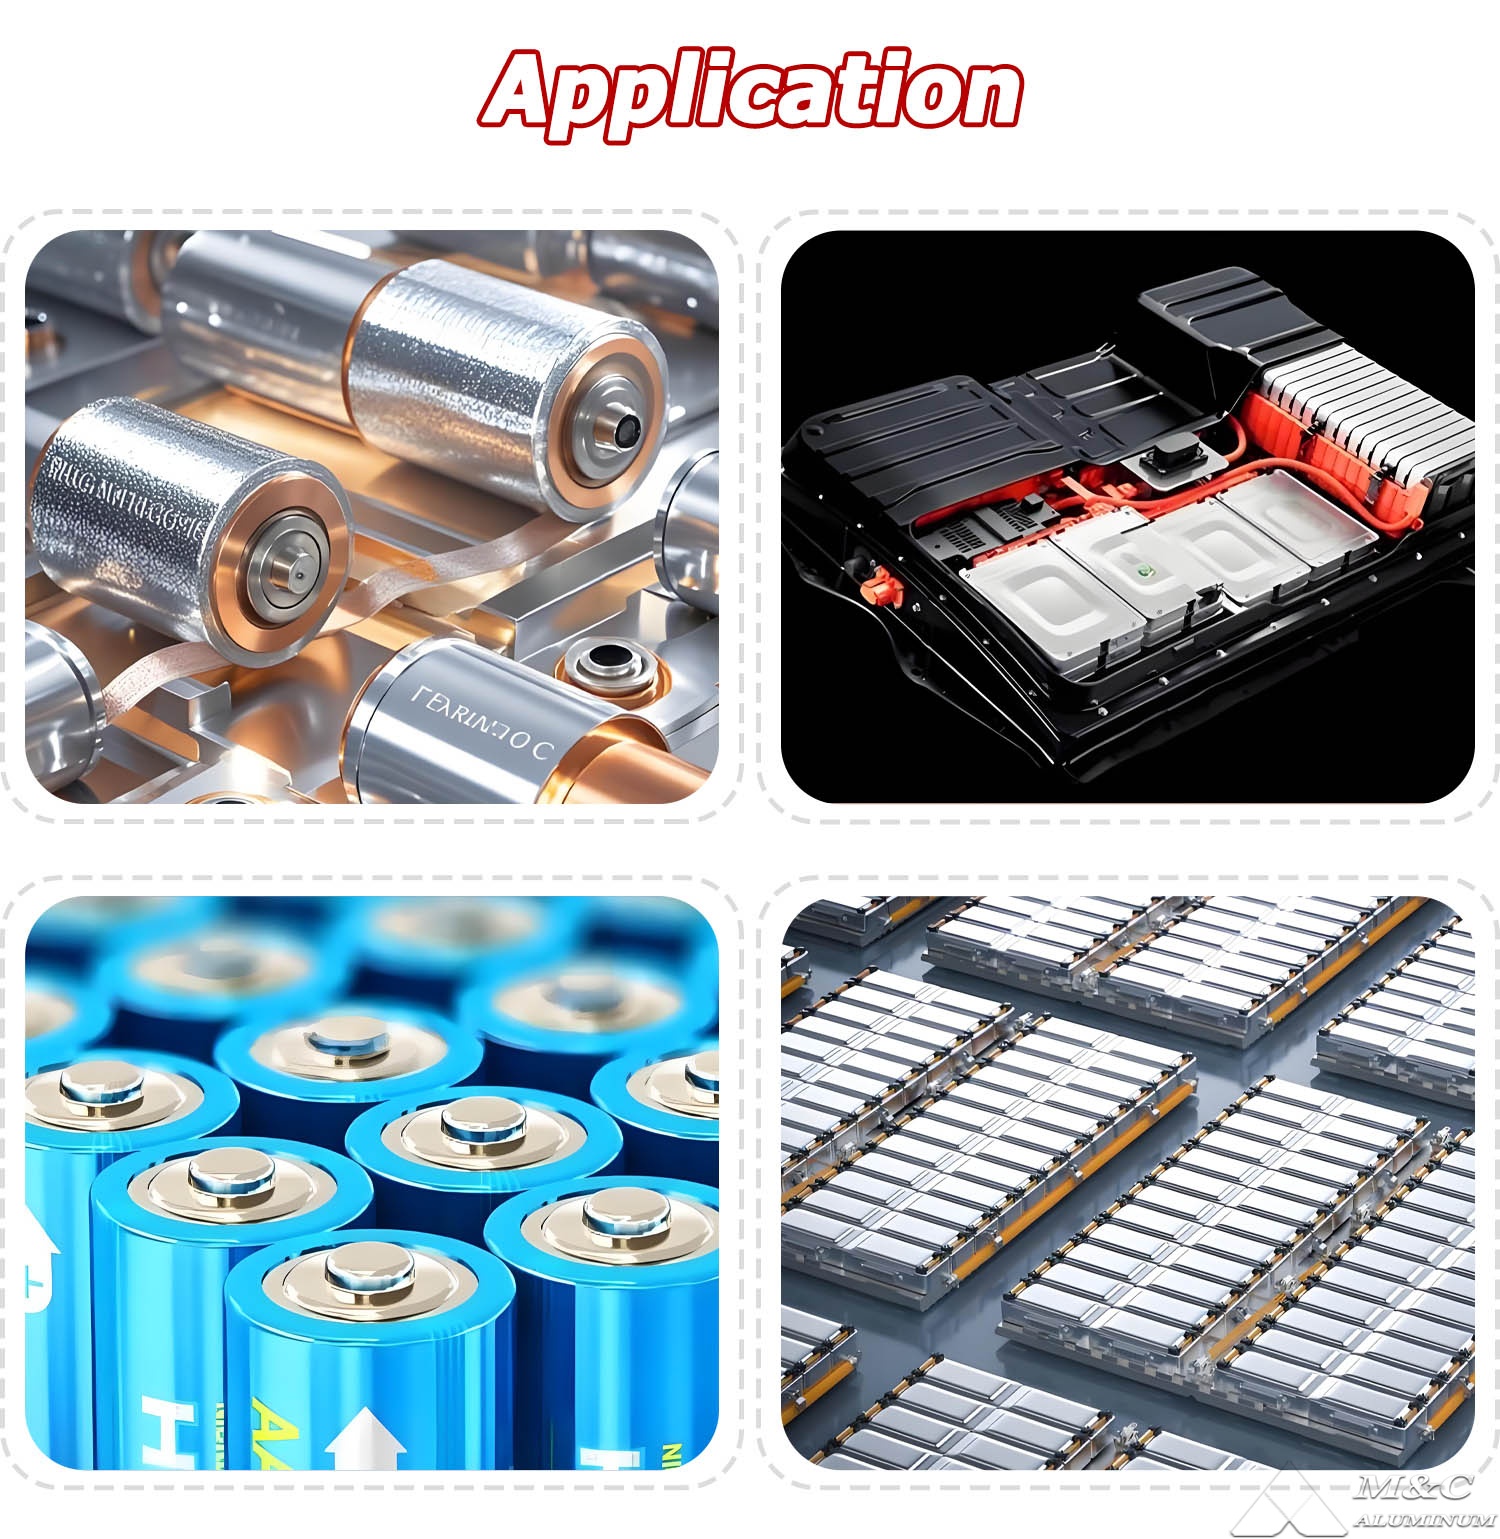
ในแบตเตอรี่ลิเธียมไอออนทั่วไป จะใช้อลูมิเนียมฟอยล์ที่ด้านอิเล็กโทรดขั้วบวก ฟอยล์ทำหน้าที่เป็นตัวสะสมกระแสไฟฟ้า โดยขนส่งอิเล็กตรอนระหว่างวัสดุแอคทีฟแคโทดและวงจรภายนอก โดยทั่วไปจะใช้ฟอยล์ทองแดงสำหรับขั้วบวก ในขณะที่อลูมิเนียมฟอยล์ถูกเลือกสำหรับแคโทด เนื่องจากมีความหนาแน่นต่ำ มีการนำไฟฟ้าที่ดี ทนต่อการกัดกร่อน และมีเสถียรภาพภายในช่วงแรงดันแคโทดปกติ
ฟอยล์แคโทดของแบตเตอรี่ต้องมีพื้นผิวที่สะอาด สม่ำเสมอ และขรุขระอย่างเหมาะสมเพื่อให้แน่ใจว่าสารละลายอิเล็กโทรดจะยึดเกาะได้อย่างน่าเชื่อถือ นอกจากนี้ยังต้องการคุณสมบัติทางกลที่มั่นคงเพื่อให้สามารถผ่านกระบวนการเคลือบ การอบแห้ง ปฏิทิน การตัด ม้วน หรือซ้อนโดยไม่ฉีกขาด ย่น หรือแตกร้าวที่ขอบมากเกินไป
ข้อกำหนดหลักสำหรับฟอยล์สะสมกระแสอลูมิเนียม ได้แก่ :
ความหนาสม่ำเสมอตลอดความกว้างคอยล์
ความสะอาดพื้นผิวสูงพร้อมน้ำมันตกค้างต่ำ
ความต้านทานแรงดึงและการยืดตัวที่มั่นคง
ความสามารถในการเปียกน้ำที่ดีสำหรับการเคลือบสารละลายแคโทด
รูเข็ม รอยขีดข่วน รอยบุบ และข้อบกพร่องที่ขอบน้อยที่สุด
ความเรียบและรูปร่างขดลวดที่เชื่อถือได้สำหรับการประมวลผลอิเล็กโทรดความเร็วสูง
ข้อดีด้านประสิทธิภาพของแบตเตอรี่อลูมิเนียมฟอยล์
1. ค่าการนำไฟฟ้าที่ดีเยี่ยม: ให้ค่าการนำไฟฟ้าสูง ซึ่งช่วยลดความต้านทานของแบตเตอรี่ภายในได้อย่างมีประสิทธิภาพ และเพิ่มประสิทธิภาพการส่งกระแสไฟ
2. น้ำหนักเบา: เนื่องจากอลูมิเนียมมีความหนาแน่นต่ำ จึงช่วยลดน้ำหนักแบตเตอรี่และเพิ่มความหนาแน่นของพลังงาน
3. ความต้านทานการกัดกร่อนที่ดี: แสดงความต้านทานต่อการกัดกร่อนได้ดี ทำให้เหมาะสำหรับใช้เป็นตัวสะสมกระแสแคโทดในแบตเตอรี่ลิเธียมไอออน
4. คุณภาพพื้นผิวสูง: มีพื้นผิวเรียบและมีความหนาสม่ำเสมอ ช่วยให้เคลือบแคโทดได้สม่ำเสมอและยึดเกาะได้
5. ความสามารถในการขึ้นรูปที่เหนือกว่า: มีความเหนียวและลักษณะการหมุนที่ยอดเยี่ยม ทำให้เหมาะสำหรับกระบวนการเคลือบต่อเนื่องความเร็วสูงและการผลิตแบตเตอรี่
6. ความเสถียรทางเคมีที่ดี: รักษาความเสถียรสูงภายในช่วงศักยภาพการทำงานที่เหมาะสมและระบบอิเล็กโทรไลต์ของแบตเตอรี่
7. ประสิทธิภาพการผลิตสูง: เหมาะอย่างยิ่งสำหรับการผลิตขนาดใหญ่และต่อเนื่อง ซึ่งช่วยปรับปรุงประสิทธิภาพการผลิตและรับประกันความสม่ำเสมอของผลิตภัณฑ์
โลหะผสมทั่วไปสำหรับอลูมิเนียมฟอยล์แบตเตอรี่
โรงงานของเราเลือกอลูมิเนียมอัลลอยด์ตามการออกแบบอิเล็กโทรดของผู้ผลิตแบตเตอรี่ ข้อกำหนดด้านความหนา ระบบการเคลือบ และสภาวะการประมวลผลขั้นปลายน้ำ โดยทั่วไปจะใช้เกรดอะลูมิเนียมที่มีความบริสุทธิ์สูงเนื่องจากมีการนำไฟฟ้าที่ดีและประสิทธิภาพการรีดที่มั่นคง
ในบรรดาวัสดุที่ใช้กันทั่วไป 1235 อลูมิเนียมฟอยล์ มีการใช้กันอย่างแพร่หลายสำหรับการผลิตฟอยล์แบตเตอรี่เนื่องจากมีปริมาณอลูมิเนียมสูง มีความเหนียวดี และเหมาะสำหรับการรีดแบบบางพิเศษ เกรดอื่นๆ ที่เกี่ยวข้องอาจรวมถึงอะลูมิเนียมอัลลอยด์ 1050, 1060, 1070 และ 1100 ขึ้นอยู่กับข้อกำหนดทางเทคนิค
| พารามิเตอร์ | ช่วงอลูมิเนียมฟอยล์แบตเตอรี่ทั่วไป | ความสำคัญการผลิต |
|---|---|---|
| อัลลอย | 1050, 1060, 1070, 1100, 1235 | กำหนดค่าการนำไฟฟ้า ความเหนียว และการควบคุมสิ่งเจือปน |
| ปริมาณอลูมิเนียม | 99.3% ถึง 99.7% หรือสูงกว่า | รองรับการนำไฟฟ้าและคุณภาพการรีด |
| ความหนา | 10 ถึง 20 ไมครอน | ตรงตามข้อกำหนดการเคลือบแคโทดและการออกแบบเซลล์ |
| ความกว้างมาตรฐาน | 200 ถึง 1,650 มม | ปรับให้เข้ากับการเคลือบและเส้นตัดของลูกค้า |
| อารมณ์ | O, H18, H19 ปรับแต่งได้ | เลือกสำหรับพฤติกรรมการขึ้นรูปและความเสถียรทางกล |
| ความต้านทานแรงดึง | ประมาณ 80 ถึง 180 MPa | ควบคุมตามอารมณ์และความหนา |
| การยืดตัว | โดยทั่วไป 1% ถึง 8% | ช่วยป้องกันการแตกหักระหว่างการประมวลผล |
| น้ำมันที่ตกค้างบนพื้นผิว | ควบคุมตามข้อกำหนดของลูกค้า | สิ่งสำคัญสำหรับความสามารถในการเปียกของสารละลายและการยึดเกาะของสารเคลือบ |
| คุณภาพพื้นผิว | ไม่มีรูเข็ม รอยขีดข่วน รอยน้ำมัน หรือรอยบุบที่สำคัญ | รับประกันความสม่ำเสมอและผลผลิตของอิเล็กโทรด |
พารามิเตอร์ทางเทคนิคที่แท้จริงจะกำหนดตามประเภทแบตเตอรี่ของลูกค้า รวมถึงการใช้งานแบตเตอรี่ทรงกระบอก ทรงปริซึม แบบซอง การจัดเก็บพลังงาน หรือพลังงานแบตเตอรี่
ขั้นตอนที่ 1: การเตรียมการหลอมอะลูมิเนียมและการควบคุมองค์ประกอบ
กระบวนการนี้เริ่มต้นด้วยแท่งอะลูมิเนียมปฐมภูมิและวัสดุส่งคืนที่ผ่านการรับรองซึ่งตรงตามการควบคุมการรีไซเคิลภายในของเรา เราละลายประจุในเตาเผาและปรับองค์ประกอบทางเคมีให้ได้มาตรฐานโลหะผสมที่ต้องการ สำหรับอลูมิเนียมฟอยล์ของแบตเตอรี่ การควบคุมสิ่งเจือปนมีความสำคัญอย่างยิ่ง เนื่องจากปริมาณเหล็ก ซิลิคอน ทองแดง หรือองค์ประกอบอื่นๆ ที่มากเกินไปอาจส่งผลต่อการนำไฟฟ้า ลักษณะการกลิ้ง ลักษณะพื้นผิว และความสม่ำเสมอของฟอยล์ขั้นสุดท้าย
ในระหว่างการหลอมเหลว เราทำการวิเคราะห์ทางเคมีเพื่อตรวจสอบองค์ประกอบของโลหะผสม อลูมิเนียมหลอมเหลวจะถูกทำให้บริสุทธิ์โดยการกำจัดแก๊สและการกรอง การไล่แก๊สจะช่วยลดการรวมตัวของไฮโดรเจนและอโลหะที่ละลายอยู่ ในขณะที่การกรองโฟมเซรามิกจะช่วยกำจัดอนุภาคออกไซด์และสารปนเปื้อนอื่นๆ ขั้นตอนเหล่านี้ช่วยลดความเสี่ยงของข้อบกพร่องที่อาจปรากฏเป็นรูเข็ม รอยแตก หรือความไม่สมบูรณ์ของพื้นผิวในฟอยล์ขนาดบางในภายหลัง
หลังจากการหลอมละลาย อลูมิเนียมจะถูกหล่อเป็นแผ่นคอนกรีตหรือเป็นม้วน ขึ้นอยู่กับเส้นทางการผลิต อาจใช้ทั้งการหล่อแบบเย็นโดยตรงตามด้วยการรีดร้อน และการหล่อแบบต่อเนื่องตามด้วยการรีด โดยที่วัสดุมีคุณสมบัติตรงตามที่ต้องการ
ขั้นตอนที่ 2: การรีดร้อนเพื่อผลิตวัสดุเกจระดับกลาง
แผ่นอะลูมิเนียมหล่อจะถูกอุ่นและผ่านกระบวนการรีดร้อน การรีดร้อนจะช่วยลดความหนาได้อย่างมาก และพัฒนาโครงสร้างภายในที่สม่ำเสมอสำหรับการรีดเย็นในภายหลัง การควบคุมอุณหภูมิถือเป็นสิ่งสำคัญในขั้นตอนนี้ อุณหภูมิที่ไม่เพียงพอสามารถเพิ่มภาระการรีดและทำให้เกิดการเสียรูปไม่สม่ำเสมอ ในขณะที่อุณหภูมิที่มากเกินไปอาจส่งผลต่อคุณภาพพื้นผิวและโครงสร้างของเกรน
เราตรวจสอบความหนา มงกุฎ ความเรียบ และสภาพพื้นผิวตลอดกระบวนการรีดร้อน โดยทั่วไปแล้วเหล็กแผ่นรีดร้อนที่ได้จะมีความหนากว่าอลูมิเนียมฟอยล์ของแบตเตอรี่ขั้นสุดท้ายมาก แต่ก็มีวัสดุตั้งต้นที่มีความเสถียรซึ่งจำเป็นสำหรับการลดความแม่นยำในภายหลัง
สำหรับข้อกำหนดบางประการ อาจจัดหาวัสดุขั้นกลางจากการควบคุมของเราด้วย 1100 อลูมิเนียมฟอยล์ ระบบการผลิตเมื่อโลหะผสมและคุณสมบัติทางกลที่ระบุเหมาะสมกับโปรแกรมฟอยล์แบตเตอรี่ของลูกค้า
ขั้นตอนที่ 3: การรีดเย็นเพื่อลดความหนาอย่างแม่นยำ
การรีดเย็นเป็นกระบวนการหลักในการผลิตฟอยล์อลูมิเนียมแบตเตอรี่บาง เหล็กแผ่นรีดร้อนจะถูกส่งผ่านโรงรีดแบบหลายขาตั้งหรือแบบพลิกกลับได้ที่อุณหภูมิห้อง การผ่านแต่ละครั้งจะค่อยๆ ลดความหนาลงในขณะที่ปรับปรุงความแม่นยำของมิติและการตกแต่งพื้นผิว
การรีดฟอยล์แบตเตอรี่ต้องมีสภาพโรงสีที่มีความเสถียรสูง เราควบคุมแรงหมุน ความตึงของแถบ ความเร็วการหมุน สภาพสารหล่อลื่น พื้นผิวลูกกลิ้งทำงาน และการควบคุมเกจอัตโนมัติ ตัวแปรเหล่านี้ส่งผลโดยตรงต่อการเบี่ยงเบนของความหนา ความเรียบของแถบ คุณภาพของขอบ และความเสี่ยงของการแตกหัก
เมื่อฟอยล์บางลง ข้อกำหนดด้านความแม่นยำจึงมีความต้องการมากขึ้น การเปลี่ยนแปลงความหนาเล็กน้อยอาจส่งผลต่อน้ำหนักการเคลือบและความสม่ำเสมอของความจุอิเล็กโทรด ด้วยเหตุนี้ ระบบการวัดแบบออนไลน์ของเราจะตรวจสอบประสิทธิภาพเกจตลอดความกว้างของแถบอย่างต่อเนื่อง ความเบี่ยงเบนใดๆ ได้รับการแก้ไขด้วยการปรับโรงสีอัตโนมัติและป้อนกลับกระบวนการ
ขั้นตอนที่ 4: การหลอมระดับกลางและการหลอมขั้นสุดท้าย
การรีดเย็นทำให้อลูมิเนียมแข็งตัว เพื่อคืนความเหนียวและได้อุณหภูมิที่ต้องการ คอยล์จะต้องผ่านการอบอ่อนในเตาเผาที่มีการควบคุม การหลอมขั้นกลางอาจใช้ระหว่างขั้นตอนการรีด ในขณะที่การหลอมขั้นสุดท้ายจะกำหนดคุณสมบัติทางกลของอลูมิเนียมฟอยล์ของแบตเตอรี่ที่เสร็จแล้ว
วงจรการหลอมจะถูกควบคุมอย่างระมัดระวังโดยอุณหภูมิ เวลาจับ อัตราการทำความร้อน อัตราการเย็นตัว น้ำหนักคอยล์ และบรรยากาศของเตาเผา การอบอ่อนอย่างเหมาะสมช่วยให้ได้โครงสร้างเกรนที่สม่ำเสมอและการยืดตัวที่มั่นคง นอกจากนี้ยังช่วยขจัดคราบน้ำมันที่ตกค้างซึ่งเป็นสิ่งสำคัญสำหรับการเคลือบอิเล็กโทรดของแบตเตอรี่
สำหรับฟอยล์แบตเตอรี่ที่มีอุณหภูมิอ่อน โดยทั่วไปจำเป็นต้องอบอ่อนทั้งหมด สำหรับอุณหภูมิที่แข็งขึ้น ตารางการลดและการบำบัดความร้อนขั้นสุดท้ายจะถูกปรับเพื่อให้ตรงตามเป้าหมายความต้านทานแรงดึงและการยืดตัว ทีมงานคุณภาพของเราจะตรวจสอบอารมณ์ผ่านการทดสอบทางกลและบันทึกกระบวนการก่อนปล่อย
ขั้นตอนที่ 5: การควบคุมพื้นผิวและการจัดการความสะอาด
คุณภาพพื้นผิวเป็นหนึ่งในคุณสมบัติที่สำคัญที่สุดของอลูมิเนียมฟอยล์แบตเตอรี่ลิเธียมไอออน ในระหว่างการผลิตแคโทด ฟอยล์จะถูกเคลือบด้วยสารละลายที่มีวัสดุออกฤทธิ์ คาร์บอนนำไฟฟ้า และสารยึดเกาะ หากพื้นผิวอะลูมิเนียมมีน้ำมันกลิ้ง อนุภาค ความชื้น หรือการปนเปื้อนของออกไซด์ที่ไม่เสถียรมากเกินไป อาจส่งผลต่อการยึดเกาะของสารเคลือบและประสิทธิภาพการทำให้เปียก
กระบวนการผลิตของเราจึงรวมถึงการจัดการการหล่อลื่นที่เข้มงวด การทำความสะอาดลูกกลิ้ง การควบคุมการอบอ่อน และการจัดการคอยล์ที่มีการป้องกัน ความสะอาดของพื้นผิวได้รับการประเมินผ่านวิธีการต่างๆ เช่น การทดสอบแรงกดเปียก การทดสอบน้ำมันตกค้าง การตรวจสอบด้วยภาพ และขั้นตอนการประเมินพื้นผิวเฉพาะของลูกค้า
อลูมิเนียมฟอยล์สำหรับแบตเตอรี่สามารถจัดเตรียมพื้นผิวที่ผ่านการขัดเงาหรือสภาพพื้นผิวที่ปรับให้เหมาะสมเพื่อประสิทธิภาพการเคลือบ ทั้งนี้ขึ้นอยู่กับการใช้งาน เรายืนยันลักษณะพื้นผิวที่ต้องการในระหว่างการสื่อสารทางเทคนิคก่อนการผลิต
ขั้นตอนที่ 6: การตัด การตัดขอบ และการม้วนขดลวด
หลังจากที่ฟอยล์มีความหนาและอบคืนสภาพขั้นสุดท้ายแล้ว ก็จะถูกกรีดตามความกว้างที่ลูกค้าต้องการ การตัดเฉือนอย่างแม่นยำเป็นสิ่งจำเป็น เนื่องจากขอบที่ไม่สม่ำเสมออาจทำให้เกิดปัญหาฝุ่น ขรุขระ หรือขดลวดในระหว่างการประมวลผลอิเล็กโทรด เส้นตัดของเราได้รับการปรับเพื่อรักษาขอบที่สะอาด ความทนทานต่อความกว้างที่มั่นคง และการควบคุมความตึงของคอยล์
ฟอยล์จะถูกกรอกลับเป็นขดโดยระบุเส้นผ่านศูนย์กลางภายใน เส้นผ่านศูนย์กลางภายนอก น้ำหนักคอยล์ และทิศทางการพัน การพันขดลวดสม่ำเสมอช่วยป้องกันการเหลื่อม ขดลวดหลวม ความเสียหายที่ขอบ และการเสียรูปในการขนส่ง อาจใช้วัสดุแทรกหรือบรรจุภัณฑ์ป้องกันเมื่อจำเป็นตามกระบวนการจัดการของลูกค้า
| รายการตรวจสอบ | วิธีการควบคุมทั่วไป | วัตถุประสงค์ |
|---|---|---|
| ความหนา | การวัดเกจแบบออนไลน์และการตรวจสอบยืนยันทางห้องปฏิบัติการ | รับประกันความสม่ำเสมอของการเคลือบและความจุ |
| ความกว้าง | การวัดการตัดที่แม่นยำ | ตรงกับข้อกำหนดการผลิตอิเล็กโทรด |
| ความเรียบ | การตรวจสอบด้วยสายตาและการตรวจสอบรูปร่าง | ป้องกันปัญหาการเคลือบและการม้วน |
| ความสะอาดของพื้นผิว | การทดสอบน้ำมันตกค้างและความสามารถในการเปียกน้ำ | รองรับการยึดเกาะของสารละลายแคโทด |
| คุณสมบัติทางกล | การทดสอบแรงดึงและการยืดตัว | ยืนยันความมั่นคงทางอารมณ์ |
| รูเข็มและข้อบกพร่องของพื้นผิว | การตรวจสอบแสงและการตรวจสายตา | ลดความเสี่ยงของข้อบกพร่องของอิเล็กโทรด |
| คุณภาพขอบ | การตรวจสอบสภาพเสี้ยนและขอบ | รองรับการตัดและการม้วนที่ปลอดภัย สะอาด |
| บรรจุภัณฑ์แบบม้วน | การตรวจสอบบรรจุภัณฑ์ขั้นสุดท้าย | ปกป้องฟอยล์ระหว่างการส่งออกและการจัดเก็บ |
ขั้นตอนที่ 7: การตรวจสอบคุณภาพขั้นสุดท้ายและบรรจุภัณฑ์ส่งออก
ก่อนจัดส่ง อลูมิเนียมฟอยล์สำหรับแบตเตอรี่แต่ละชุดจะได้รับการตรวจสอบตามข้อกำหนดทางเทคนิคที่ตกลงกันไว้ เอกสารคุณภาพของเราอาจรวมถึงองค์ประกอบของโลหะผสม ผลลัพธ์ความหนา ความทนทานต่อความกว้าง คุณสมบัติทางกล สภาพพื้นผิว การระบุขดลวด และรายละเอียดบรรจุภัณฑ์
สำหรับการส่งออก คอยล์ได้รับการปกป้องจากความชื้น ฝุ่น การกระแทก และการเสียรูป บรรจุภัณฑ์ทั่วไปประกอบด้วยการห่อแบบกั้นความชื้น สารดูดความชื้น การ์ดป้องกันขอบ พาเลทไม้ และกล่องเสริมเกรดส่งออก สภาพการเก็บรักษาก็มีความสำคัญเช่นกัน: ควรเก็บฟอยล์แบตเตอรี่ไว้ในคลังสินค้าที่สะอาดและแห้ง ห่างจากสารเคมีที่มีฤทธิ์กัดกร่อนและความผันผวนของอุณหภูมิอย่างมาก
บทสรุป
การผลิตฟอยล์อลูมิเนียมแบตเตอรี่เป็นกระบวนการผลิตที่มีความแม่นยำมากกว่าการดำเนินการแปลงฟอยล์ธรรมดา ตั้งแต่การเตรียมโลหะผสมและการทำให้บริสุทธิ์จากการหลอม จนถึงการรีด การอบอ่อน การควบคุมพื้นผิว การตัด และการตรวจสอบ ทุกขั้นตอนจะส่งผลต่อประสิทธิภาพขั้นสุดท้ายของฟอยล์สะสมกระแสอะลูมิเนียม
ในฐานะผู้ผลิต เราปรับแต่งข้อกำหนดอลูมิเนียมฟอยล์ของแบตเตอรี่ให้เข้ากับกระบวนการแคโทดของลูกค้า รวมถึงโลหะผสม ความหนา อุณหภูมิ ความกว้าง ความสะอาดของพื้นผิว และการกำหนดค่าคอยล์ วิธีการควบคุมนี้ช่วยให้ผู้ผลิตแบตเตอรี่ได้รับประสิทธิภาพฟอยล์ที่สม่ำเสมอสำหรับแบตเตอรี่ลิเธียมไอออน ระบบกักเก็บพลังงาน และการใช้งานเคมีไฟฟ้าขั้นสูงอื่นๆ