Feuille d'aluminium pour batterie est un produit en aluminium laminé avec précision utilisé principalement comme collecteur de courant cathodique dans les batteries lithium-ion. En tant que fabricant de feuilles d'aluminium pour batteries, nous produisons ce matériau selon un processus contrôlé qui combine la sélection des alliages, le traitement par fusion, le laminage, le recuit, la gestion de la surface, le refendage et l'inspection finale.
Le but de la feuille d’aluminium pour batterie n’est pas simplement de fournir une fine couche métallique. Il doit conduire efficacement le courant électrique, supporter le revêtement cathodique, maintenir la stabilité dimensionnelle pendant la production des électrodes et rester compatible avec l’électrolyte et les matériaux actifs de la batterie. Pour cette raison, la production de papier d’aluminium pour batteries lithium-ion nécessite un contrôle de processus plus strict que les emballages conventionnels ou les papiers d’aluminium ménagers.
Le rôle de la feuille d'aluminium dans les batteries lithium-ion
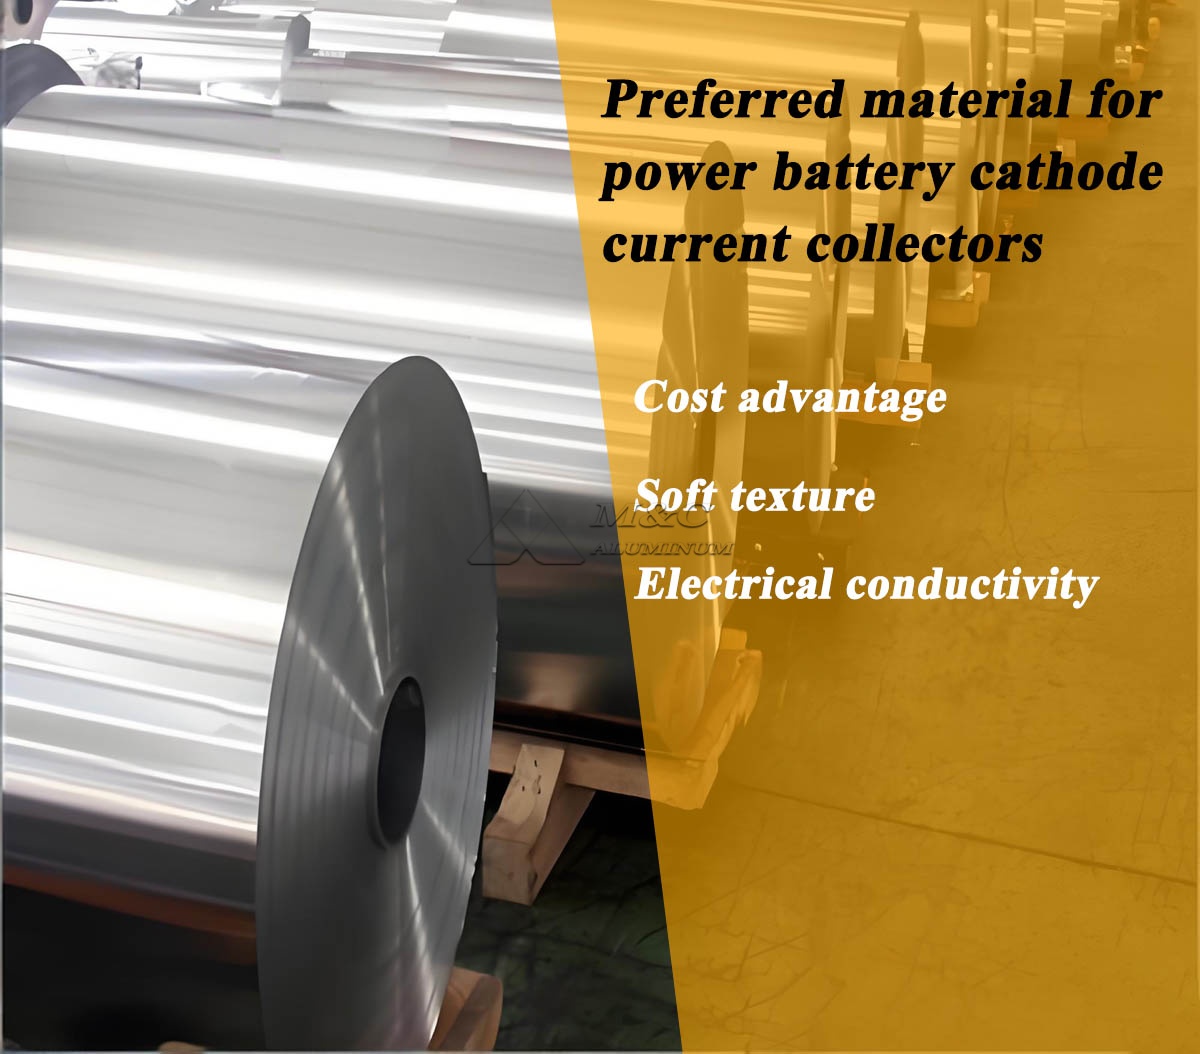
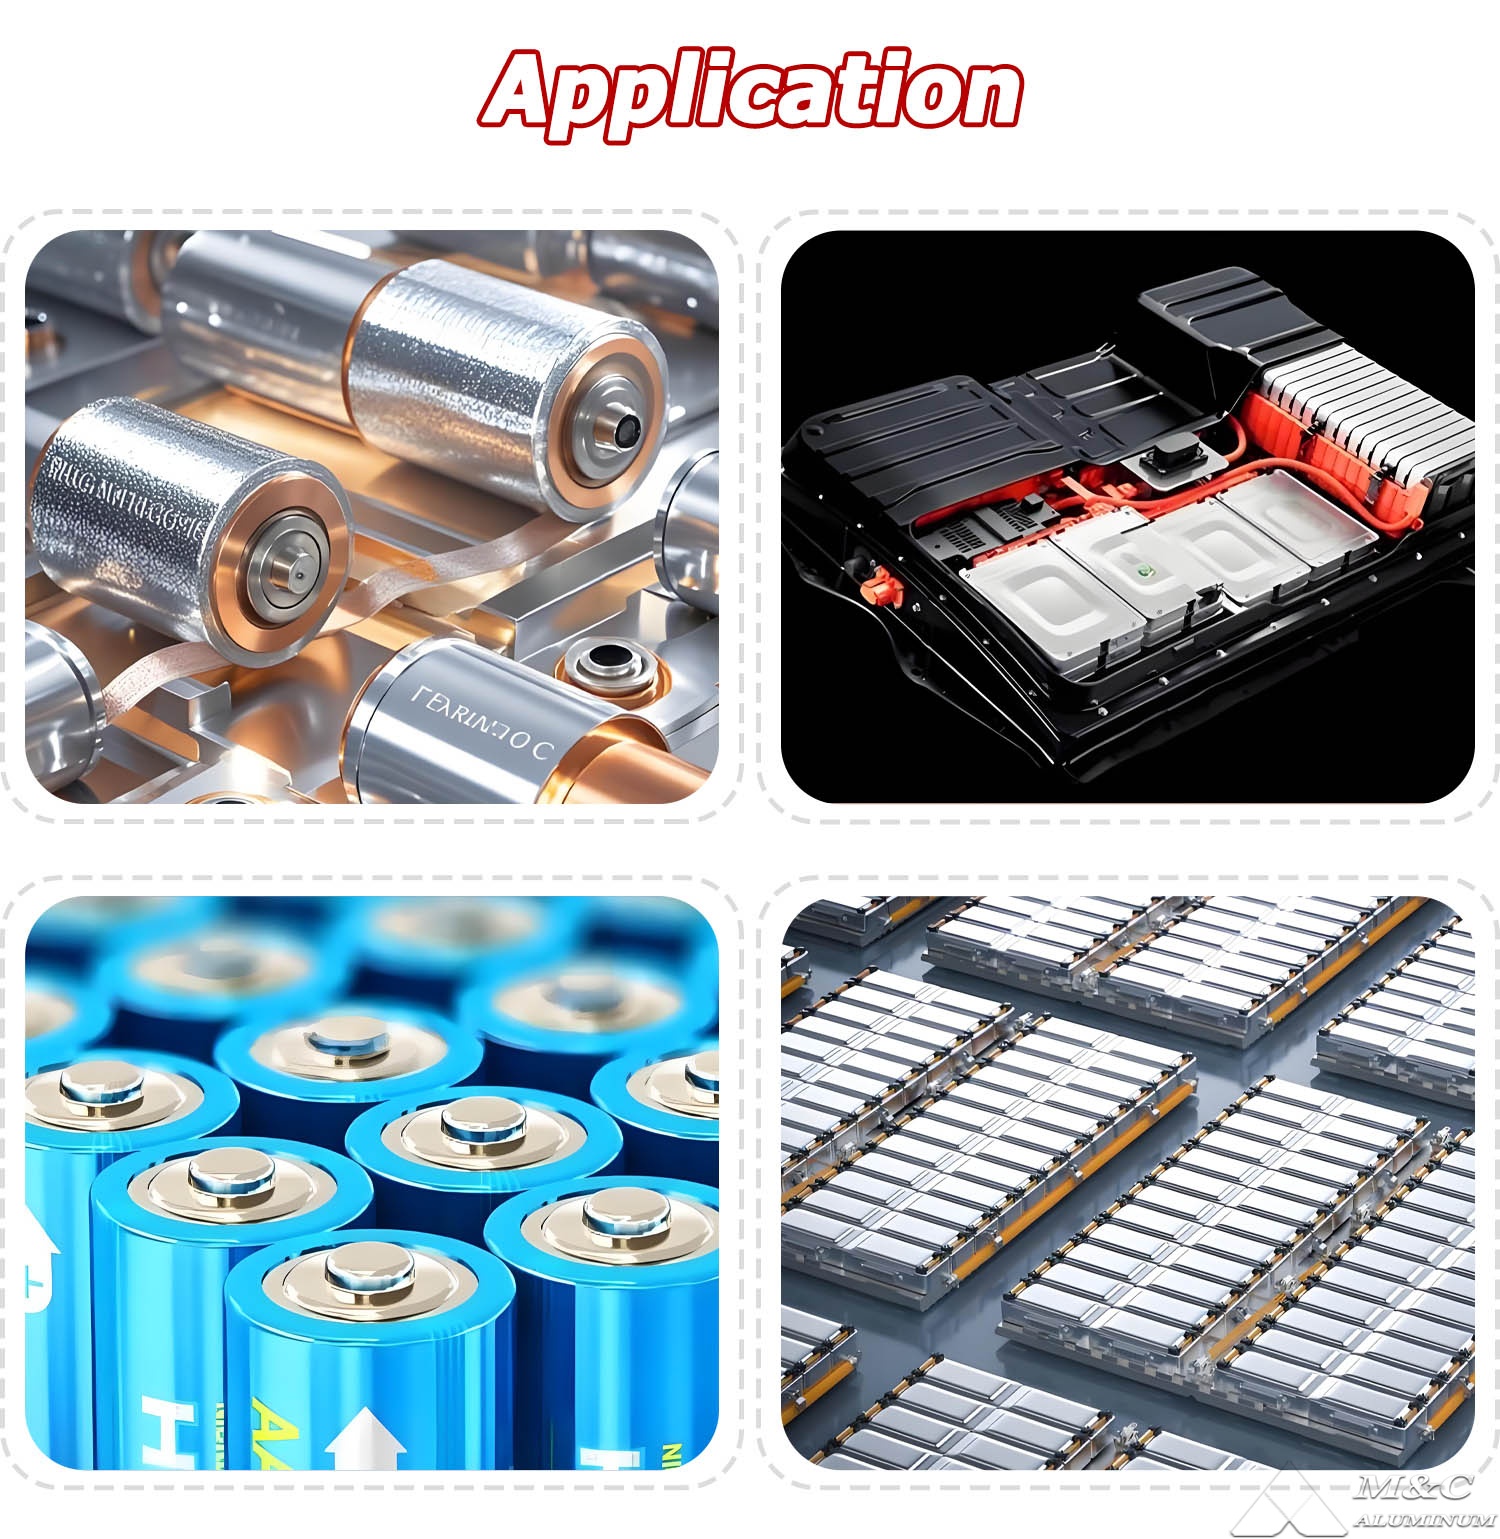
Dans une batterie lithium-ion typique, une feuille d’aluminium est utilisée du côté de l’électrode positive. La feuille agit comme un collecteur de courant, transportant les électrons entre le matériau actif de la cathode et le circuit externe. Une feuille de cuivre est généralement utilisée pour l'anode, tandis qu'une feuille d'aluminium est sélectionnée pour la cathode en raison de sa faible densité, de sa bonne conductivité, de sa résistance à la corrosion et de ses performances stables dans la plage de tension cathodique normale.
La feuille cathodique de la batterie doit avoir une surface propre, uniforme et convenablement rugueuse pour garantir une adhérence fiable de la suspension d’électrode. Il a également besoin de propriétés mécaniques stables pour pouvoir passer les processus de revêtement, de séchage, de calandrage, de refendage, d'enroulement ou d'empilage sans déchirure, froissement ou fissuration excessive des bords.
Les principales exigences relatives à la feuille collectrice de courant en aluminium comprennent :
Épaisseur constante sur toute la largeur de la bobine.
Haute propreté de surface avec peu d’huile résiduelle.
Résistance à la traction et allongement stables.
Bonne mouillabilité pour le revêtement en suspension cathodique.
Trous d’épingle, rayures, bosses et défauts de bord minimes.
Planéité et forme de bobine fiables pour le traitement des électrodes à grande vitesse.
Avantages de performance du papier d'aluminium pour batterie
1. Excellente conductivité électrique : offre une conductivité électrique élevée, ce qui réduit efficacement la résistance interne de la batterie et améliore l'efficacité de la transmission du courant.
2. Léger : en raison de la faible densité de l'aluminium, il contribue à réduire le poids de la batterie et à augmenter la densité énergétique.
3. Bonne résistance à la corrosion : présente une forte résistance à la corrosion, ce qui le rend approprié pour une utilisation comme collecteur de courant cathodique dans les batteries lithium-ion.
4. Haute qualité de surface : présente une surface lisse et une épaisseur uniforme, facilitant l'application et l'adhérence uniformes des revêtements cathodiques.
5. Capacité de traitement supérieure : possède d'excellentes caractéristiques de ductilité et de roulement, ce qui le rend bien adapté aux processus de revêtement continus à grande vitesse et à la fabrication de batteries.
6. Bonne stabilité chimique : maintient une stabilité élevée dans les plages de potentiel de fonctionnement et les systèmes électrolytiques appropriés des batteries.
7. Efficacité de production élevée : bien adapté à la fabrication continue à grande échelle, ce qui contribue à améliorer l’efficacité de la production et à garantir la cohérence du produit.
Alliages typiques pour le papier d’aluminium de batterie
Notre usine sélectionne les alliages d'aluminium en fonction de la conception des électrodes du producteur de batteries, des exigences d'épaisseur, du système de revêtement et des conditions de traitement en aval. Les qualités d'aluminium de haute pureté sont couramment utilisées car elles offrent une bonne conductivité électrique et des performances de roulement stables.
Parmi les matériaux couramment utilisés, Feuille d'aluminium 1235 est largement utilisé pour la production de feuilles de batterie en raison de sa teneur élevée en aluminium, de sa bonne ductilité et de son aptitude au laminage ultra-fin. D'autres qualités applicables peuvent inclure l'alliage d'aluminium 1050, 1060, 1070 et 1100, selon les spécifications techniques.
| Paramètre | Gamme typique de papier d'aluminium pour batterie | Importance de la production |
|---|---|---|
| Alliage | 1050, 1060, 1070, 1100, 1235 | Détermine la conductivité, la ductilité et le contrôle des impuretés |
| Teneur en aluminium | 99,3 % à 99,7 % ou plus | Prend en charge la conductivité électrique et la qualité de roulement |
| Épaisseur | 10 à 20 microns | Correspond aux exigences de revêtement cathodique et de conception de cellule |
| Largeurs standards | 200 à 1 650 millimètres | Adapté aux lignes d'enduction et de refendage des clients |
| Caractère | O, H18, H19, personnalisés | Sélectionné pour son comportement au formage et sa stabilité mécanique |
| Résistance à la traction | Environ 80 à 180 MPa | Contrôlé selon la trempe et l'épaisseur |
| Allongement | Généralement 1 % à 8 % | Aide à prévenir les fractures pendant le traitement |
| Huile résiduelle en surface | Contrôlé selon les spécifications du client | Important pour la mouillabilité du coulis et l’adhérence du revêtement |
| Qualité des surfaces | Pas de trous d'épingle, de rayures, de marques d'huile ou de bosses critiques | Assure la cohérence et le rendement des électrodes |
Les paramètres techniques réels sont définis en fonction du type de batterie du client, y compris les applications de batterie cylindrique, prismatique, de poche, de stockage d'énergie ou de puissance.
Étape 1 : Préparation de la fonte d’aluminium et contrôle de la composition
Le processus commence avec des lingots d'aluminium primaire et des matériaux de retour qualifiés qui répondent à nos contrôles de recyclage internes. Nous fondons la charge dans un four et ajustons la composition chimique à la norme d'alliage requise. Pour la feuille d'aluminium de batterie, le contrôle des impuretés est particulièrement important car un excès de fer, de silicium, de cuivre ou d'autres éléments peut affecter la conductivité, le comportement au roulement, l'apparence de la surface et la consistance finale de la feuille.
Pendant la fusion, nous effectuons une analyse chimique pour vérifier la composition de l’alliage. L'aluminium fondu est ensuite raffiné par dégazage et filtration. Le dégazage réduit l'hydrogène dissous et les inclusions non métalliques, tandis que la filtration par mousse céramique aide à éliminer les particules d'oxyde et autres contaminants. Ces étapes réduisent le risque de défauts pouvant apparaître ultérieurement sous forme de trous d'épingle, de fissures ou d'imperfections de surface dans une feuille de faible épaisseur.
Après le traitement par fusion, l'aluminium est coulé en plaques ou en bobines, selon le procédé de fabrication. La coulée directe par refroidissement suivie d'un laminage à chaud et la coulée continue suivie d'un laminage peuvent être utilisées, à condition que le matériau réponde à la qualité métallurgique requise.
Étape 2 : Laminage à chaud pour produire un matériau de calibre intermédiaire
Les dalles en fonte d'aluminium sont préchauffées et traitées dans un laminoir à chaud. Le laminage à chaud réduit considérablement l'épaisseur et développe une structure interne uniforme pour un laminage à froid ultérieur. Le contrôle de la température est essentiel à cette étape. Une température insuffisante peut augmenter la charge de roulement et produire une déformation inégale, tandis qu'une température excessive peut affecter la qualité de la surface et la structure des grains.
Nous surveillons l'épaisseur, le sommet, la planéité et l'état de surface tout au long du processus de laminage à chaud. La bobine laminée à chaud qui en résulte est généralement beaucoup plus épaisse que la feuille d'aluminium de batterie finale, mais elle fournit le matériau de départ stable nécessaire à une réduction de précision ultérieure.
Pour certaines spécifications, du matériel intermédiaire peut également être fourni à partir de notre 1100 feuilles d'aluminium système de production lorsque la gamme d'alliages et de propriétés mécaniques spécifiée est appropriée pour le programme de feuilles de batterie du client.
Étape 3 : Laminage à froid pour une réduction précise de l’épaisseur
Le laminage à froid est le processus de base pour produire une feuille d’aluminium mince pour batterie. La bobine laminée à chaud passe dans des laminoirs multicages ou réversibles à température ambiante. Chaque passe réduit progressivement l’épaisseur tout en améliorant la précision dimensionnelle et la finition de surface.
Le laminage des feuilles de batterie nécessite des conditions de broyage très stables. Nous contrôlons la force de roulement, la tension de la bande, la vitesse de laminage, l'état du lubrifiant, la surface du rouleau de travail et le contrôle automatique des jauges. Ces variables influencent directement l’écart d’épaisseur, la planéité de la bande, la qualité des bords et le risque de rupture.
À mesure que la feuille devient plus fine, les exigences de précision deviennent plus exigeantes. Une légère variation d’épaisseur peut influencer la cohérence du poids du revêtement et de la capacité de l’électrode. Pour cette raison, nos systèmes de mesure en ligne surveillent en permanence les performances des jauges sur toute la largeur de la bande. Tout écart est corrigé grâce à des ajustements automatiques du broyeur et à un retour d’informations sur le processus.
Étape 4 : Recuit intermédiaire et recuit final
Le laminage à froid durcit l'aluminium. Pour restaurer la ductilité et obtenir le revenu requis, la bobine subit un recuit dans des fours contrôlés. Un recuit intermédiaire peut être utilisé entre les étapes de laminage, tandis que le recuit final établit les propriétés mécaniques de la feuille d'aluminium de batterie finie.
Le cycle de recuit est soigneusement contrôlé par la température, le temps de maintien, la vitesse de chauffage, la vitesse de refroidissement, le poids de la bobine et l'atmosphère du four. Un recuit approprié permet d'obtenir une structure de grain uniforme et un allongement stable. Il aide également à éliminer les résidus d’huile de roulement, ce qui est important pour le revêtement des électrodes de batterie.
Pour les feuilles de batterie à revenu doux, un recuit complet est généralement requis. Pour les états plus durs, le programme de réduction et le traitement thermique final sont ajustés pour répondre aux objectifs de résistance à la traction et d'allongement. Notre équipe qualité vérifie l'état au moyen de tests mécaniques et d'enregistrements de processus avant la sortie.
Étape 5 : Contrôle des surfaces et gestion de la propreté
La qualité de la surface est l’une des caractéristiques les plus importantes de la feuille d’aluminium pour batteries lithium-ion. Lors de la fabrication de la cathode, la feuille est recouverte d'une suspension contenant un matériau actif, du carbone conducteur et un liant. Si la surface en aluminium contient un excès d'huile de laminage, des particules, de l'humidité ou une contamination d'oxyde instable, l'adhérence du revêtement et les performances de mouillage peuvent être affectées.
Notre processus de production comprend donc une gestion stricte de la lubrification, le nettoyage des rouleaux, le contrôle du recuit et la manipulation protégée des bobines. La propreté des surfaces est évaluée au moyen de méthodes telles que des tests de tension de mouillage, des tests d'huile résiduelle, une inspection visuelle et des procédures d'évaluation de surface spécifiques au client.
Selon l'application, la feuille d'aluminium pour batterie peut être fournie avec une surface finie en usine ou un état de surface optimisé pour les performances de revêtement. Nous confirmons les caractéristiques de surface requises lors de la communication technique avant la production.
Étape 6 : refendage, coupe des bords et enroulement de bobines
Une fois que la feuille a atteint son épaisseur et son état final, elle est découpée selon les largeurs requises par le client. Une refente de précision est nécessaire car les bords irréguliers peuvent créer de la poussière, des bavures ou des problèmes d'enroulement lors du traitement des électrodes. Nos lignes de refendage sont ajustées pour maintenir des bords nets, une tolérance de largeur stable et une tension de bobine contrôlée.
La feuille est rembobinée en bobines avec des diamètres intérieurs, des diamètres extérieurs, des poids de bobine et des sens d'enroulement spécifiés. L'enroulement uniforme empêche le télescopage, les bobines lâches, les dommages aux bords et la déformation lors du transport. Des matériaux intercalaires ou des emballages de protection peuvent être utilisés lorsque le processus de manipulation du client l'exige.
| Article d'inspection | Méthode de contrôle typique | Objectif |
|---|---|---|
| Épaisseur | Mesure de jauge en ligne et vérification en laboratoire | Assure la cohérence du revêtement et de la capacité |
| Largeur | Mesure de refendage de précision | Correspond aux exigences de production d’électrodes |
| Planéité | Inspection visuelle et contrôle de forme | Empêche les difficultés de revêtement et d'enroulement |
| Propreté des surfaces | Tests d’huile résiduelle et de mouillabilité | Prend en charge l’adhésion des boues cathodiques |
| Propriétés mécaniques | Essais de traction et d'allongement | Confirme la stabilité de la température |
| Piqûres et défauts de surface | Inspection lumineuse et examen visuel | Réduit le risque de défaut d’électrode |
| Qualité des bords | Inspection des bavures et de l'état des bords | Permet une découpe et un bobinage sûrs et propres |
| Emballage en bobine | Inspection finale de l'emballage | Protège le film pendant l'exportation et le stockage |
Étape 7 : Inspection de la qualité finale et emballage d'exportation
Avant expédition, chaque lot de papier d’aluminium pour batterie est inspecté par rapport aux spécifications techniques convenues. Notre documentation qualité peut inclure la composition de l'alliage, les résultats d'épaisseur, la tolérance de largeur, les propriétés mécaniques, l'état de surface, l'identification des bobines et les détails de l'emballage.
Pour les livraisons à l’export, les bobines sont protégées contre l’humidité, la poussière, les chocs et la déformation. L'emballage typique comprend un emballage barrière contre l'humidité, un déshydratant, des protections de bord, des palettes en bois et des caisses renforcées de qualité export. Les conditions de stockage sont également importantes : le film de batterie doit être conservé dans un entrepôt propre et sec, à l'écart des produits chimiques corrosifs et des fluctuations de température importantes.
Conclusion
La production de feuilles d’aluminium pour batteries est un processus de fabrication de précision plutôt qu’une simple opération de conversion de feuilles. De la préparation de l'alliage et de la purification de la fusion au laminage, au recuit, au contrôle de surface, au refendage et à l'inspection, chaque étape affecte les performances finales de la feuille collectrice de courant en aluminium.
En tant que fabricant, nous adaptons les spécifications du papier d'aluminium pour batterie au processus cathodique du client, notamment l'alliage, l'épaisseur, la trempe, la largeur, la propreté de la surface et la configuration de la bobine. Cette approche contrôlée aide les producteurs de batteries à obtenir des performances de feuille constantes pour les batteries lithium-ion, les systèmes de stockage d'énergie et d'autres applications électrochimiques avancées.