Алюминиевая фольга для батарей представляет собой изделие из прецизионнокатаного алюминия, используемое в основном в качестве катодного токосъемника в литий-ионных батареях. Как производитель аккумуляторной алюминиевой фольги, мы производим этот материал посредством контролируемого процесса, который сочетает в себе выбор сплава, обработку расплавом, прокатку, отжиг, обработку поверхности, резку и окончательный контроль.
Целью аккумуляторной алюминиевой фольги является не просто создание тонкого металлического слоя. Он должен эффективно проводить электрический ток, поддерживать катодное покрытие, сохранять стабильность размеров во время производства электродов и оставаться совместимым с электролитом батареи и активными материалами. По этой причине производство алюминиевой фольги для литий-ионных аккумуляторов требует более строгого контроля процесса, чем производство обычной упаковки или бытовой фольги.
Роль алюминиевой фольги в литий-ионных батареях
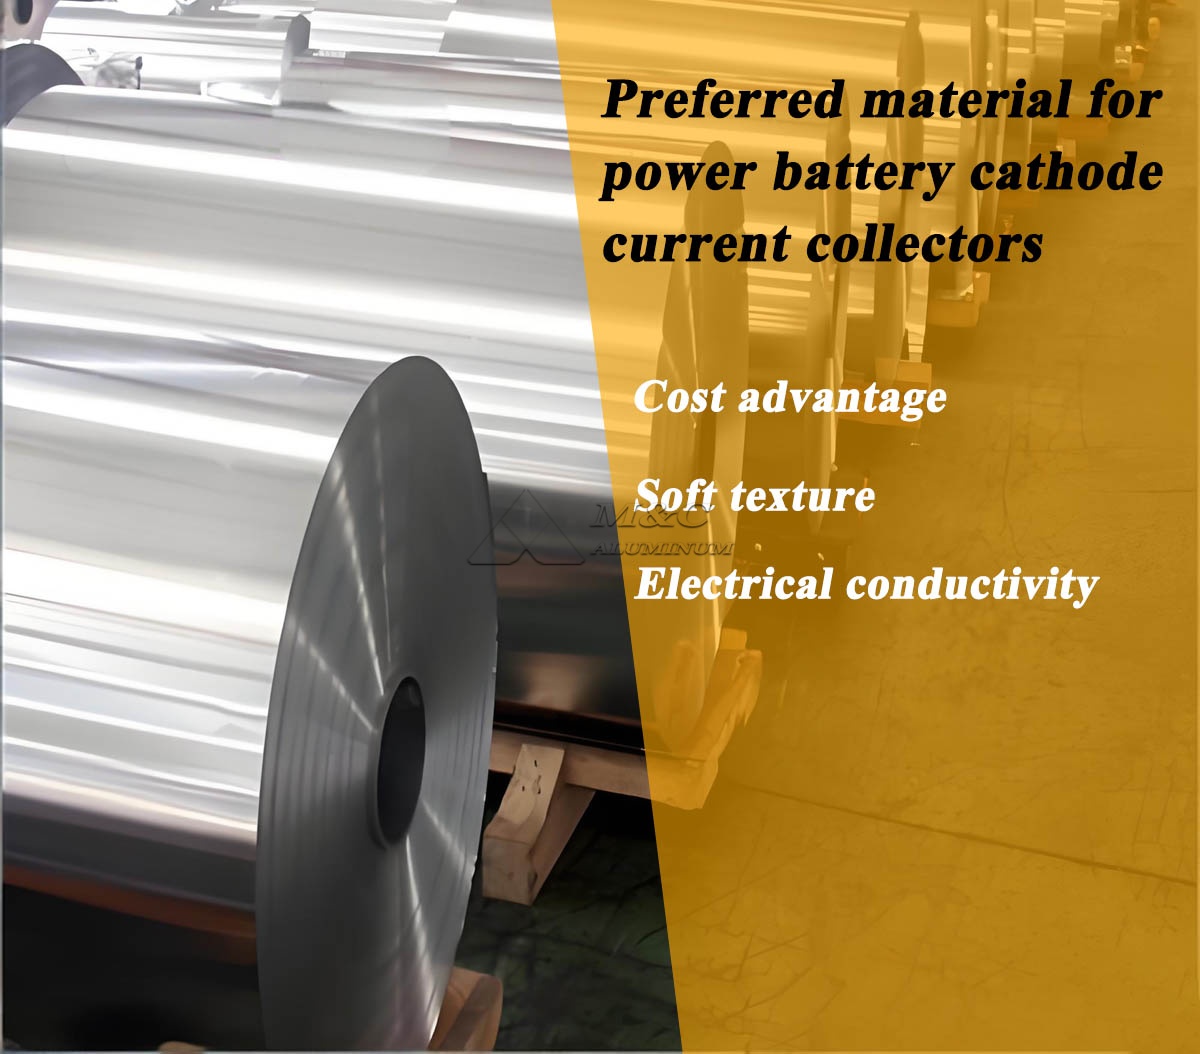
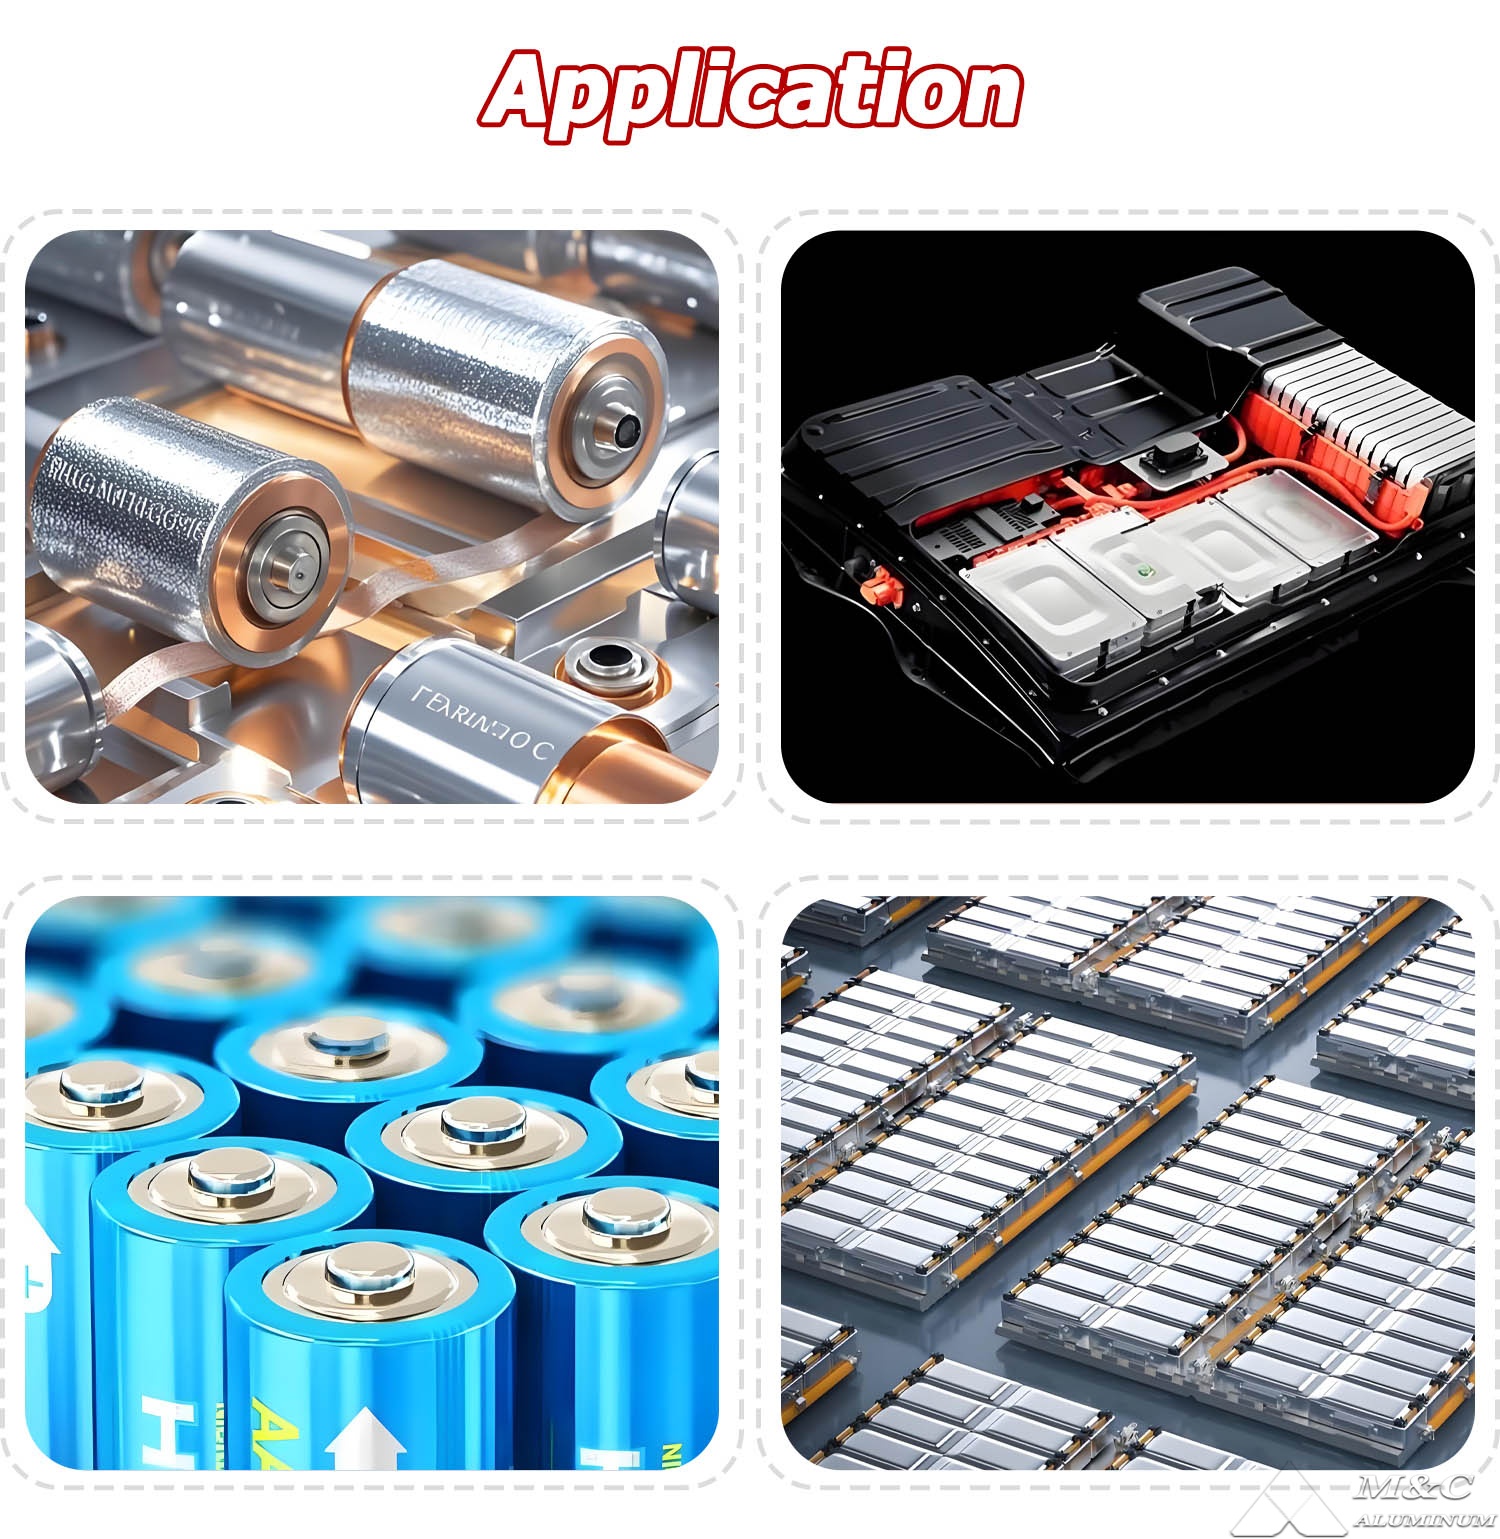
В типичной литий-ионной батарее на стороне положительного электрода используется алюминиевая фольга. Фольга действует как коллектор тока, транспортируя электроны между активным материалом катода и внешней цепью. В качестве анода обычно используется медная фольга, а в качестве катода выбирается алюминиевая фольга из-за ее низкой плотности, хорошей проводимости, коррозионной стойкости и стабильных характеристик в нормальном диапазоне катодного напряжения.
Катодная фольга батареи должна иметь чистую, однородную и достаточно шероховатую поверхность, чтобы обеспечить надежное прилипание электродной суспензии. Ему также необходимы стабильные механические свойства, чтобы он мог проходить через процессы нанесения покрытия, сушки, каландрирования, продольной резки, намотки или штабелирования без разрывов, складок или чрезмерного растрескивания краев.
К основным требованиям к алюминиевой токосъёмной фольге относятся:
Постоянная толщина по всей ширине рулона.
Высокая чистота поверхности с низким содержанием остаточного масла.
Стабильная прочность на разрыв и удлинение.
Хорошая смачиваемость катодного суспензионного покрытия.
Минимальные отверстия, царапины, вмятины и дефекты кромок.
Надежная плоскостность и форма катушки для высокоскоростной обработки электродами.
Преимущества производительности аккумуляторной алюминиевой фольги
1. Отличная электропроводность: обеспечивает высокую электропроводность, что эффективно снижает внутреннее сопротивление батареи и повышает эффективность передачи тока.
2. Легкий вес: благодаря низкой плотности алюминия он помогает уменьшить вес аккумулятора и увеличить плотность энергии.
3. Хорошая устойчивость к коррозии: Обладает высокой устойчивостью к коррозии, что делает его пригодным для использования в качестве катодного токосъемника в литий-ионных батареях.
4. Высокое качество поверхности: гладкая поверхность и равномерная толщина, что способствует равномерному нанесению и адгезии катодных покрытий.
5. Превосходная технологичность: обладает превосходными характеристиками пластичности и качения, что делает его хорошо подходящим для высокоскоростных непрерывных процессов нанесения покрытия и производства аккумуляторов.
6. Хорошая химическая стабильность: сохраняет высокую стабильность в соответствующих диапазонах рабочего потенциала и электролитных системах батарей.
7. Высокая эффективность производства: хорошо подходит для крупномасштабного непрерывного производства, что помогает повысить эффективность производства и обеспечивает стабильность продукции.
Типичные сплавы для изготовления алюминиевой фольги для аккумуляторов
Наш завод выбирает алюминиевые сплавы в соответствии с конструкцией электродов производителя аккумуляторов, требованиями к толщине, системой покрытия и условиями последующей обработки. Обычно применяются марки алюминия высокой чистоты, поскольку они обладают хорошей электропроводностью и стабильными характеристиками прокатки.
Среди часто используемых материалов 1235 Алюминиевая фольга широко используется для производства аккумуляторной фольги благодаря высокому содержанию алюминия, хорошей пластичности и пригодности для ультратонкой прокатки. Другие применимые марки могут включать алюминиевые сплавы 1050, 1060, 1070 и 1100, в зависимости от технических характеристик.
| Параметр | Типичный диапазон аккумуляторов из алюминиевой фольги | Значение производства |
|---|---|---|
| Сплав | 1050, 1060, 1070, 1100, 1235 | Определяет проводимость, пластичность и контроль примесей. |
| Содержание алюминия | от 99,3% до 99,7% или выше | Поддерживает электропроводность и качество прокатки |
| Толщина | от 10 до 20 микрон | Соответствует требованиям к катодному покрытию и конструкции элемента. |
| Стандартная ширина | от 200 до 1650 мм | Адаптирован к линиям нанесения покрытий и продольной резки заказчикам. |
| Характер | О, H18, H19, по индивидуальному заказу | Выбран за качество формования и механическую стабильность. |
| Предел прочности | Примерно от 80 до 180 МПа | Контролируется в зависимости от закалки и толщины |
| Удлинение | Обычно от 1% до 8% | Помогает предотвратить перелом во время обработки. |
| Остаточная нефть на поверхности | Контролируется по спецификации заказчика | Важен для смачиваемости суспензии и адгезии покрытия. |
| Качество поверхности | Никаких критических отверстий, царапин, следов масла или вмятин. | Обеспечивает стабильность и производительность электрода. |
Фактические технические параметры определяются в зависимости от типа батареи клиента, включая цилиндрические, призматические, карманные, аккумуляторные или силовые батареи.
Шаг 1: Подготовка расплава алюминия и контроль состава
Процесс начинается с первичных алюминиевых слитков и сертифицированного возвратного материала, который соответствует нашему внутреннему контролю переработки. Мы плавим шихту в печи и доводим химический состав до требуемого стандарта сплава. Для аккумуляторной алюминиевой фольги контроль примесей особенно важен, поскольку избыток железа, кремния, меди или других элементов может повлиять на проводимость, поведение качения, внешний вид поверхности и конечную консистенцию фольги.
Во время плавки мы проводим химический анализ для проверки состава сплава. Затем расплавленный алюминий очищается путем дегазации и фильтрации. Дегазация снижает содержание растворенного водорода и неметаллических включений, а пенокерамическая фильтрация помогает удалить частицы оксидов и другие загрязнения. Эти шаги снижают риск появления дефектов, которые позже могут проявиться в виде микроотверстий, трещин или дефектов поверхности тонкой фольги.
После обработки расплавом алюминий разливают в слябы или рулоны, в зависимости от производственного маршрута. Допускается как прямое кокильное литье с последующей горячей прокаткой, так и непрерывное литье с последующей прокаткой при условии соответствия материала требуемому металлургическому качеству.
Шаг 2. Горячая прокатка для производства материала промежуточной толщины.
Литые алюминиевые плиты предварительно нагреваются и обрабатываются на стане горячей прокатки. Горячая прокатка существенно уменьшает толщину и создает однородную внутреннюю структуру для последующей холодной прокатки. На этом этапе важен контроль температуры. Недостаточная температура может увеличить нагрузку при прокатке и вызвать неравномерную деформацию, а чрезмерная температура может повлиять на качество поверхности и структуру зерна.
Мы контролируем толщину, выпуклость, плоскостность и состояние поверхности на протяжении всего процесса горячей прокатки. Полученный горячекатаный рулон обычно намного толще готовой алюминиевой фольги батареи, но он обеспечивает стабильный исходный материал, необходимый для последующего точного обжатия.
По некоторым спецификациям промежуточный материал также может поставляться с нашего контролируемого предприятия. 1100 Алюминиевая фольга производственной системы, когда указанный сплав и диапазон механических свойств подходят для программы аккумуляторной фольги клиента.
Шаг 3: Холодная прокатка для точного уменьшения толщины
Холодная прокатка — основной процесс производства тонкой аккумуляторной алюминиевой фольги. Горячекатаный рулон пропускают через многоклетевые или реверсивные прокатные станы при комнатной температуре. Каждый проход постепенно уменьшает толщину, одновременно улучшая точность размеров и качество поверхности.
Аккумуляторная прокатка фольги требует очень стабильных условий стана. Мы контролируем усилие прокатки, натяжение полосы, скорость прокатки, состояние смазки, поверхность рабочих валков и автоматический контроль толщины. Эти переменные напрямую влияют на отклонение толщины, плоскостность полосы, качество кромки и риск поломки.
По мере того как фольга становится тоньше, требования к точности становятся все более жесткими. Небольшое изменение толщины может повлиять на вес покрытия и постоянство производительности электрода. По этой причине наши онлайн-системы измерения постоянно контролируют характеристики толщины по всей ширине полосы. Любое отклонение корректируется посредством автоматической настройки мельницы и обратной связи с процессом.
Шаг 4: Промежуточный отжиг и окончательный отжиг
Холодная прокатка укрепляет алюминий. Для восстановления пластичности и получения необходимого отпуска рулон подвергается отжигу в контролируемых печах. Между этапами прокатки можно использовать промежуточный отжиг, тогда как окончательный отжиг устанавливает механические свойства готовой аккумуляторной алюминиевой фольги.
Цикл отжига тщательно контролируется с помощью температуры, времени выдержки, скорости нагрева, скорости охлаждения, веса рулона и атмосферы печи. Правильный отжиг помогает добиться однородной зернистой структуры и стабильного удлинения. Он также помогает удалить остатки масла для прокатки, что важно для покрытия электродов аккумулятора.
Для мягкой аккумуляторной фольги обычно требуется полный отжиг. Для более твердых сортов график обжатия и заключительную термическую обработку корректируют с учетом целевых значений прочности на разрыв и удлинения. Наша команда по обеспечению качества проверяет качество посредством механических испытаний и протоколов процесса перед выпуском.
Шаг 5: Контроль поверхности и управление чистотой
Качество поверхности является одной из наиболее важных характеристик алюминиевой фольги для литий-ионных аккумуляторов. При изготовлении катода фольгу покрывают суспензией, содержащей активный материал, проводящий углерод и связующее. Если на алюминиевой поверхности содержится избыток масла для прокатки, частицы, влага или нестабильные оксидные загрязнения, это может повлиять на адгезию покрытия и характеристики смачивания.
Поэтому наш производственный процесс включает в себя строгий контроль смазки, очистку валков, контроль отжига и защищенное обращение с рулонами. Чистота поверхности оценивается с помощью таких методов, как испытание на смачивающее напряжение, испытание на наличие остаточного масла, визуальный осмотр и процедуры оценки поверхности с учетом требований заказчика.
В зависимости от применения аккумуляторная алюминиевая фольга может поставляться с фрезерованной поверхностью или с состоянием поверхности, оптимизированным для обеспечения характеристик покрытия. Требуемые характеристики поверхности мы подтверждаем при техническом общении перед производством.
Шаг 6: продольная резка, обрезка кромок и намотка катушки.
После того, как фольга достигает окончательной толщины и состояния, ее разрезают на требуемую клиентом ширину. Точная резка необходима, поскольку неровные края могут привести к образованию пыли, заусенцев или проблем с намоткой во время обработки электродов. Наши линии продольной резки отрегулированы таким образом, чтобы поддерживать чистые края, стабильный допуск по ширине и контролируемое натяжение рулона.
Фольга перематывается в рулоны с заданным внутренним диаметром, внешним диаметром, весом рулона и направлением намотки. Равномерная намотка предотвращает телескопирование, ослабление витков, повреждение кромок и деформацию при транспортировке. Прокладочные материалы или защитная упаковка могут использоваться, если этого требует процесс обработки товара клиентом.
| Объект проверки | Типичный метод управления | Цель |
|---|---|---|
| Толщина | Онлайн-измерение манометров и лабораторная проверка | Обеспечивает постоянство покрытия и производительности. |
| Ширина | Прецизионное измерение продольной резки | Соответствует требованиям производства электродов |
| Плоскостность | Визуальный осмотр и контроль формы | Предотвращает проблемы с нанесением покрытия и намоткой. |
| Чистота поверхности | Тестирование остаточного масла и смачиваемости | Поддерживает адгезию катодной суспензии |
| Механические свойства | Испытания на растяжение и удлинение | Подтверждает стабильность отпуска |
| Проколы и дефекты поверхности | Световой осмотр и визуальный осмотр | Снижает риск дефекта электродов |
| Качество кромки | Проверка заусенцев и состояния кромок | Обеспечивает безопасную и чистую резку и намотку. |
| Упаковка рулонов | Окончательная проверка упаковки | Защищает фольгу во время экспорта и хранения. |
Шаг 7: Окончательная проверка качества и экспортная упаковка
Перед отправкой каждая партия аккумуляторной алюминиевой фольги проверяется на соответствие согласованной технической спецификации. Наша документация по качеству может включать состав сплава, результаты толщины, допуск по ширине, механические свойства, состояние поверхности, идентификацию рулона и детали упаковки.
При поставке на экспорт рулоны защищены от влаги, пыли, ударов и деформации. Типичная упаковка включает влагонепроницаемую упаковку, влагопоглотитель, защитные кромки, деревянные поддоны и усиленные ящики экспортного качества. Важны также условия хранения: аккумуляторную фольгу следует хранить в чистом, сухом складском помещении, вдали от агрессивных химикатов и значительных колебаний температуры.
Заключение
Производство алюминиевой фольги для аккумуляторов — это точный производственный процесс, а не простая операция по переработке фольги. От подготовки сплава и очистки расплава до прокатки, отжига, контроля поверхности, резки и проверки — каждый этап влияет на конечные характеристики алюминиевой токосъемной фольги.
Как производитель, мы адаптируем характеристики аккумуляторной алюминиевой фольги к катодному процессу клиента, включая сплав, толщину, состояние, ширину, чистоту поверхности и конфигурацию катушки. Этот контролируемый подход помогает производителям аккумуляторов добиться стабильных характеристик фольги для литий-ионных аккумуляторов, систем хранения энергии и других передовых электрохимических приложений.