Batterie-Aluminiumfolie ist ein präzisionsgewalztes Aluminiumprodukt, das hauptsächlich als Kathodenstromkollektor in Lithium-Ionen-Batterien verwendet wird. Als Hersteller von Batteriealuminiumfolien produzieren wir dieses Material durch einen kontrollierten Prozess, der Legierungsauswahl, Schmelzbehandlung, Walzen, Glühen, Oberflächenmanagement, Schlitzen und Endkontrolle kombiniert.
Der Zweck der Batteriealuminiumfolie besteht nicht nur darin, eine dünne Metallschicht bereitzustellen. Es muss elektrischen Strom effizient leiten, die Kathodenbeschichtung unterstützen, die Dimensionsstabilität während der Elektrodenproduktion aufrechterhalten und mit Batterieelektrolyt und aktiven Materialien kompatibel bleiben. Aus diesem Grund erfordert die Herstellung von Aluminiumfolie für Lithium-Ionen-Batterien eine strengere Prozesskontrolle als herkömmliche Verpackungen oder Haushaltsfolien.
Die Rolle von Aluminiumfolie in Lithium-Ionen-Batterien
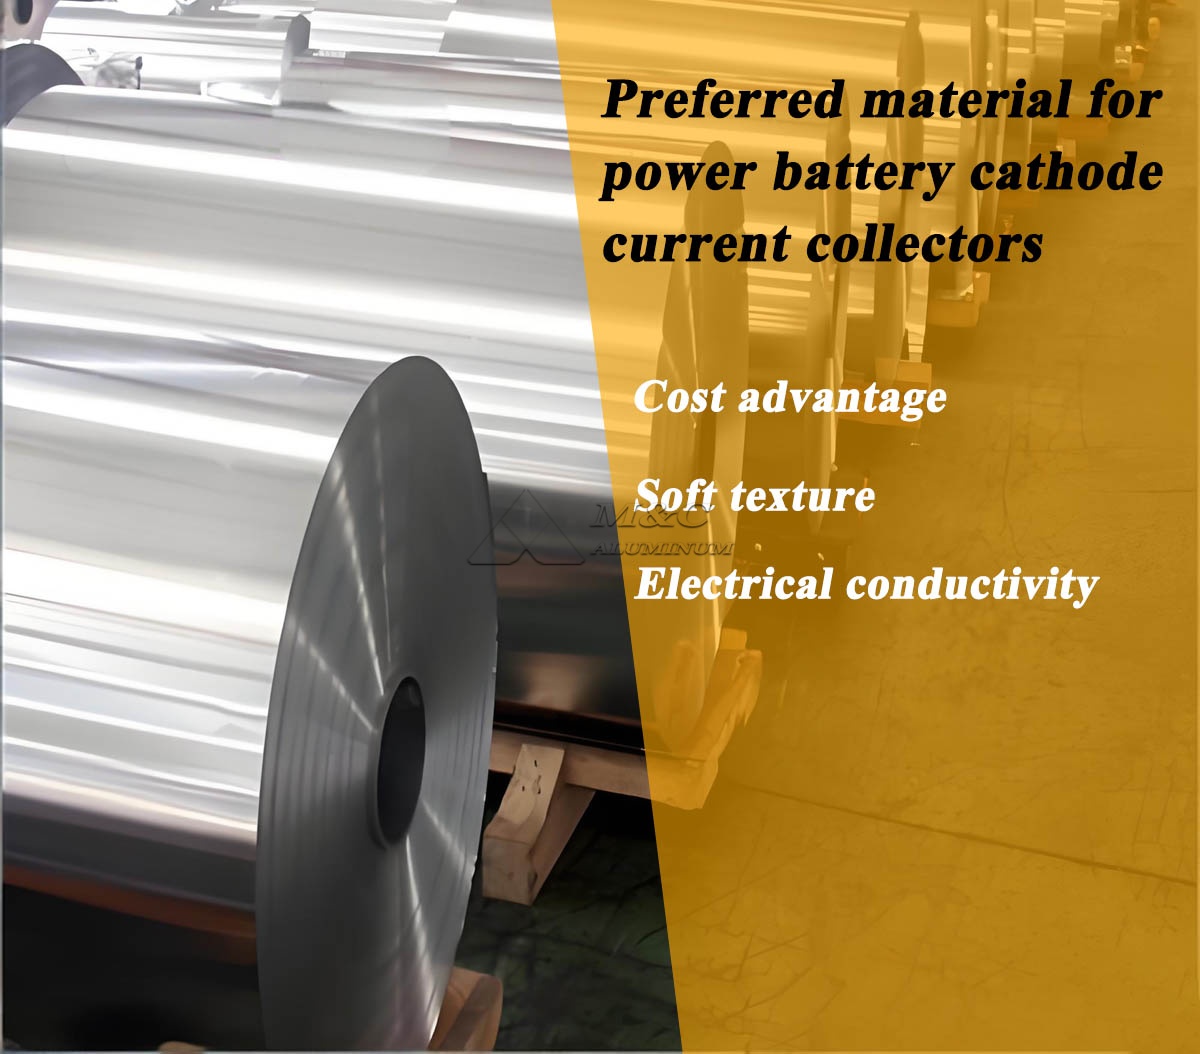
In einer typischen Lithium-Ionen-Batterie wird auf der positiven Elektrodenseite Aluminiumfolie verwendet. Die Folie fungiert als Stromkollektor und transportiert Elektronen zwischen dem aktiven Kathodenmaterial und dem externen Stromkreis. Für die Anode wird im Allgemeinen Kupferfolie verwendet, während für die Kathode Aluminiumfolie aufgrund ihrer geringen Dichte, guten Leitfähigkeit, Korrosionsbeständigkeit und stabilen Leistung innerhalb des normalen Kathodenspannungsbereichs ausgewählt wird.
Batteriekathodenfolien müssen eine saubere, gleichmäßige und entsprechend aufgeraute Oberfläche haben, um eine zuverlässige Haftung der Elektrodenpaste zu gewährleisten. Es benötigt außerdem stabile mechanische Eigenschaften, damit es Beschichtungs-, Trocknungs-, Kalandrierungs-, Schlitz-, Wickel- oder Stapelprozesse ohne Risse, Faltenbildung oder übermäßige Kantenrisse durchlaufen kann.
Zu den Hauptanforderungen an Aluminium-Stromkollektorfolien gehören:
Gleichbleibende Dicke über die gesamte Spulenbreite.
Hohe Oberflächenreinheit bei geringem Restöl.
Stabile Zugfestigkeit und Dehnung.
Gute Benetzbarkeit für die Kathodenschlammbeschichtung.
Minimale Nadellöcher, Kratzer, Dellen und Kantenfehler.
Zuverlässige Ebenheit und Spulenform für die Hochgeschwindigkeits-Elektrodenbearbeitung.
Leistungsvorteile von Batteriealuminiumfolie
1. Hervorragende elektrische Leitfähigkeit: Bietet eine hohe elektrische Leitfähigkeit, wodurch der interne Batteriewiderstand effektiv reduziert und die Stromübertragungseffizienz verbessert wird.
2. Leichtgewicht: Aufgrund der geringen Dichte von Aluminium trägt es dazu bei, das Batteriegewicht zu reduzieren und die Energiedichte zu erhöhen.
3. Gute Korrosionsbeständigkeit: Weist eine hohe Korrosionsbeständigkeit auf und eignet sich daher für den Einsatz als Kathodenstromkollektor in Lithium-Ionen-Batterien.
4. Hohe Oberflächenqualität: Verfügt über eine glatte Oberfläche und gleichmäßige Dicke, was das gleichmäßige Auftragen und Anhaften von Kathodenbeschichtungen erleichtert.
5. Hervorragende Verarbeitbarkeit: Besitzt hervorragende Duktilität und Walzeigenschaften und eignet sich daher gut für kontinuierliche Hochgeschwindigkeitsbeschichtungsprozesse und die Batterieherstellung.
6. Gute chemische Stabilität: Behält eine hohe Stabilität innerhalb der geeigneten Betriebspotentialbereiche und Elektrolytsysteme von Batterien bei.
7. Hohe Produktionseffizienz: Gut geeignet für die kontinuierliche Fertigung in großem Maßstab, was zur Verbesserung der Produktionseffizienz und zur Gewährleistung der Produktkonsistenz beiträgt.
Typische Legierungen für Batteriealuminiumfolie
Unsere Fabrik wählt Aluminiumlegierungen entsprechend dem Elektrodendesign, den Dickenanforderungen, dem Beschichtungssystem und den nachfolgenden Verarbeitungsbedingungen des Batterieherstellers aus. Üblicherweise werden hochreine Aluminiumsorten verwendet, da sie eine gute elektrische Leitfähigkeit und ein stabiles Walzverhalten bieten.
Zu den am häufigsten verwendeten Materialien gehören 1235 Aluminiumfolie wird aufgrund seines hohen Aluminiumgehalts, seiner guten Duktilität und seiner Eignung für ultradünnes Walzen häufig für die Herstellung von Batteriefolien verwendet. Andere anwendbare Qualitäten können je nach technischer Spezifikation die Aluminiumlegierungen 1050, 1060, 1070 und 1100 umfassen.
| Parameter | Typischer Aluminiumfolienbereich für Batterien | Produktionsbedeutung |
|---|---|---|
| Legierung | 1050, 1060, 1070, 1100, 1235 | Bestimmt Leitfähigkeit, Duktilität und Verunreinigungskontrolle |
| Aluminiumgehalt | 99,3 % bis 99,7 % oder höher | Unterstützt die elektrische Leitfähigkeit und Walzqualität |
| Dicke | 10 bis 20 Mikrometer | Entspricht den Anforderungen an Kathodenbeschichtung und Zellendesign |
| Standardbreiten | 200 bis 1.650 mm | Angepasst an kundenseitige Beschichtungs- und Längsteilanlagen |
| Temperament | O, H18, H19, kundenspezifisch | Ausgewählt nach Umformverhalten und mechanischer Stabilität |
| Zugfestigkeit | Ungefähr 80 bis 180 MPa | Kontrolliert nach Härte und Dicke |
| Dehnung | Typischerweise 1 % bis 8 % | Verhindert Brüche während der Verarbeitung |
| Restöl auf der Oberfläche | Gesteuert nach Kundenspezifikation | Wichtig für die Benetzbarkeit der Schlämme und die Haftung der Beschichtung |
| Oberflächenqualität | Keine kritischen Löcher, Kratzer, Ölflecken oder Dellen | Gewährleistet Elektrodenkonsistenz und -ausbeute |
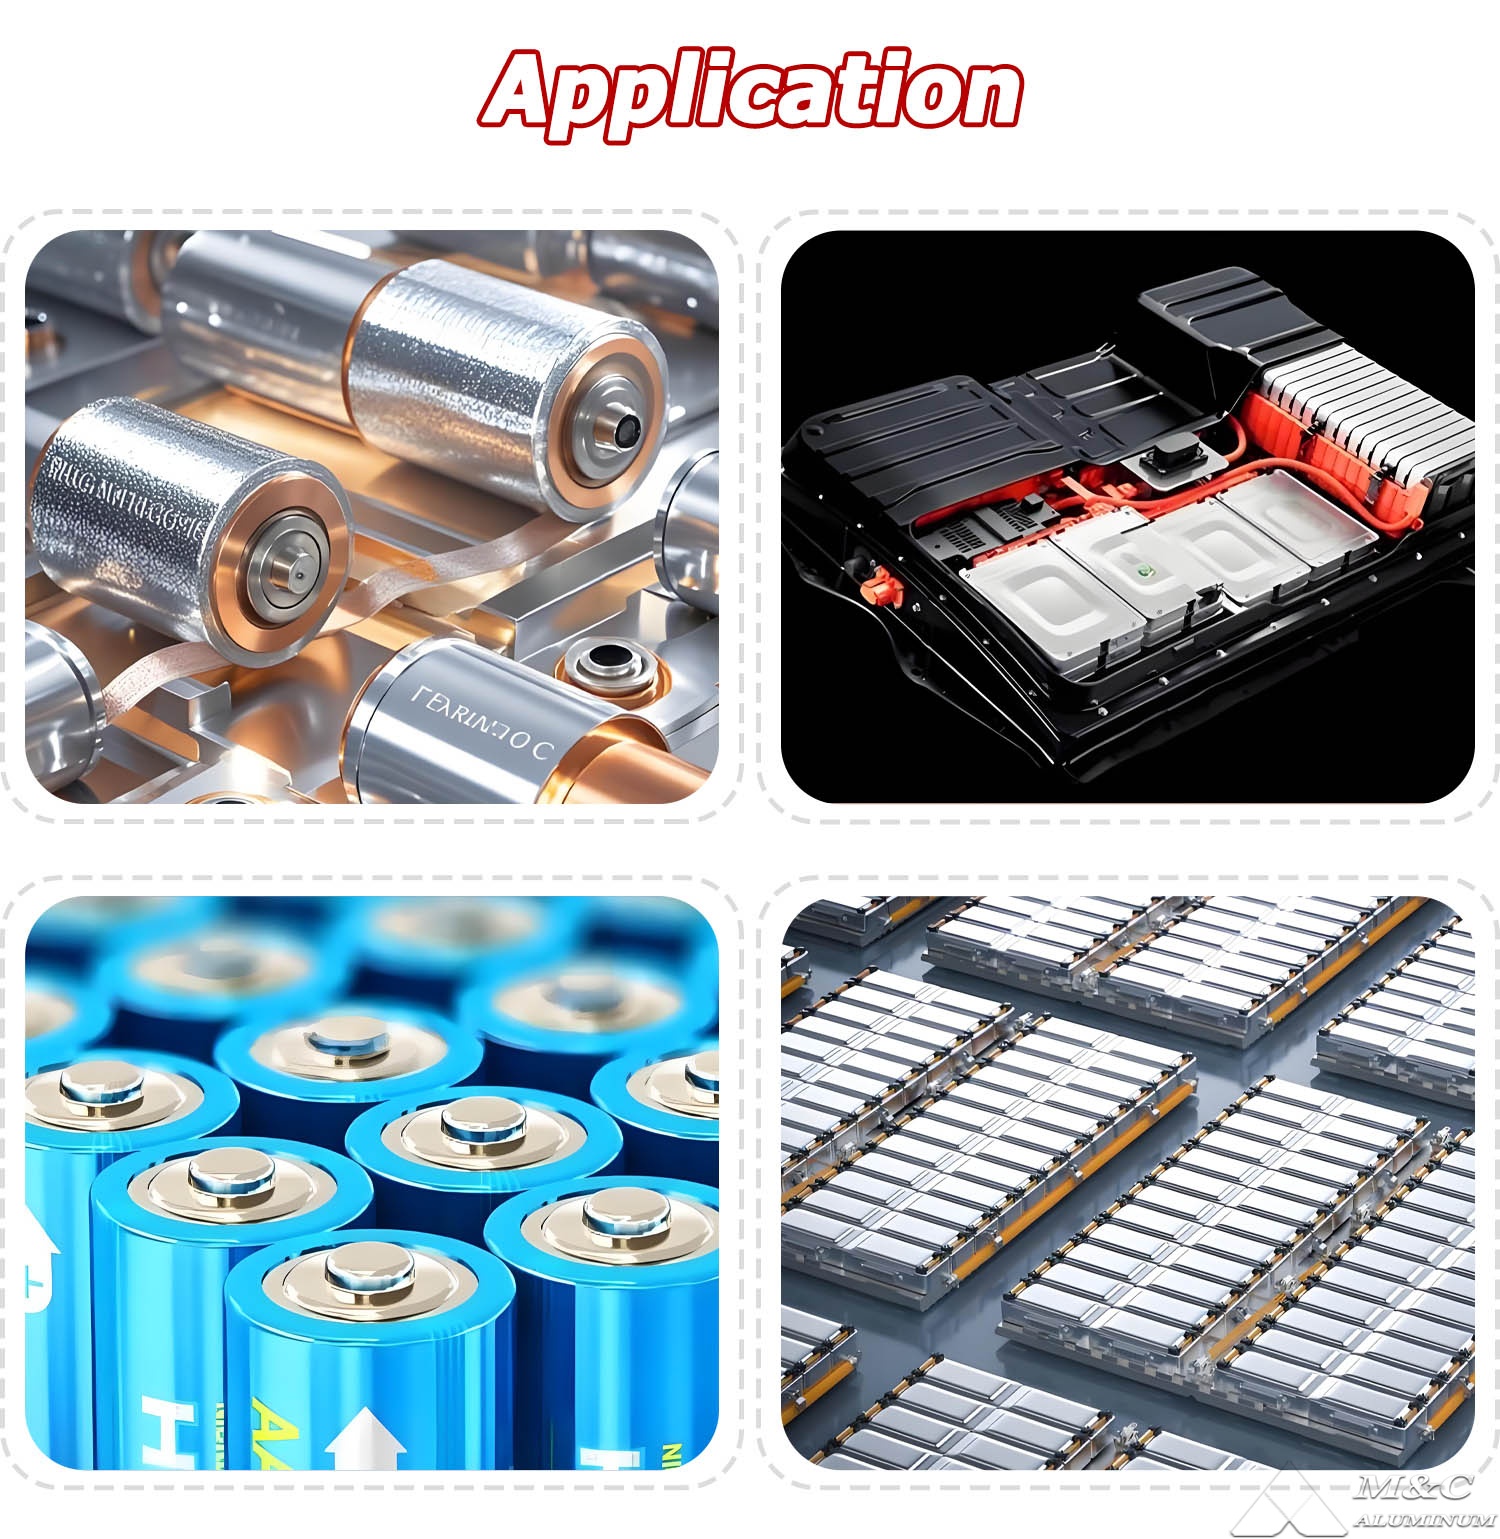
Die tatsächlichen technischen Parameter werden entsprechend dem Batterietyp des Kunden definiert, einschließlich zylindrischer, prismatischer, Beutel-, Energiespeicher- oder Leistungsbatterieanwendungen.
Schritt 1: Vorbereitung der Aluminiumschmelze und Kontrolle der Zusammensetzung
Der Prozess beginnt mit Primäraluminiumbarren und qualifiziertem Rückmaterial, das unseren internen Recyclingkontrollen entspricht. Wir schmelzen die Charge in einem Ofen und passen die chemische Zusammensetzung an den gewünschten Legierungsstandard an. Bei Batteriealuminiumfolien ist die Kontrolle von Verunreinigungen besonders wichtig, da ein Überschuss an Eisen, Silizium, Kupfer oder anderen Elementen die Leitfähigkeit, das Rollverhalten, das Erscheinungsbild der Oberfläche und die endgültige Folienkonsistenz beeinträchtigen kann.
Während des Schmelzens führen wir chemische Analysen durch, um die Legierungszusammensetzung zu überprüfen. Anschließend wird das geschmolzene Aluminium durch Entgasung und Filtration raffiniert. Durch die Entgasung werden gelöster Wasserstoff und nichtmetallische Einschlüsse reduziert, während die Keramikschaumfiltration dabei hilft, Oxidpartikel und andere Verunreinigungen zu entfernen. Diese Schritte reduzieren das Risiko von Defekten, die später als Nadellöcher, Risse oder Oberflächenfehler in dünner Folie auftreten können.
Nach der Schmelzbehandlung wird das Aluminium je nach Herstellungsweg zu Brammen oder Coils gegossen. Sowohl Direktkokillenguss mit anschließendem Warmwalzen als auch Strangguss mit anschließendem Walzen können eingesetzt werden, sofern das Material die erforderliche metallurgische Qualität erfüllt.
Schritt 2: Warmwalzen zur Herstellung von Material mit mittlerer Dicke
Aluminiumgussbrammen werden vorgewärmt und in einem Warmwalzwerk verarbeitet. Durch das Warmwalzen wird die Dicke erheblich reduziert und eine gleichmäßige Innenstruktur für das spätere Kaltwalzen entwickelt. In dieser Phase ist die Temperaturkontrolle unerlässlich. Eine unzureichende Temperatur kann die Walzlast erhöhen und zu ungleichmäßiger Verformung führen, während eine zu hohe Temperatur die Oberflächenqualität und die Kornstruktur beeinträchtigen kann.
Wir überwachen Dicke, Balligkeit, Ebenheit und Oberflächenzustand während des gesamten Warmwalzprozesses. Das resultierende warmgewalzte Coil ist in der Regel viel dicker als die fertige Batteriealuminiumfolie, liefert aber das stabile Ausgangsmaterial, das für die anschließende Präzisionsreduzierung benötigt wird.
Für einige Spezifikationen kann auch Zwischenmaterial aus unserem kontrollierten Bereich geliefert werden 1100 Aluminiumfolie Produktionssystem, wenn die angegebene Legierung und der Bereich der mechanischen Eigenschaften für das Batteriefolienprogramm des Kunden geeignet sind.
Schritt 3: Kaltwalzen zur präzisen Dickenreduzierung
Kaltwalzen ist der Kernprozess zur Herstellung dünner Batteriealuminiumfolie. Das warmgewalzte Coil wird bei Raumtemperatur durch Mehrgerüst- oder Reversierwalzwerke geführt. Mit jedem Durchgang wird die Dicke schrittweise verringert und gleichzeitig die Maßhaltigkeit und Oberflächengüte verbessert.
Das Walzen von Batteriefolien erfordert äußerst stabile Walzbedingungen. Wir kontrollieren Walzkraft, Bandspannung, Walzgeschwindigkeit, Schmiermittelzustand, Arbeitswalzenoberfläche und automatische Spurweitenregelung. Diese Variablen beeinflussen direkt die Dickenabweichung, die Bandebenheit, die Kantenqualität und das Risiko von Brüchen.
Je dünner die Folie wird, desto anspruchsvoller werden die Präzisionsanforderungen. Eine kleine Dickenschwankung kann das Beschichtungsgewicht und die Konsistenz der Elektrodenkapazität beeinflussen. Aus diesem Grund überwachen unsere Online-Messsysteme kontinuierlich die Dickenleistung über die gesamte Bandbreite. Jede Abweichung wird durch automatische Mühlenanpassungen und Prozessrückmeldungen korrigiert.
Schritt 4: Zwischenglühen und Schlussglühen
Durch Kaltwalzen wird Aluminium gehärtet. Um die Duktilität wiederherzustellen und die erforderliche Härte zu erreichen, wird das Coil in kontrollierten Öfen geglüht. Zwischen den Walzschritten kann ein Zwischenglühen durchgeführt werden, während durch das Schlussglühen die mechanischen Eigenschaften der fertigen Batteriealuminiumfolie festgelegt werden.
Der Glühzyklus wird sorgfältig durch Temperatur, Haltezeit, Aufheizrate, Abkühlrate, Spulengewicht und Ofenatmosphäre gesteuert. Richtiges Glühen trägt dazu bei, eine gleichmäßige Kornstruktur und eine stabile Dehnung zu erreichen. Es hilft auch bei der Entfernung von Walzölrückständen, was für die Beschichtung der Batterieelektroden wichtig ist.
Bei weich temperierter Batteriefolie ist im Allgemeinen eine vollständige Glühung erforderlich. Bei härteren Härtegraden werden der Reduktionsplan und die abschließende Wärmebehandlung angepasst, um die Zugfestigkeits- und Dehnungsziele zu erreichen. Unser Qualitätsteam überprüft die Härte vor der Freigabe durch mechanische Tests und Prozessaufzeichnungen.
Schritt 5: Oberflächenkontrolle und Sauberkeitsmanagement
Die Oberflächenqualität ist eines der wichtigsten Merkmale der Aluminiumfolie für Lithium-Ionen-Batterien. Bei der Kathodenherstellung wird die Folie mit einer Aufschlämmung beschichtet, die Aktivmaterial, leitfähigen Kohlenstoff und Bindemittel enthält. Wenn die Aluminiumoberfläche überschüssiges Walzöl, Partikel, Feuchtigkeit oder instabile Oxidverunreinigungen enthält, können die Haftung der Beschichtung und die Benetzungsleistung beeinträchtigt sein.
Unser Produktionsprozess umfasst daher ein strenges Schmiermanagement, Walzenreinigung, Glühkontrolle und geschütztes Coil-Handling. Die Oberflächenreinheit wird durch Methoden wie Benetzungsspannungstests, Restöltests, visuelle Inspektionen und kundenspezifische Verfahren zur Oberflächenbewertung bewertet.
Abhängig von der Anwendung kann Batterie-Aluminiumfolie mit einer walzblanken Oberfläche oder einer für die Beschichtungsleistung optimierten Oberflächenbeschaffenheit geliefert werden. Die geforderten Oberflächeneigenschaften bestätigen wir im Rahmen der technischen Kommunikation vor der Produktion.
Schritt 6: Schlitzen, Kantenbeschneiden und Spulenwickeln
Nachdem die Folie ihre endgültige Dicke und Härte erreicht hat, wird sie in die vom Kunden gewünschte Breite geschnitten. Präzisionsschneiden ist erforderlich, da unregelmäßige Kanten bei der Elektrodenbearbeitung zu Staub, Graten oder Wicklungsproblemen führen können. Unsere Längsteilanlagen sind so eingestellt, dass saubere Kanten, stabile Breitentoleranzen und eine kontrollierte Spulenspannung gewährleistet sind.
Die Folie wird zu Spulen mit vorgegebenen Innendurchmessern, Außendurchmessern, Spulengewichten und Wickelrichtungen aufgewickelt. Eine gleichmäßige Wicklung verhindert Teleskopieren, lose Spulen, Kantenschäden und Transportverformungen. Wenn der Handhabungsprozess des Kunden dies erfordert, können Zwischenlagenmaterialien oder Schutzverpackungen verwendet werden.
| Inspektionsgegenstand | Typische Kontrollmethode | Zweck |
|---|---|---|
| Dicke | Online-Messung und Laborverifizierung | Stellt Beschichtungs- und Kapazitätskonsistenz sicher |
| Breite | Präzise Schlitzmessung | Entspricht den Anforderungen der Elektrodenproduktion |
| Ebenheit | Visuelle Inspektion und Formüberwachung | Verhindert Beschichtungs- und Wickelschwierigkeiten |
| Oberflächenreinheit | Prüfung auf Restöl und Benetzbarkeit | Unterstützt die Haftung der Kathodenschlamm |
| Mechanische Eigenschaften | Zug- und Dehnungsprüfung | Bestätigt die Temperaturstabilität |
| Nadellöcher und Oberflächenfehler | Lichtinspektion und Sichtprüfung | Reduziert das Risiko von Elektrodendefekten |
| Kantenqualität | Grat- und Kantenzustandsprüfung | Unterstützt sicheres und sauberes Schneiden und Wickeln |
| Spulenverpackung | Endkontrolle der Verpackung | Schützt die Folie beim Export und bei der Lagerung |
Schritt 7: Endgültige Qualitätsprüfung und Exportverpackung
Vor dem Versand wird jede Charge Batterie-Aluminiumfolie auf die vereinbarte technische Spezifikation überprüft. Unsere Qualitätsdokumentation kann Legierungszusammensetzung, Dickenergebnisse, Breitentoleranz, mechanische Eigenschaften, Oberflächenzustand, Spulenidentifikation und Verpackungsdetails umfassen.
Bei Exportlieferungen werden die Coils vor Feuchtigkeit, Staub, Stößen und Verformung geschützt. Zu den typischen Verpackungen gehören feuchtigkeitsabweisende Verpackungen, Trockenmittel, Kantenschutz, Holzpaletten und verstärkte Exportkisten. Auch die Lagerbedingungen sind wichtig: Batteriefolie sollte in einem sauberen, trockenen Lagerhaus aufbewahrt werden, fern von ätzenden Chemikalien und starken Temperaturschwankungen.
Fazit
Bei der Herstellung von Batterie-Aluminiumfolie handelt es sich eher um einen Präzisionsfertigungsprozess als um eine einfache Folienumwandlung. Von der Legierungsvorbereitung und Schmelzreinigung bis hin zum Walzen, Glühen, Oberflächenkontrolle, Schlitzen und Inspektion beeinflusst jede Phase die endgültige Leistung der Aluminium-Stromkollektorfolie.
Als Hersteller passen wir die Spezifikationen der Batteriealuminiumfolie an den Kathodenprozess des Kunden an, einschließlich Legierung, Dicke, Härte, Breite, Oberflächenreinheit und Spulenkonfiguration. Dieser kontrollierte Ansatz hilft Batterieherstellern, eine konstante Folienleistung für Lithium-Ionen-Batterien, Energiespeichersysteme und andere fortschrittliche elektrochemische Anwendungen zu erzielen.