Aluminium foil bateri ialah produk aluminium gelek ketepatan yang digunakan terutamanya sebagai pengumpul arus katod dalam bateri litium-ion. Sebagai pengeluar kerajang aluminium bateri, kami menghasilkan bahan ini melalui proses terkawal yang menggabungkan pemilihan aloi, rawatan leburan, penggulungan, penyepuhlindapan, pengurusan permukaan, celahan dan pemeriksaan akhir.
Tujuan aluminium foil bateri bukan semata-mata untuk menyediakan lapisan logam nipis. Ia mesti mengalirkan arus elektrik dengan cekap, menyokong salutan katod, mengekalkan kestabilan dimensi semasa pengeluaran elektrod, dan kekal serasi dengan elektrolit bateri dan bahan aktif. Atas sebab ini, pengeluaran aluminium foil bateri lithium-ion memerlukan kawalan proses yang lebih ketat daripada pembungkusan konvensional atau foil isi rumah.
Peranan Kerajang Aluminium dalam Bateri Litium-Ion
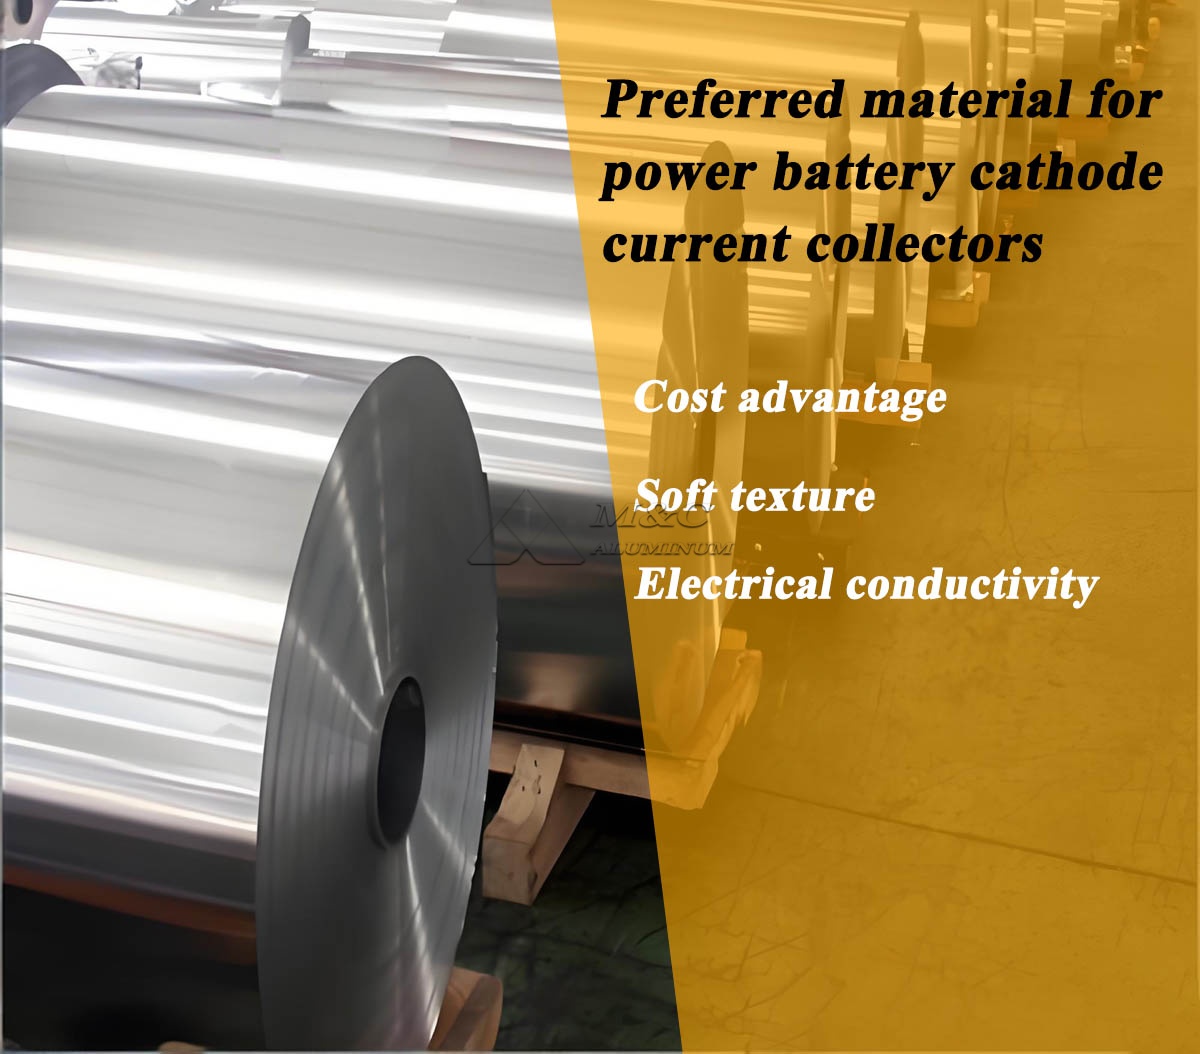
Dalam bateri litium-ion biasa, kerajang aluminium digunakan pada bahagian elektrod positif. Kerajang bertindak sebagai pengumpul arus, mengangkut elektron antara bahan aktif katod dan litar luar. Kerajang kuprum biasanya digunakan untuk anod, manakala kerajang aluminium dipilih untuk katod kerana ketumpatannya yang rendah, kekonduksian yang baik, rintangan kakisan, dan prestasi yang stabil dalam julat voltan katod biasa.
Kerajang katod bateri mesti mempunyai permukaan yang bersih, seragam dan kasar untuk memastikan lekatan buburan elektrod yang boleh dipercayai. Ia juga memerlukan sifat mekanikal yang stabil supaya ia boleh melalui proses salutan, pengeringan, kalendar, belahan, penggulungan atau penyusunan tanpa koyak, berkedut atau keretakan tepi yang berlebihan.
Keperluan utama untuk kerajang pengumpul semasa aluminium termasuk:
Ketebalan yang konsisten merentasi lebar gegelung penuh.
Kebersihan permukaan yang tinggi dengan sisa minyak yang rendah.
Kekuatan tegangan dan pemanjangan yang stabil.
Kebolehbasahan yang baik untuk salutan buburan katod.
Lubang jarum minima, calar, penyok dan kecacatan tepi.
Kerataan dan bentuk gegelung yang boleh dipercayai untuk pemprosesan elektrod berkelajuan tinggi.
Kelebihan Prestasi Kerajang Aluminium Bateri
1. Kekonduksian Elektrik Cemerlang: Menawarkan kekonduksian elektrik yang tinggi, yang berkesan mengurangkan rintangan bateri dalaman dan meningkatkan kecekapan penghantaran semasa.
2. Ringan: Oleh kerana ketumpatan aluminium yang rendah, ia membantu mengurangkan berat bateri dan meningkatkan ketumpatan tenaga.
3. Rintangan Kakisan yang Baik: Menunjukkan rintangan yang kuat terhadap kakisan, menjadikannya sesuai untuk digunakan sebagai pengumpul arus katod dalam bateri lithium-ion.
4. Kualiti Permukaan Tinggi: Mempunyai permukaan licin dan ketebalan seragam, memudahkan penggunaan dan lekatan salutan katod yang sekata.
5. Kebolehprosesan Unggul: Mempunyai ciri kemuluran dan penggulungan yang sangat baik, menjadikannya sangat sesuai untuk proses salutan berterusan berkelajuan tinggi dan pembuatan bateri.
6. Kestabilan Kimia yang Baik: Mengekalkan kestabilan yang tinggi dalam julat potensi operasi yang sesuai dan sistem elektrolit bateri.
7. Kecekapan Pengeluaran Tinggi: Sangat sesuai untuk pembuatan berskala besar dan berterusan, yang membantu meningkatkan kecekapan pengeluaran dan memastikan konsistensi produk.
Aloi Biasa untuk Kerajang Aluminium Bateri
Kilang kami memilih aloi aluminium mengikut reka bentuk elektrod pengeluar bateri, keperluan ketebalan, sistem salutan dan keadaan pemprosesan hiliran. Gred aluminium ketulenan tinggi biasanya digunakan kerana ia menawarkan kekonduksian elektrik yang baik dan prestasi gelek yang stabil.
Antara bahan yang biasa digunakan, 1235 Kerajang Aluminium digunakan secara meluas untuk pengeluaran foil bateri kerana kandungan aluminium yang tinggi, kemuluran yang baik, dan kesesuaian untuk rolling ultra-nipis. Gred lain yang berkenaan mungkin termasuk aloi aluminium 1050, 1060, 1070 dan 1100, bergantung pada spesifikasi teknikal.
| Parameter | Julat Kerajang Aluminium Bateri Biasa | Kepentingan Pengeluaran |
|---|---|---|
| Aloi | 1050, 1060, 1070, 1100, 1235 | Menentukan kekonduksian, kemuluran, dan kawalan kekotoran |
| kandungan aluminium | 99.3% hingga 99.7% atau lebih tinggi | Menyokong kekonduksian elektrik dan kualiti rolling |
| Ketebalan | 10 hingga 20 mikron | Memadankan salutan katod dan keperluan reka bentuk sel |
| Lebar standard | 200 hingga 1,650 mm | Disesuaikan dengan salutan pelanggan dan garisan celah |
| perangai | O, H18, H19, disesuaikan | Dipilih untuk membentuk tingkah laku dan kestabilan mekanikal |
| Kekuatan tegangan | Kira-kira 80 hingga 180 MPa | Dikawal mengikut perangai dan ketebalan |
| Pemanjangan | Biasanya 1% hingga 8% | Membantu mengelakkan patah semasa pemprosesan |
| Minyak sisa permukaan | Dikawal mengikut spesifikasi pelanggan | Penting untuk kebolehbasahan buburan dan lekatan salutan |
| Kualiti permukaan | Tiada lubang jarum kritikal, calar, kesan minyak atau penyok | Memastikan konsistensi dan hasil elektrod |
Parameter teknikal sebenar ditakrifkan mengikut jenis bateri pelanggan, termasuk aplikasi bateri silinder, prismatik, kantung, storan tenaga atau kuasa.
Langkah 1: Penyediaan Cairan Aluminium dan Kawalan Komposisi
Proses ini bermula dengan jongkong aluminium utama dan bahan pulangan yang layak yang memenuhi kawalan kitar semula dalaman kami. Kami mencairkan cas dalam relau dan melaraskan komposisi kimia kepada piawaian aloi yang diperlukan. Untuk kerajang aluminium bateri, kawalan kekotoran amat penting kerana besi, silikon, kuprum atau unsur lain yang berlebihan boleh menjejaskan kekonduksian, tingkah laku berguling, rupa permukaan dan ketekalan kerajang akhir.
Semasa lebur, kami menjalankan analisis kimia untuk mengesahkan komposisi aloi. Aluminium cair kemudiannya ditapis melalui penyahgasan dan penapisan. Penyahgasan mengurangkan kemasukan hidrogen dan bukan logam terlarut, manakala penapisan buih seramik membantu mengeluarkan zarah oksida dan bahan cemar lain. Langkah-langkah ini mengurangkan risiko kecacatan yang kemudiannya mungkin muncul sebagai lubang jarum, retak atau ketidaksempurnaan permukaan dalam kerajang tolok nipis.
Selepas rawatan cair, aluminium dibuang ke dalam papak atau gegelung, bergantung pada laluan pembuatan. Kedua-dua tuangan sejuk terus diikuti dengan gelek panas dan tuangan berterusan diikuti dengan gelek boleh digunakan, dengan syarat bahan memenuhi kualiti metalurgi yang diperlukan.
Langkah 2: Gulungan Panas untuk Menghasilkan Bahan Tolok Perantaraan
Papak aluminium tuang dipanaskan dan diproses melalui kilang gelek panas. Gulungan panas mengurangkan ketebalan dengan ketara dan membangunkan struktur dalaman yang seragam untuk guling sejuk kemudian. Kawalan suhu adalah penting pada peringkat ini. Suhu yang tidak mencukupi boleh meningkatkan beban bergolek dan menghasilkan ubah bentuk yang tidak sekata, manakala suhu yang berlebihan boleh menjejaskan kualiti permukaan dan struktur butiran.
Kami memantau ketebalan, mahkota, kerataan dan keadaan permukaan sepanjang proses penggulungan panas. Gegelung gelek panas yang terhasil biasanya lebih tebal daripada kerajang aluminium bateri terakhir, tetapi ia menyediakan bahan permulaan yang stabil yang diperlukan untuk pengurangan ketepatan seterusnya.
Untuk beberapa spesifikasi, bahan perantaraan juga mungkin dibekalkan daripada kawalan kami 1100 Kerajang Aluminium sistem pengeluaran apabila aloi dan julat sifat mekanikal yang ditentukan adalah sesuai untuk program foil bateri pelanggan.
Langkah 3: Gulungan Sejuk untuk Pengurangan Ketebalan Ketepatan
Gulungan sejuk adalah proses teras untuk menghasilkan kerajang aluminium bateri nipis. Gegelung gelek panas disalurkan melalui kilang gelek berbilang pendirian atau boleh balik pada suhu bilik. Setiap hantaran secara beransur-ansur mengurangkan ketebalan sambil meningkatkan ketepatan dimensi dan kemasan permukaan.
Penggulungan kerajang bateri memerlukan keadaan kilang yang sangat stabil. Kami mengawal daya gelek, ketegangan jalur, kelajuan gelek, keadaan pelincir, permukaan gulungan kerja dan kawalan tolok automatik. Pembolehubah ini secara langsung mempengaruhi sisihan ketebalan, kerataan jalur, kualiti tepi, dan risiko pecah.
Apabila kerajang menjadi lebih nipis, keperluan ketepatan menjadi lebih menuntut. Perubahan ketebalan yang kecil boleh mempengaruhi berat salutan dan ketekalan kapasiti elektrod. Atas sebab ini, sistem pengukuran dalam talian kami sentiasa memantau prestasi tolok merentasi lebar jalur. Sebarang sisihan diperbetulkan melalui pelarasan kilang automatik dan maklum balas proses.
Langkah 4: Penyepuhlindapan Pertengahan dan Penyepuhlindapan Akhir
Gulungan sejuk mengeras aluminium. Untuk memulihkan kemuluran dan mendapatkan suhu yang diperlukan, gegelung menjalani penyepuhlindapan dalam relau terkawal. Penyepuhlindapan perantaraan boleh digunakan di antara peringkat bergolek, manakala penyepuhlindapan akhir menetapkan sifat mekanikal kerajang aluminium bateri siap.
Kitaran penyepuhlindapan dikawal dengan teliti oleh suhu, masa penahanan, kadar pemanasan, kadar penyejukan, berat gegelung, dan suasana relau. Penyepuhlindapan yang betul membantu mencapai struktur butiran yang seragam dan pemanjangan yang stabil. Ia juga membantu dalam mengeluarkan sisa minyak bergolek, yang penting untuk salutan elektrod bateri.
Untuk kerajang bateri yang mudah marah, penyepuhlindapan penuh biasanya diperlukan. Untuk suhu yang lebih keras, jadual pengurangan dan rawatan terma akhir diselaraskan untuk memenuhi sasaran kekuatan tegangan dan pemanjangan. Pasukan kualiti kami mengesahkan kemarahan melalui ujian mekanikal dan rekod proses sebelum dikeluarkan.
Langkah 5: Kawalan Permukaan dan Pengurusan Kebersihan
Kualiti permukaan adalah salah satu ciri terpenting bagi aluminium foil bateri lithium-ion. Semasa pembuatan katod, kerajang disalut dengan buburan yang mengandungi bahan aktif, karbon konduktif, dan pengikat. Jika permukaan aluminium mengandungi lebihan minyak gelek, zarah, lembapan, atau pencemaran oksida yang tidak stabil, prestasi lekatan salutan dan pembasahan mungkin terjejas.
Oleh itu, proses pengeluaran kami termasuk pengurusan pelinciran yang ketat, pembersihan gulungan, kawalan penyepuhlindapan dan pengendalian gegelung terlindung. Kebersihan permukaan dinilai melalui kaedah seperti ujian ketegangan pembasahan, ujian sisa minyak, pemeriksaan visual dan prosedur penilaian permukaan khusus pelanggan.
Bergantung pada aplikasi, kerajang aluminium bateri boleh dibekalkan dengan permukaan siap kilang atau keadaan permukaan yang dioptimumkan untuk prestasi salutan. Kami mengesahkan ciri permukaan yang diperlukan semasa komunikasi teknikal sebelum pengeluaran.
Langkah 6: Celah, Pemangkasan Tepi dan Penggulungan Gegelung
Selepas kerajang mencapai ketebalan dan suhu terakhirnya, ia dibelah mengikut lebar yang dikehendaki pelanggan. Celah ketepatan adalah perlu kerana tepi yang tidak sekata boleh menimbulkan masalah habuk, burr atau penggulungan semasa pemprosesan elektrod. Garisan celah kami dilaraskan untuk mengekalkan tepi yang bersih, toleransi lebar yang stabil dan ketegangan gegelung terkawal.
Kerajang digulung semula menjadi gegelung dengan diameter dalam, diameter luar, berat gegelung dan arah belitan yang ditentukan. Penggulungan seragam menghalang teleskop, gegelung longgar, kerosakan tepi dan ubah bentuk pengangkutan. Bahan interleaving atau pembungkusan pelindung boleh digunakan apabila diperlukan oleh proses pengendalian pelanggan.
| Item Pemeriksaan | Kaedah Kawalan Biasa | Tujuan |
|---|---|---|
| Ketebalan | Pengukuran tolok dalam talian dan pengesahan makmal | Memastikan salutan dan konsistensi kapasiti |
| Lebar | Pengukuran celahan ketepatan | Memadankan keperluan pengeluaran elektrod |
| Kerataan | Pemeriksaan visual dan pemantauan bentuk | Menghalang kesukaran salutan dan penggulungan |
| Kebersihan permukaan | Ujian sisa minyak dan kebolehbasahan | Menyokong lekatan buburan katod |
| Sifat mekanikal | Ujian tegangan dan pemanjangan | Mengesahkan kestabilan temper |
| Lubang jarum dan kecacatan permukaan | Pemeriksaan cahaya dan pemeriksaan visual | Mengurangkan risiko kecacatan elektrod |
| Kualiti tepi | Pemeriksaan burr dan keadaan tepi | Menyokong belahan dan penggulungan yang selamat, bersih |
| Pembungkusan gegelung | Pemeriksaan pembungkusan akhir | Melindungi kerajang semasa eksport dan penyimpanan |
Langkah 7: Pemeriksaan Kualiti Akhir dan Pembungkusan Eksport
Sebelum penghantaran, setiap kumpulan aluminium foil bateri diperiksa mengikut spesifikasi teknikal yang dipersetujui. Dokumentasi kualiti kami boleh termasuk komposisi aloi, hasil ketebalan, toleransi lebar, sifat mekanikal, keadaan permukaan, pengenalan gegelung dan butiran pembungkusan.
Untuk penghantaran eksport, gegelung dilindungi daripada kelembapan, habuk, hentaman dan ubah bentuk. Pembungkusan biasa termasuk pembalut penghalang kelembapan, bahan pengering, pelindung tepi pelindung, palet kayu dan bekas gred eksport yang diperkukuh. Keadaan penyimpanan juga penting: kerajang bateri hendaklah disimpan di dalam gudang yang bersih dan kering dari bahan kimia yang menghakis dan turun naik suhu yang ketara.
Kesimpulan
Pengeluaran aluminium foil bateri adalah proses pembuatan ketepatan dan bukannya operasi penukaran foil yang mudah. Daripada penyediaan aloi dan penulenan cair kepada penggelek, penyepuhlindapan, kawalan permukaan, celahan dan pemeriksaan, setiap peringkat mempengaruhi prestasi akhir kerajang pengumpul arus aluminium.
Sebagai pengilang, kami menyesuaikan spesifikasi aluminium foil bateri kepada proses katod pelanggan, termasuk aloi, ketebalan, temper, lebar, kebersihan permukaan dan konfigurasi gegelung. Pendekatan terkawal ini membantu pengeluar bateri memperoleh prestasi foil yang konsisten untuk bateri kuasa litium-ion, sistem storan tenaga dan aplikasi elektrokimia lanjutan yang lain.