Papel de aluminio para batería. es un producto de aluminio laminado con precisión que se utiliza principalmente como colector de corriente catódica en baterías de iones de litio. Como fabricante de papel de aluminio para baterías, producimos este material mediante un proceso controlado que combina selección de aleaciones, tratamiento de fusión, laminado, recocido, manejo de superficies, corte e inspección final.
El propósito del papel de aluminio para baterías no es simplemente proporcionar una fina capa de metal. Debe conducir eficientemente la corriente eléctrica, soportar el recubrimiento del cátodo, mantener la estabilidad dimensional durante la producción de electrodos y seguir siendo compatible con el electrolito de la batería y los materiales activos. Por esta razón, la producción de papel de aluminio para baterías de iones de litio requiere un control del proceso más estricto que el embalaje convencional o el papel de aluminio doméstico.
El papel del papel de aluminio en las baterías de iones de litio
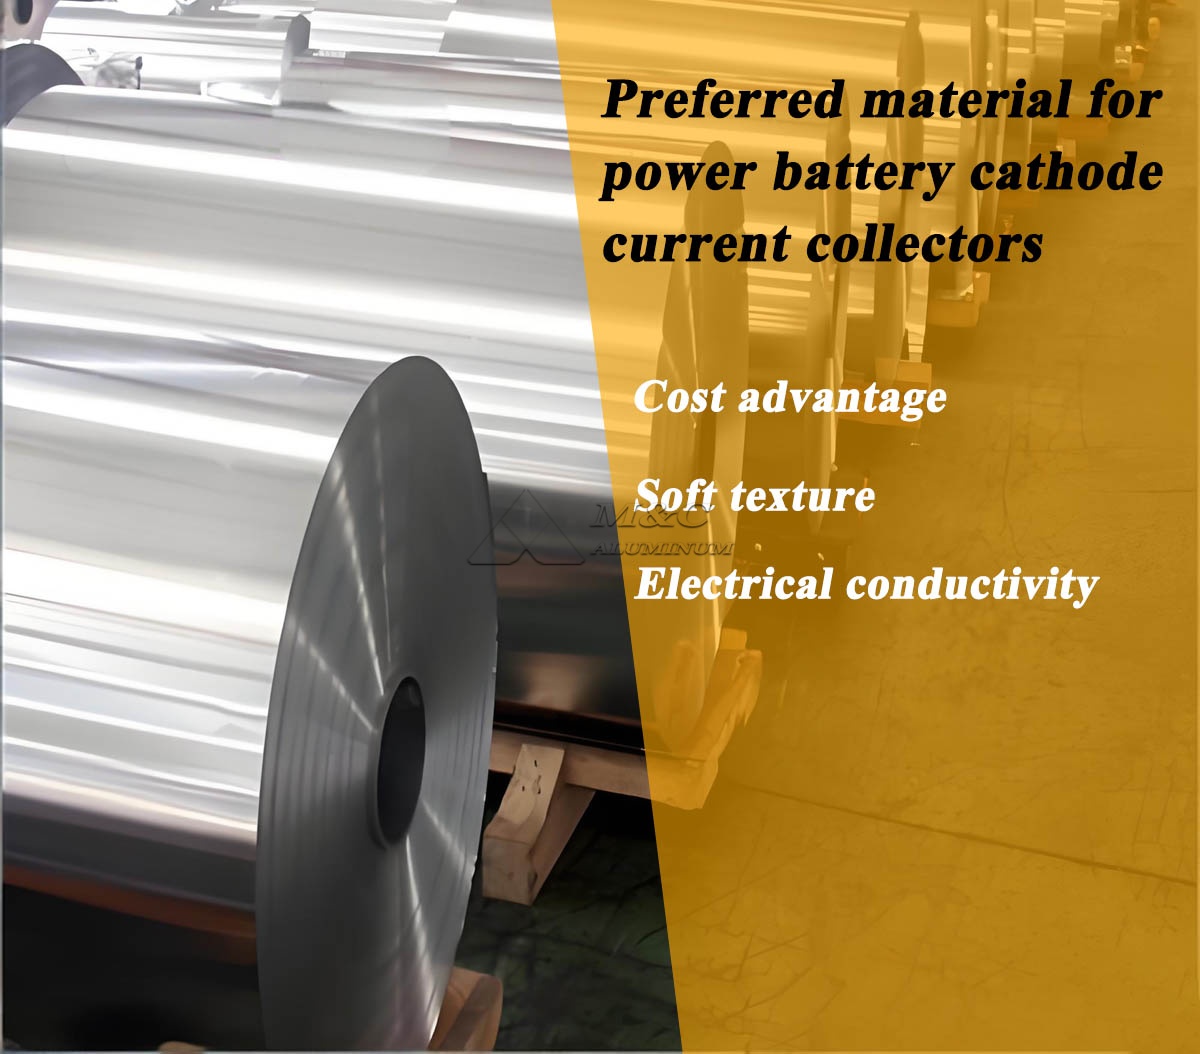
En una batería de iones de litio típica, se utiliza papel de aluminio en el lado del electrodo positivo. La lámina actúa como un colector de corriente, transportando electrones entre el material activo del cátodo y el circuito externo. Generalmente se utiliza lámina de cobre para el ánodo, mientras que para el cátodo se selecciona lámina de aluminio debido a su baja densidad, buena conductividad, resistencia a la corrosión y rendimiento estable dentro del rango de voltaje normal del cátodo.
La lámina del cátodo de la batería debe tener una superficie limpia, uniforme y adecuadamente rugosa para asegurar una adhesión confiable de la suspensión del electrodo. También necesita propiedades mecánicas estables para que pueda pasar por procesos de recubrimiento, secado, calandrado, corte, bobinado o apilamiento sin desgarrarse, arrugarse o agrietarse excesivamente los bordes.
Los principales requisitos para la lámina colectora de corriente de aluminio incluyen:
Espesor consistente en todo el ancho de la bobina.
Alta limpieza superficial con bajo nivel de aceite residual.
Resistencia a la tracción y alargamiento estables.
Buena humectabilidad para recubrimiento de suspensión catódica.
Mínimos poros, rayones, abolladuras y defectos en los bordes.
Planitud confiable y forma de bobina para procesamiento de electrodos de alta velocidad.
Ventajas de rendimiento del papel de aluminio para batería
1. Excelente conductividad eléctrica: ofrece una alta conductividad eléctrica, lo que reduce efectivamente la resistencia interna de la batería y mejora la eficiencia de la transmisión de corriente.
2. Ligero: Debido a la baja densidad del aluminio, ayuda a reducir el peso de la batería y aumentar la densidad de energía.
3. Buena resistencia a la corrosión: presenta una fuerte resistencia a la corrosión, lo que lo hace adecuado para su uso como colector de corriente catódico en baterías de iones de litio.
4. Alta calidad de superficie: presenta una superficie lisa y un espesor uniforme, lo que facilita la aplicación y adhesión uniforme de los recubrimientos catódicos.
5. Procesabilidad superior: Posee excelentes características de ductilidad y rodadura, lo que lo hace muy adecuado para procesos de recubrimiento continuos de alta velocidad y fabricación de baterías.
6. Buena estabilidad química: Mantiene una alta estabilidad dentro de los rangos de potencial operativo y sistemas de electrolitos apropiados de las baterías.
7. Alta eficiencia de producción: Muy adecuado para la fabricación continua a gran escala, lo que ayuda a mejorar la eficiencia de la producción y garantiza la consistencia del producto.
Aleaciones típicas para papel de aluminio para baterías
Nuestra fábrica selecciona aleaciones de aluminio de acuerdo con el diseño del electrodo del productor de la batería, los requisitos de espesor, el sistema de recubrimiento y las condiciones de procesamiento posteriores. Los grados de aluminio de alta pureza se aplican comúnmente porque ofrecen buena conductividad eléctrica y un rendimiento de rodadura estable.
Entre los materiales más utilizados, Papel de aluminio 1235 se usa ampliamente para la producción de láminas para baterías debido a su alto contenido de aluminio, buena ductilidad e idoneidad para laminación ultrafina. Otros grados aplicables pueden incluir aleaciones de aluminio 1050, 1060, 1070 y 1100, según la especificación técnica.
| Parámetro | Gama típica de papel de aluminio para batería | Importancia de la producción |
|---|---|---|
| aleación | 1050, 1060, 1070, 1100, 1235 | Determina la conductividad, ductilidad y control de impurezas. |
| Contenido de aluminio | 99,3% a 99,7% o más | Soporta conductividad eléctrica y calidad de rodadura. |
| Espesor | 10 a 20 micras | Cumple con los requisitos de diseño de celda y recubrimiento del cátodo |
| Anchos estándar | 200 a 1.650 mm | Adaptado a las líneas de recubrimiento y corte del cliente |
| Temperamento | O, H18, H19, personalizado | Seleccionado por su comportamiento de conformado y estabilidad mecánica. |
| Resistencia a la tracción | Aproximadamente 80 a 180 MPa | Controlado según temple y espesor. |
| Elongación | Normalmente del 1% al 8% | Ayuda a prevenir fracturas durante el procesamiento. |
| Aceite residual superficial | Controlado según las especificaciones del cliente. | Importante para la humectabilidad de la lechada y la adhesión del recubrimiento. |
| Calidad superficial | Sin poros, rayones, marcas de aceite ni abolladuras críticos | Garantiza la consistencia y el rendimiento del electrodo. |
Los parámetros técnicos reales se definen según el tipo de batería del cliente, incluidas aplicaciones de batería cilíndrica, prismática, de bolsa, de almacenamiento de energía o de energía.
Paso 1: Preparación del aluminio fundido y control de la composición
El proceso comienza con lingotes de aluminio primario y material de retorno calificado que cumple con nuestros controles de reciclaje internos. Fundimos la carga en un horno y ajustamos la composición química al estándar de aleación requerido. Para el papel de aluminio para baterías, el control de impurezas es particularmente importante porque el exceso de hierro, silicio, cobre u otros elementos pueden afectar la conductividad, el comportamiento de rodadura, la apariencia de la superficie y la consistencia final del papel.
Durante la fusión, realizamos análisis químicos para verificar la composición de la aleación. Luego, el aluminio fundido se refina mediante desgasificación y filtración. La desgasificación reduce el hidrógeno disuelto y las inclusiones no metálicas, mientras que la filtración con espuma cerámica ayuda a eliminar partículas de óxido y otros contaminantes. Estos pasos reducen el riesgo de defectos que luego pueden aparecer como poros, grietas o imperfecciones superficiales en láminas de espesor delgado.
Después del tratamiento por fusión, el aluminio se moldea en placas o bobinas, según la ruta de fabricación. Se podrá utilizar tanto la colada en frío directa seguida de laminación en caliente como la colada continua seguida de laminación, siempre que el material cumpla con la calidad metalúrgica requerida.
Paso 2: Laminación en caliente para producir material de calibre intermedio
Las placas de aluminio fundido se precalientan y procesan mediante un laminador en caliente. El laminado en caliente reduce sustancialmente el espesor y desarrolla una estructura interna uniforme para su posterior laminado en frío. El control de la temperatura es fundamental en esta etapa. Una temperatura insuficiente puede aumentar la carga de rodadura y producir una deformación desigual, mientras que una temperatura excesiva puede afectar la calidad de la superficie y la estructura del grano.
Controlamos el espesor, la corona, la planitud y el estado de la superficie durante todo el proceso de laminación en caliente. La bobina laminada en caliente resultante suele ser mucho más gruesa que la lámina de aluminio final de la batería, pero proporciona el material de partida estable necesario para una reducción de precisión posterior.
Para algunas especificaciones, el material intermedio también puede ser suministrado desde nuestro control. Papel de aluminio 1100 sistema de producción cuando la aleación especificada y el rango de propiedades mecánicas son apropiados para el programa de láminas de batería del cliente.
Paso 3: Laminado en frío para una reducción precisa del espesor
El laminado en frío es el proceso principal para producir papel de aluminio delgado para baterías. La bobina laminada en caliente se hace pasar a través de trenes de laminación reversibles o de múltiples soportes a temperatura ambiente. Cada pasada reduce gradualmente el espesor al tiempo que mejora la precisión dimensional y el acabado de la superficie.
El laminado de láminas en batería requiere condiciones de laminador altamente estables. Controlamos la fuerza de laminación, la tensión de la banda, la velocidad de laminación, la condición del lubricante, la superficie del rodillo de trabajo y el control automático del calibre. Estas variables influyen directamente en la desviación del espesor, la planitud de la banda, la calidad de los bordes y el riesgo de roturas.
A medida que la lámina se vuelve más delgada, los requisitos de precisión se vuelven más exigentes. Una pequeña variación del espesor puede influir en el peso del recubrimiento y en la consistencia de la capacidad del electrodo. Por esta razón, nuestros sistemas de medición en línea monitorean continuamente el desempeño del calibre en todo el ancho de la tira. Cualquier desviación se corrige mediante ajustes automáticos del molino y retroalimentación del proceso.
Paso 4: Recocido Intermedio y Recocido Final
El laminado en frío endurece el aluminio. Para restaurar la ductilidad y obtener el temple requerido, la bobina se recoce en hornos controlados. Se puede utilizar un recocido intermedio entre las etapas de laminado, mientras que el recocido final establece las propiedades mecánicas de la lámina de aluminio de la batería terminada.
El ciclo de recocido se controla cuidadosamente mediante la temperatura, el tiempo de mantenimiento, la velocidad de calentamiento, la velocidad de enfriamiento, el peso de la bobina y la atmósfera del horno. Un recocido adecuado ayuda a lograr una estructura de grano uniforme y un alargamiento estable. También ayuda a eliminar los residuos de aceite de laminación, lo cual es importante para el recubrimiento de los electrodos de la batería.
Para láminas de batería de temple suave, generalmente se requiere un recocido completo. Para temples más duros, el programa de reducción y el tratamiento térmico final se ajustan para cumplir con los objetivos de resistencia a la tracción y alargamiento. Nuestro equipo de calidad verifica el temperamento mediante pruebas mecánicas y registros de proceso antes del lanzamiento.
Paso 5: Control de superficies y gestión de limpieza
La calidad de la superficie es una de las características más importantes del papel de aluminio para baterías de iones de litio. Durante la fabricación del cátodo, la lámina se recubre con una suspensión que contiene material activo, carbón conductor y aglutinante. Si la superficie de aluminio contiene exceso de aceite de laminación, partículas, humedad o contaminación de óxido inestable, la adhesión del recubrimiento y el rendimiento de humectación pueden verse afectados.
Por lo tanto, nuestro proceso de producción incluye una estricta gestión de la lubricación, limpieza de los rodillos, control del recocido y manipulación protegida de las bobinas. La limpieza de la superficie se evalúa mediante métodos como pruebas de tensión de humectación, pruebas de aceite residual, inspección visual y procedimientos de evaluación de superficies específicos del cliente.
Dependiendo de la aplicación, el papel de aluminio para batería se puede suministrar con una superficie con acabado laminado o con una condición de superficie optimizada para el rendimiento del recubrimiento. Confirmamos las características de la superficie requeridas durante la comunicación técnica antes de la producción.
Paso 6: Corte, recorte de bordes y bobinado
Una vez que la lámina alcanza su espesor y temple finales, se corta en los anchos requeridos por el cliente. El corte con precisión es necesario porque los bordes irregulares pueden generar polvo, rebabas o problemas de bobinado durante el procesamiento de los electrodos. Nuestras líneas de corte longitudinal están ajustadas para mantener bordes limpios, una tolerancia de ancho estable y una tensión de bobina controlada.
La lámina se rebobina en bobinas con diámetros interiores, diámetros exteriores, pesos de bobina y direcciones de bobinado específicos. El bobinado uniforme evita que se telescopen, que las bobinas se suelten, que se dañen los bordes y que se deformen durante el transporte. Se podrán utilizar materiales entrelazados o embalajes protectores cuando así lo requiera el proceso de manipulación del cliente.
| Artículo de inspección | Método de control típico | Propósito |
|---|---|---|
| Espesor | Medición de calibres en línea y verificación de laboratorio. | Garantiza la consistencia del recubrimiento y la capacidad. |
| Ancho | Medición de corte de precisión | Cumple con los requisitos de producción de electrodos |
| planitud | Inspección visual y seguimiento de la forma. | Previene dificultades de recubrimiento y bobinado. |
| Limpieza de superficies | Pruebas de humectabilidad y aceite residual. | Admite la adhesión de lodos catódicos |
| Propiedades mecánicas | Pruebas de tracción y alargamiento. | Confirma la estabilidad del temperamento. |
| Poros y defectos superficiales. | Inspección luminosa y examen visual. | Reduce el riesgo de defectos en los electrodos |
| Calidad del borde | Inspección de rebabas y estado de los bordes | Permite un corte y bobinado limpio y seguro |
| Embalaje de bobinas | Inspección del embalaje final | Protege el papel de aluminio durante la exportación y el almacenamiento. |
Paso 7: Inspección de calidad final y embalaje de exportación
Antes del envío, cada lote de papel de aluminio para baterías se inspecciona según las especificaciones técnicas acordadas. Nuestra documentación de calidad puede incluir composición de aleaciones, resultados de espesor, tolerancia de ancho, propiedades mecánicas, condición de la superficie, identificación de bobinas y detalles de empaque.
Para la entrega de exportación, las bobinas están protegidas contra la humedad, el polvo, los impactos y la deformación. Los embalajes típicos incluyen envoltorios con barrera contra la humedad, desecantes, protectores de bordes, tarimas de madera y cajas reforzadas de calidad para exportación. Las condiciones de almacenamiento también son importantes: la lámina de la batería debe guardarse en un almacén limpio y seco, lejos de productos químicos corrosivos y de fluctuaciones importantes de temperatura.
Conclusión
La producción de papel de aluminio para baterías es un proceso de fabricación de precisión en lugar de una simple operación de conversión de papel de aluminio. Desde la preparación de la aleación y la purificación de la masa fundida hasta el laminado, el recocido, el control de la superficie, el corte y la inspección, cada etapa afecta el rendimiento final de la lámina colectora de corriente de aluminio.
Como fabricante, adaptamos las especificaciones del papel de aluminio para baterías al proceso del cátodo del cliente, incluida la aleación, el espesor, el temple, el ancho, la limpieza de la superficie y la configuración de la bobina. Este enfoque controlado ayuda a los productores de baterías a obtener un rendimiento constante de las láminas para baterías de iones de litio, sistemas de almacenamiento de energía y otras aplicaciones electroquímicas avanzadas.