バッテリー用アルミホイル は、主にリチウムイオン電池の正極集電体として使用される精密圧延アルミニウム製品です。当社は電池用アルミ箔メーカーとして、合金の選択、溶融処理、圧延、焼鈍、表面管理、スリット、最終検査を組み合わせた管理されたプロセスを通じてこの素材を生産しています。
バッテリー用アルミニウム箔の目的は、単に薄い金属層を提供することではありません。電流を効率的に伝導し、カソードコーティングをサポートし、電極製造中の寸法安定性を維持し、バッテリー電解液および活物質との適合性を維持する必要があります。このため、リチウムイオン電池用アルミ箔の製造には、従来の包装用アルミ箔や家庭用アルミ箔よりも厳密な工程管理が必要となります。
リチウムイオン電池におけるアルミ箔の役割
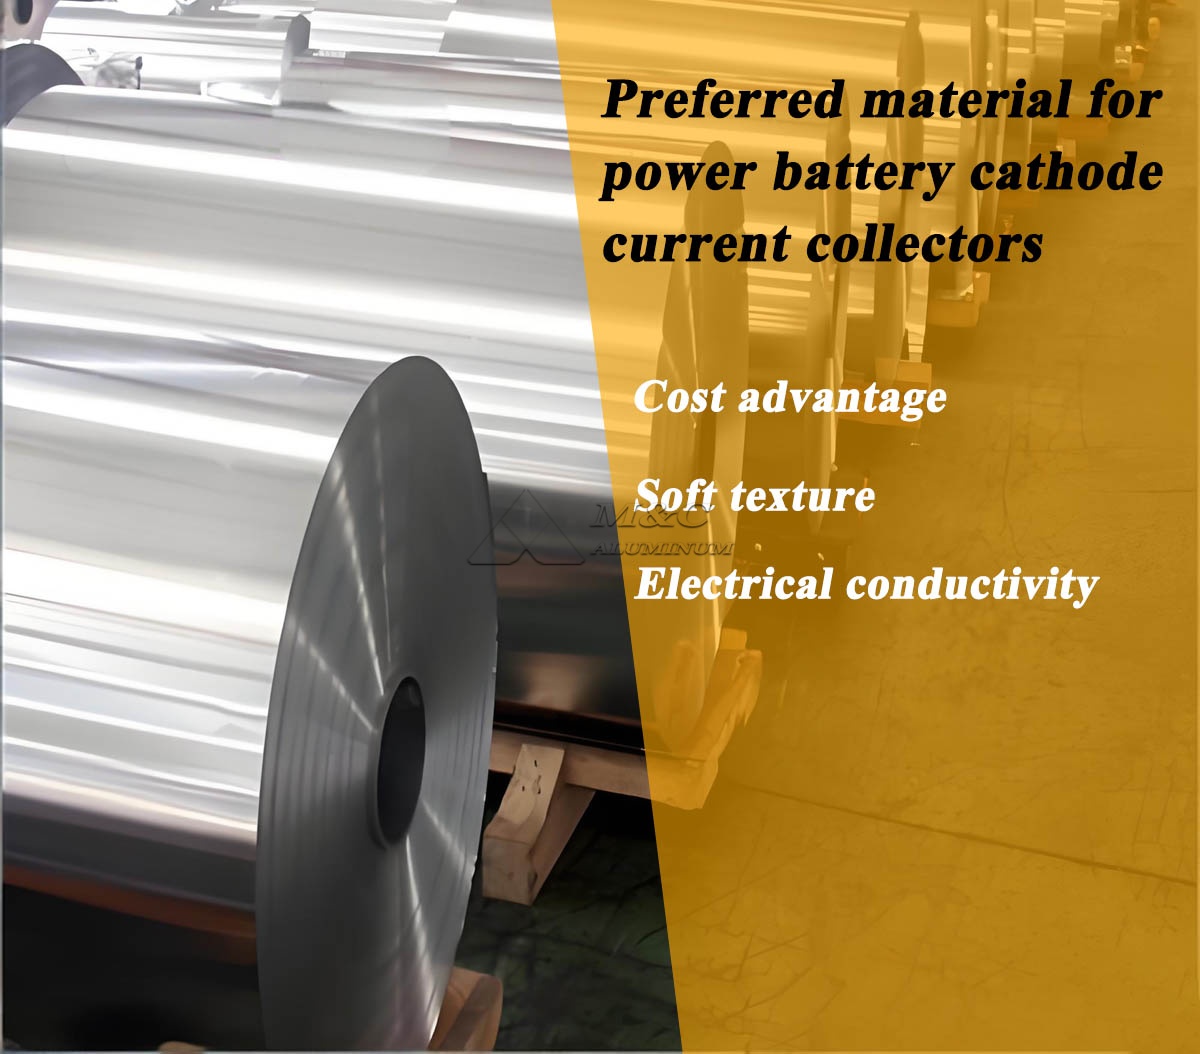
一般的なリチウムイオン電池では、正極側にアルミ箔が使用されています。箔は集電体として機能し、カソード活物質と外部回路の間で電子を輸送します。通常、アノードには銅箔が使用されますが、カソードには低密度、良好な導電性、耐食性、および通常のカソード電圧範囲内での安定した性能を備えたアルミニウム箔が選択されます。
電池の陰極箔は、電極スラリーの信頼性の高い付着を確保するために、清潔で均一で、適切に粗面化された表面を備えていなければなりません。また、コーティング、乾燥、カレンダー加工、スリット、巻き取り、または積み重ねのプロセスを引き裂き、しわ、または過度のエッジ亀裂なしに通過できるように、安定した機械的特性も必要です。
アルミニウム集電箔の主な要件は次のとおりです。
コイル幅全体にわたって均一な厚さ。
残留油分が少なく表面清浄度が高い。
安定した引張強さと伸び。
正極スラリー塗布の濡れ性が良好。
最小限のピンホール、傷、へこみ、エッジの欠陥。
高速電極加工に適した確実な平面度とコイル形状。
電池用アルミ箔の性能上の利点
1.優れた電気伝導性:高い電気伝導性を備え、電池の内部抵抗を効果的に低減し、電流伝達効率を高めます。
2. 軽量: アルミニウムは密度が低いため、バッテリーの重量が軽減され、エネルギー密度が向上します。
3. 優れた耐食性:耐食性に優れ、リチウムイオン電池の正極集電体として適しています。
4. 高い表面品質: 滑らかな表面と均一な厚さが特徴で、陰極コーティングの均一な塗布と接着が容易になります。
5. 優れた加工性:延性、転がり特性に優れており、高速連続塗装工程や電池製造に適しています。
6. 優れた化学的安定性: バッテリーの適切な動作電位範囲および電解質システム内で高い安定性を維持します。
7. 高い生産効率: 大規模な連続製造に適しており、生産効率の向上と製品の一貫性の確保に役立ちます。
電池用アルミ箔の代表的な合金
当社の工場では、電池メーカーの電極設計、厚さの要件、コーティングシステム、下流の加工条件に応じてアルミニウム合金を選択します。導電性が良く、転がり性能が安定しているため、高純度アルミニウムグレードが一般的に使用されます。
よく使われる材料の中には、 1235 アルミ箔 アルミニウム含有量が高く、延性が高く、極薄圧延に適しているため、電池箔の製造に広く使用されています。他の適用可能なグレードには、技術仕様に応じて、1050、1060、1070、および 1100 アルミニウム合金が含まれる場合があります。
| パラメータ | 典型的な電池用アルミ箔の範囲 | 生産の意義 |
|---|---|---|
| 合金 | 1050、1060、1070、1100、1235 | 導電性、延性、不純物制御を決定します |
| アルミニウム含有量 | 99.3%~99.7%以上 | 導電性と圧延品質をサポート |
| 厚さ | 10~20ミクロン | カソードコーティングとセル設計要件に適合 |
| 標準幅 | 200~1,650mm | お客様のコーティング・スリットラインに適応 |
| 気性 | O、H18、H19、カスタマイズされた | 成形挙動と機械的安定性を考慮して選択 |
| 引張強さ | 約80~180MPa | 材質と厚みに応じてコントロール |
| 伸び | 通常は 1% ~ 8% | 加工時の破損防止に役立ちます |
| 表面残留油 | 顧客仕様に合わせて制御 | スラリーの濡れ性とコーティングの密着性に重要 |
| 表面品質 | 重大なピンホール、傷、油痕、へこみなし | 電極の一貫性と歩留まりを確保 |
実際の技術パラメータは、円筒形、角形、パウチ形、エネルギー貯蔵、または動力電池の用途など、顧客の電池の種類に応じて定義されます。
ステップ 1: アルミニウム溶湯の調製と組成制御
このプロセスは、一次アルミニウムインゴットと、社内のリサイクル管理を満たす適格な返送材料から始まります。装入物を炉で溶解し、必要な合金規格に合わせて化学組成を調整します。バッテリー用アルミニウム箔では、過剰な鉄、シリコン、銅、またはその他の元素が導電性、回転挙動、表面外観、および最終的な箔の一貫性に影響を与える可能性があるため、不純物の管理が特に重要です。
溶解中に化学分析を行い、合金の組成を確認します。溶解したアルミニウムは、脱気と濾過によって精製されます。脱気により溶存水素や非金属介在物が減少し、セラミックフォームろ過により酸化物粒子やその他の汚染物質の除去に役立ちます。これらのステップにより、薄いゲージの箔にピンホール、亀裂、または表面欠陥として後で現れる可能性のある欠陥のリスクが軽減されます。
溶解処理後、アルミニウムは製造ルートに応じてスラブまたはコイルに鋳造されます。材料が必要な冶金品質を満たしている限り、直接冷却鋳造とその後の熱間圧延、および連続鋳造とその後の圧延の両方を使用できます。
ステップ 2: 熱間圧延して中間ゲージ材料を製造する
鋳造アルミニウムスラブは予熱され、熱間圧延機で加工されます。熱間圧延により厚さが大幅に減少し、後の冷間圧延に備えて均一な内部構造が形成されます。この段階では温度管理が重要です。温度が不十分であると、圧延荷重が増加し、不均一な変形が生じる可能性があり、一方、温度が過剰であると、表面品質と結晶粒構造に影響を与える可能性があります。
熱間圧延プロセス全体を通じて、厚さ、クラウン、平坦度、表面状態を監視します。得られる熱間圧延コイルは、通常、最終的な電池用アルミニウム箔よりもはるかに厚いですが、その後の精度の低下に必要な安定した出発材料となります。
一部の仕様では、中間材料も当社の管理下から供給される場合があります。 1100アルミホイル 指定された合金と機械的特性の範囲が顧客のバッテリーフォイルプログラムに適切である場合に、生産システムを構築します。
ステップ 3: 精密な厚さ減少のための冷間圧延
冷間圧延は、薄い電池用アルミニウム箔を製造するための中心的なプロセスです。熱間圧延されたコイルは、室温でマルチスタンド圧延機または可逆圧延機を通過します。各パスで徐々に厚みを減らし、寸法精度と表面仕上げを向上させます。
バッテリーフォイルの圧延には、非常に安定した圧延条件が必要です。圧延力、板張力、圧延速度、潤滑剤状態、ワークロール表面、ゲージ自動制御などを管理します。これらの変数は、厚さの偏差、ストリップの平坦度、エッジの品質、破損のリスクに直接影響します。
箔が薄くなるにつれて、精度の要件がより厳しくなります。厚さのわずかな変動は、コーティング重量と電極容量の一貫性に影響を与える可能性があります。このため、当社のオンライン測定システムは、ストリップ幅全体にわたるゲージの性能を継続的に監視します。あらゆる偏差は、自動ミル調整とプロセスフィードバックによって修正されます。
ステップ 4: 中間焼鈍と最終焼鈍
冷間圧延によりアルミニウムが硬化します。延性を回復し、必要な焼き戻しを得るために、コイルは制御された炉で焼鈍されます。中間アニーリングは圧延段階の間に使用することができ、最終アニーリングは完成した電池用アルミニウム箔の機械的特性を確立します。
アニーリング サイクルは、温度、保持時間、加熱速度、冷却速度、コイル重量、炉の雰囲気によって慎重に制御されます。適切な焼鈍により、均一な結晶粒構造と安定した伸びが得られます。また、バッテリーの電極コーティングに重要な圧延油の残留物の除去にも役立ちます。
ソフトテンパー電池箔の場合、通常、完全な焼きなましが必要です。より硬い焼き戻しの場合、引張強度と伸びの目標を満たすように、縮小スケジュールと最終熱処理が調整されます。当社の品質チームは、リリース前に機械テストとプロセス記録を通じて焼き戻しを検証します。
ステップ 5: 表面管理と清浄度管理
表面品質は、リチウムイオン電池用アルミニウム箔の最も重要な特性の 1 つです。カソードの製造中、箔は活物質、導電性カーボン、バインダーを含むスラリーでコーティングされます。アルミニウム表面に過剰な圧延油、粒子、水分、または不安定な酸化物の汚染が含まれている場合、コーティングの密着性と濡れ性能が影響を受ける可能性があります。
したがって、当社の製造プロセスには、厳密な潤滑管理、ロールの洗浄、アニーリング制御、および保護されたコイルの取り扱いが含まれます。表面の清浄度は、ぬれ張力試験、残留油試験、目視検査、顧客固有の表面評価手順などの方法で評価されます。
用途に応じて、バッテリー用アルミニウム箔は、表面をミル仕上げしたり、コーティング性能に合わせて最適化した表面状態で供給することができます。生産前の技術的なコミュニケーションの際に、必要な表面特性を確認します。
ステップ6: スリット、エッジトリミング、コイル巻き
箔が最終的な厚さと焼き戻しに達した後、顧客の要求する幅にスリットされます。エッジが不規則であると、電極加工中にゴミ、バリ、巻きの問題が発生する可能性があるため、精密なスリット加工が必要です。当社のスリットラインは、きれいなエッジ、安定した幅公差、および制御されたコイル張力を維持するように調整されています。
箔は、指定された内径、外径、コイル重量、巻き方向のコイルに巻き戻されます。均一な巻き付けにより、伸縮、コイルの緩み、エッジの損傷、輸送時の変形を防ぎます。お客様の取り扱いプロセスで必要な場合は、挟み込み材や保護パッケージが使用される場合があります。
| 検査項目 | 代表的な制御方法 | 目的 |
|---|---|---|
| 厚さ | オンラインゲージ測定と実験室検証 | コーティングと容量の一貫性を確保 |
| 幅 | 精密スリット測定 | 電極製造要件に適合 |
| 平面度 | 目視検査と形状監視 | コーティングや巻き取りの困難を防ぎます |
| 表面の清浄度 | 残油・濡れ性試験 | 正極スラリーの付着をサポート |
| 機械的性質 | 引張・伸び試験 | 気性の安定性を確認する |
| ピンホールと表面欠陥 | 光検査と目視検査 | 電極欠陥のリスクを軽減 |
| エッジ品質 | バリやエッジの状態検査 | 安全できれいなスリットと巻き取りをサポートします。 |
| コイルの梱包 | 最終梱包検査 | 輸出時や保管時に箔を保護します。 |
ステップ 7: 最終品質検査と輸出梱包
出荷前に、電池用アルミニウム箔の各バッチは、合意された技術仕様に照らして検査されます。当社の品質文書には、合金組成、厚さの結果、幅の公差、機械的特性、表面状態、コイルの識別、およびパッケージングの詳細が含まれます。
輸出配送の場合、コイルは湿気、ほこり、衝撃、変形から保護されます。一般的な梱包には、防湿包装、乾燥剤、保護エッジ ガード、木製パレット、強化された輸出グレードのケースが含まれます。保管条件も重要です。バッテリーフォイルは、腐食性化学物質や重大な温度変動から離れた、清潔で乾燥した倉庫に保管する必要があります。
結論
バッテリー用アルミニウム箔の製造は、単純な箔の変換作業ではなく、精密な製造プロセスです。合金の準備と溶融精製から、圧延、アニーリング、表面制御、スリット、検査に至るまで、あらゆる段階がアルミニウム集電箔の最終性能に影響を与えます。
メーカーとして、当社は合金、厚さ、質、幅、表面の清浄度、コイル構成など、お客様のカソードプロセスに合わせてバッテリーのアルミニウム箔の仕様を調整します。この制御されたアプローチは、電池メーカーがリチウムイオン電池、エネルギー貯蔵システム、その他の高度な電気化学用途で一貫した箔の性能を得るのに役立ちます。