Folha de alumínio da bateria é um produto de alumínio laminado de precisão usado principalmente como coletor de corrente catódica em baterias de íons de lítio. Como fabricante de folha de alumínio para bateria, produzimos este material através de um processo controlado que combina seleção de liga, tratamento de fusão, laminação, recozimento, gerenciamento de superfície, corte longitudinal e inspeção final.
O objetivo da folha de alumínio da bateria não é simplesmente fornecer uma fina camada de metal. Ele deve conduzir eficientemente a corrente elétrica, suportar o revestimento do cátodo, manter a estabilidade dimensional durante a produção do eletrodo e permanecer compatível com o eletrólito da bateria e materiais ativos. Por esse motivo, a produção de folhas de alumínio para baterias de íons de lítio requer um controle de processo mais rígido do que embalagens convencionais ou folhas metálicas domésticas.
O papel da folha de alumínio nas baterias de íon-lítio
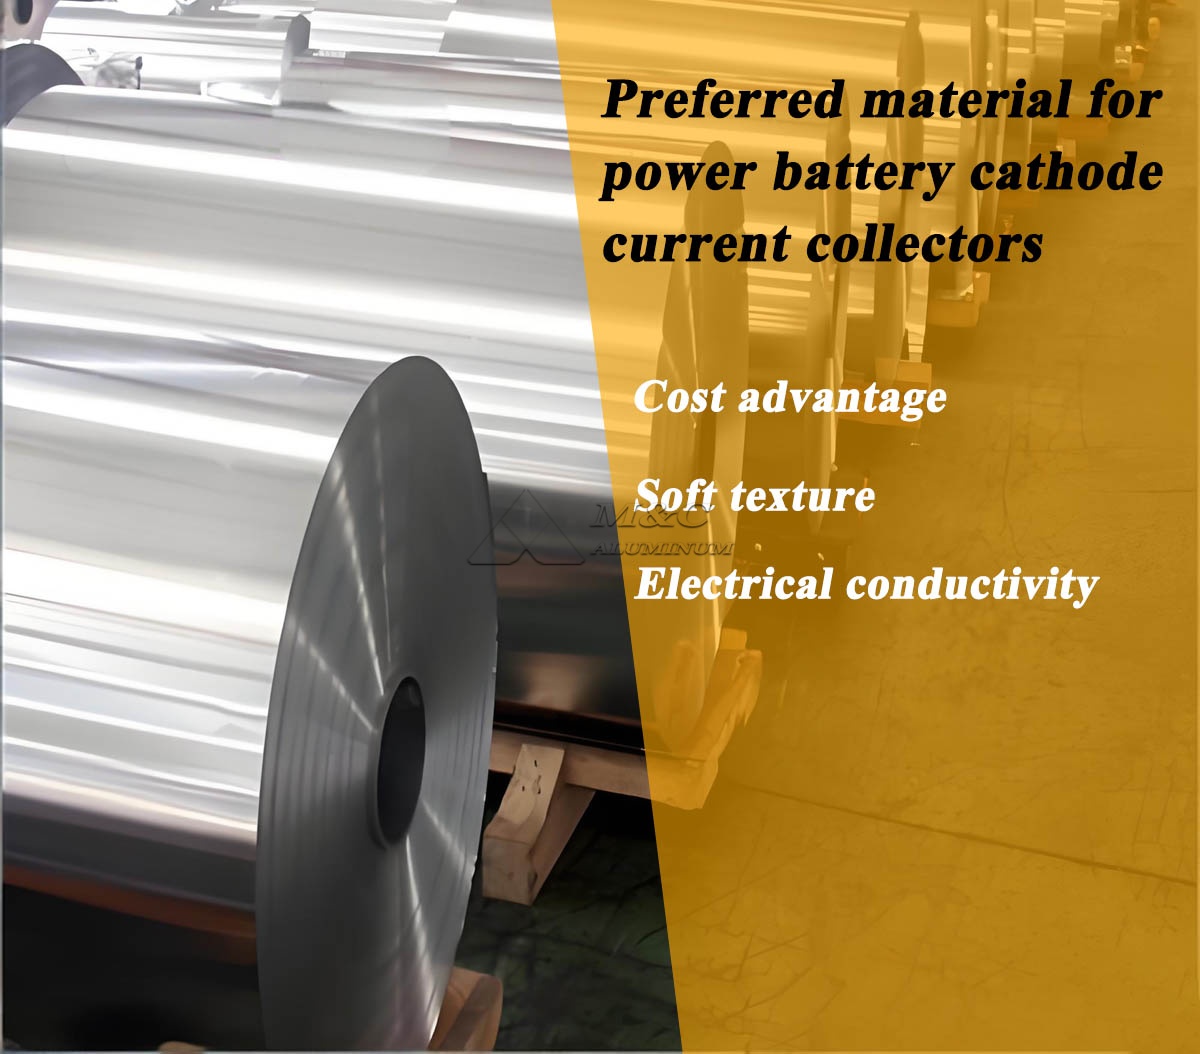
Em uma bateria típica de íon de lítio, uma folha de alumínio é usada no lado positivo do eletrodo. A folha atua como um coletor de corrente, transportando elétrons entre o material ativo do cátodo e o circuito externo. A folha de cobre é geralmente usada para o ânodo, enquanto a folha de alumínio é selecionada para o cátodo devido à sua baixa densidade, boa condutividade, resistência à corrosão e desempenho estável dentro da faixa normal de tensão do cátodo.
A folha do cátodo da bateria deve ter uma superfície limpa, uniforme e adequadamente rugosa para garantir uma adesão confiável da pasta do eletrodo. Ele também precisa de propriedades mecânicas estáveis para que possa passar pelos processos de revestimento, secagem, calandragem, corte, enrolamento ou empilhamento sem rasgar, enrugar ou quebrar excessivamente as bordas.
Os principais requisitos para folha coletora de corrente de alumínio incluem:
Espessura consistente em toda a largura da bobina.
Alta limpeza superficial com baixo óleo residual.
Resistência à tração e alongamento estáveis.
Boa molhabilidade para revestimento de pasta catódica.
Furos mínimos, arranhões, amassados e defeitos nas bordas.
Planicidade confiável e formato de bobina para processamento de eletrodo em alta velocidade.
Vantagens de desempenho da folha de alumínio para bateria
1. Excelente condutividade elétrica: oferece alta condutividade elétrica, o que reduz efetivamente a resistência interna da bateria e aumenta a eficiência da transmissão de corrente.
2. Leve: Devido à baixa densidade do alumínio, ajuda a reduzir o peso da bateria e aumentar a densidade de energia.
3. Boa resistência à corrosão: Apresenta forte resistência à corrosão, tornando-o adequado para uso como coletor de corrente catódica em baterias de íons de lítio.
4. Alta qualidade de superfície: Apresenta superfície lisa e espessura uniforme, facilitando a aplicação uniforme e adesão de revestimentos catódicos.
5. Processabilidade superior: Possui excelentes características de ductilidade e laminação, tornando-o adequado para processos de revestimento contínuo e de alta velocidade e fabricação de baterias.
6. Boa estabilidade química: Mantém alta estabilidade dentro das faixas de potencial operacional e sistemas eletrolíticos apropriados das baterias.
7. Alta eficiência de produção: Adequado para fabricação contínua em grande escala, o que ajuda a melhorar a eficiência da produção e garante a consistência do produto.
Ligas típicas para folha de alumínio de bateria
Nossa fábrica seleciona ligas de alumínio de acordo com o design do eletrodo do fabricante da bateria, requisitos de espessura, sistema de revestimento e condições de processamento downstream. Classes de alumínio de alta pureza são comumente aplicadas porque oferecem boa condutividade elétrica e desempenho de laminação estável.
Entre os materiais comumente usados, Folha de alumínio 1235 é amplamente utilizado para a produção de folhas de bateria devido ao seu alto teor de alumínio, boa ductilidade e adequação para laminação ultrafina. Outros graus aplicáveis podem incluir ligas de alumínio 1050, 1060, 1070 e 1100, dependendo da especificação técnica.
| Parâmetro | Faixa típica de folha de alumínio para bateria | Significância da produção |
|---|---|---|
| Liga | 1050, 1060, 1070, 1100, 1235 | Determina condutividade, ductilidade e controle de impurezas |
| Conteúdo de alumínio | 99,3% a 99,7% ou superior | Suporta condutividade elétrica e qualidade de laminação |
| Espessura | 10 a 20 mícrons | Atende aos requisitos de revestimento catódico e design de célula |
| Larguras padrão | 200 a 1.650 mm | Adaptado às linhas de revestimento e corte do cliente |
| Temperamento | Ó, H18, H19, personalizado | Selecionado para comportamento de conformação e estabilidade mecânica |
| Resistência à tração | Aproximadamente 80 a 180 MPa | Controlado de acordo com temperamento e espessura |
| Alongamento | Normalmente 1% a 8% | Ajuda a prevenir fraturas durante o processamento |
| Óleo residual de superfície | Controlado de acordo com a especificação do cliente | Importante para a molhabilidade da pasta e adesão do revestimento |
| Qualidade de superfície | Sem furos críticos, arranhões, marcas de óleo ou amassados | Garante a consistência e o rendimento do eletrodo |
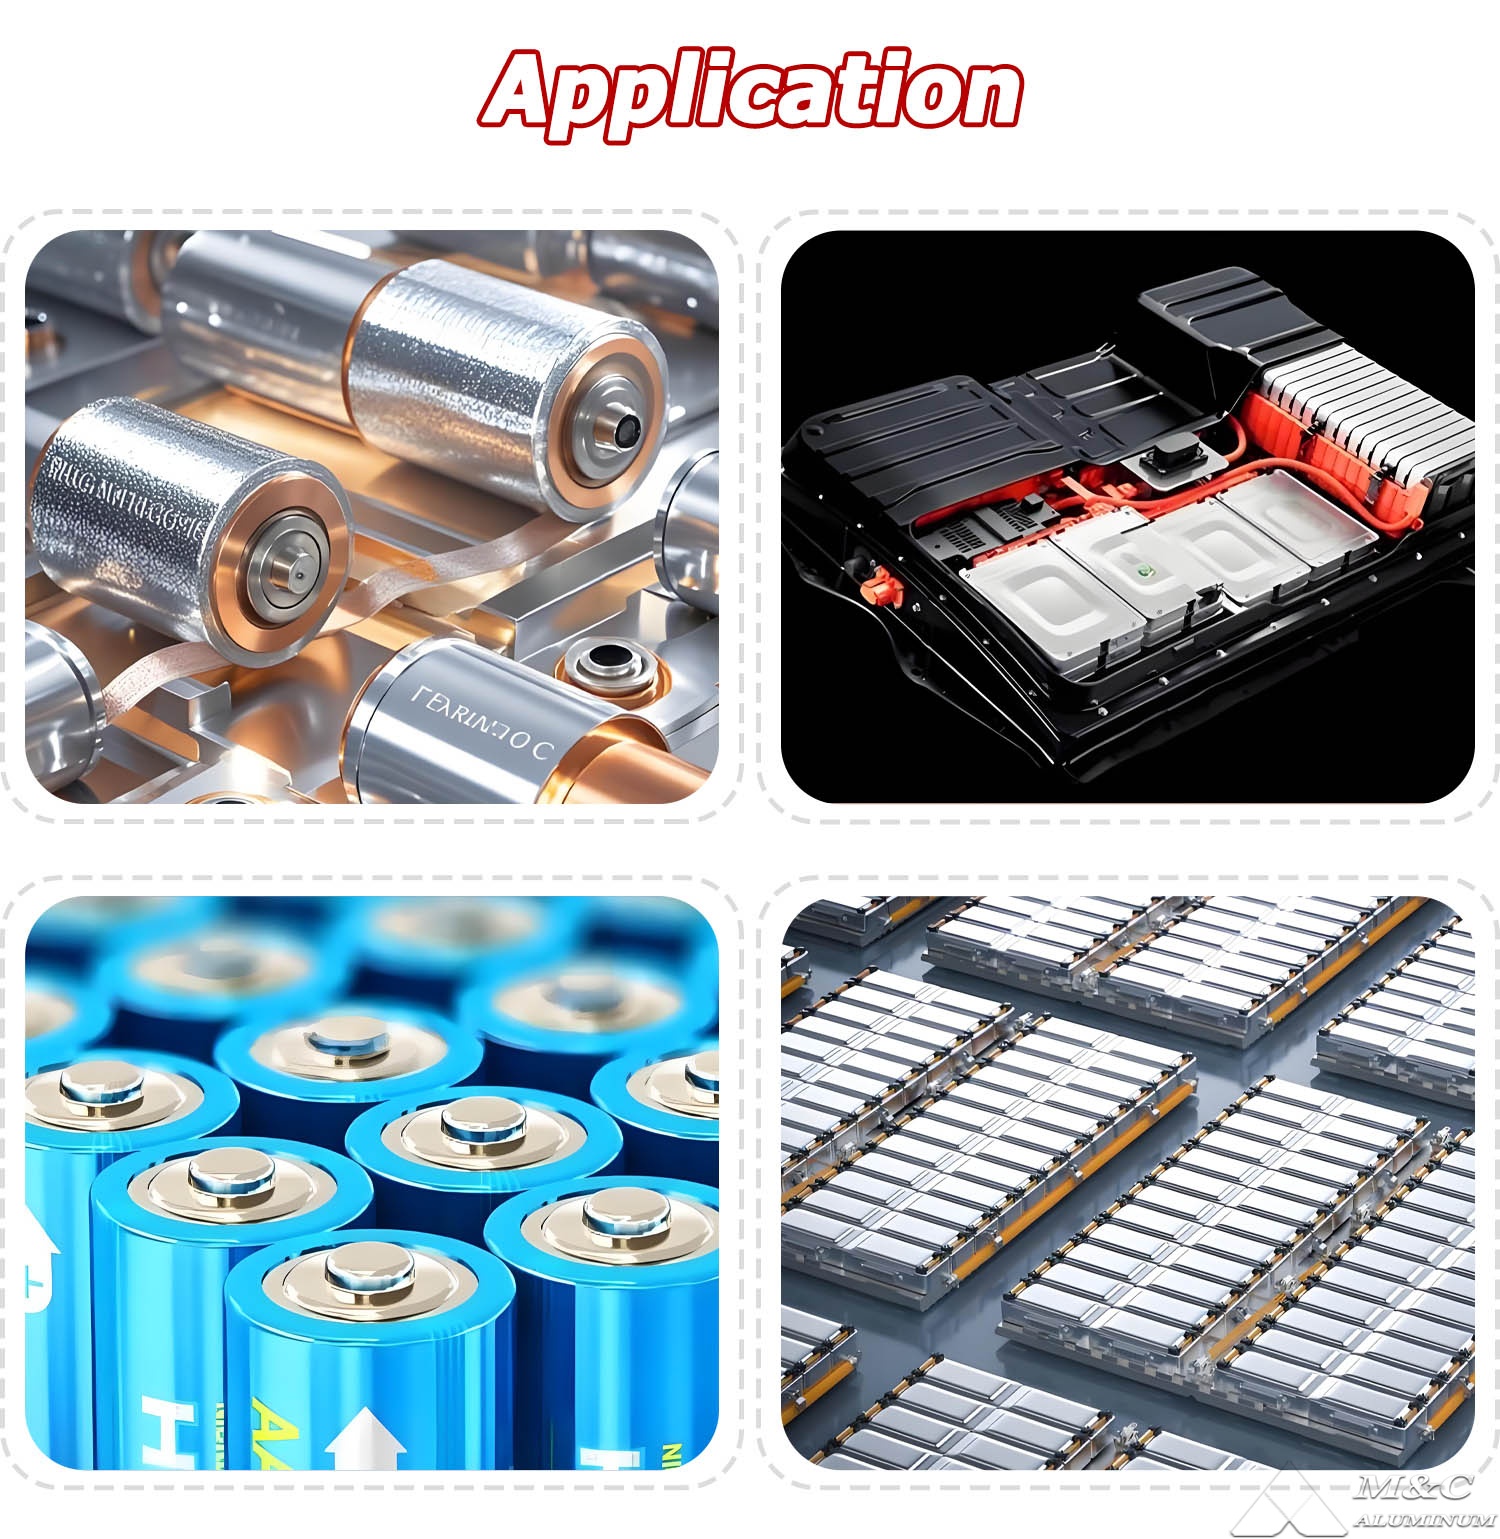
Os parâmetros técnicos reais são definidos de acordo com o tipo de bateria do cliente, incluindo aplicações cilíndricas, prismáticas, de bolsa, de armazenamento de energia ou de energia.
Etapa 1: Preparação do fundido de alumínio e controle de composição
O processo começa com lingotes de alumínio primário e material de devolução qualificado que atende aos nossos controles internos de reciclagem. Derretemos a carga em um forno e ajustamos a composição química ao padrão de liga exigido. Para folhas de alumínio de bateria, o controle de impurezas é particularmente importante porque o excesso de ferro, silício, cobre ou outros elementos pode afetar a condutividade, o comportamento de rolamento, a aparência da superfície e a consistência final da folha.
Durante a fusão, realizamos análises químicas para verificar a composição da liga. O alumínio fundido é então refinado por meio de desgaseificação e filtração. A desgaseificação reduz o hidrogênio dissolvido e as inclusões não metálicas, enquanto a filtração por espuma cerâmica ajuda a remover partículas de óxido e outros contaminantes. Essas etapas reduzem o risco de defeitos que podem aparecer posteriormente como furos, rachaduras ou imperfeições superficiais em folhas finas.
Após o tratamento por fusão, o alumínio é fundido em placas ou bobinas, dependendo da rota de fabricação. Tanto a fundição direta a frio seguida de laminação a quente quanto a fundição contínua seguida de laminação podem ser utilizadas, desde que o material atenda à qualidade metalúrgica exigida.
Etapa 2: Laminação a Quente para Produzir Material de Medição Intermediária
As placas de alumínio fundido são pré-aquecidas e processadas em um laminador a quente. A laminação a quente reduz substancialmente a espessura e desenvolve uma estrutura interna uniforme para posterior laminação a frio. O controle da temperatura é essencial nesta fase. Temperatura insuficiente pode aumentar a carga de rolamento e produzir deformação irregular, enquanto temperatura excessiva pode afetar a qualidade da superfície e a estrutura do grão.
Monitoramos a espessura, coroa, planicidade e condição da superfície durante todo o processo de laminação a quente. A bobina laminada a quente resultante é normalmente muito mais espessa do que a folha de alumínio da bateria final, mas fornece o material inicial estável necessário para a redução de precisão subsequente.
Para algumas especificações, o material intermediário também pode ser fornecido por nossos fornecedores controlados. Folha de alumínio 1100 sistema de produção quando a liga especificada e a faixa de propriedades mecânicas forem apropriadas para o programa de folha de bateria do cliente.
Etapa 3: Laminação a Frio para Redução de Espessura de Precisão
A laminação a frio é o processo principal para a produção de folhas finas de alumínio para baterias. A bobina laminada a quente é passada por laminadores reversíveis ou de suporte múltiplo em temperatura ambiente. Cada passagem reduz gradualmente a espessura enquanto melhora a precisão dimensional e o acabamento superficial.
A laminação de folhas em bateria requer condições de moagem altamente estáveis. Controlamos a força de laminação, a tensão da tira, a velocidade de laminação, a condição do lubrificante, a superfície do rolo de trabalho e o controle automático do medidor. Estas variáveis influenciam diretamente o desvio de espessura, a planicidade da tira, a qualidade da aresta e o risco de quebras.
À medida que a folha se torna mais fina, os requisitos de precisão tornam-se mais exigentes. Uma pequena variação de espessura pode influenciar o peso do revestimento e a consistência da capacidade do eletrodo. Por esse motivo, nossos sistemas de medição on-line monitoram continuamente o desempenho do medidor em toda a largura da tira. Qualquer desvio é corrigido através de ajustes automáticos do moinho e feedback do processo.
Etapa 4: Recozimento Intermediário e Recozimento Final
A laminação a frio endurece o alumínio. Para restaurar a ductilidade e obter a têmpera necessária, a bobina passa por recozimento em fornos controlados. O recozimento intermediário pode ser usado entre os estágios de laminação, enquanto o recozimento final estabelece as propriedades mecânicas da folha de alumínio da bateria acabada.
O ciclo de recozimento é cuidadosamente controlado pela temperatura, tempo de retenção, taxa de aquecimento, taxa de resfriamento, peso da bobina e atmosfera do forno. O recozimento adequado ajuda a obter uma estrutura de grão uniforme e um alongamento estável. Também auxilia na remoção de resíduos de óleo de rolamento, o que é importante para o revestimento dos eletrodos da bateria.
Para folhas de bateria de têmpera mole, geralmente é necessário um recozimento completo. Para têmperas mais duras, o cronograma de redução e o tratamento térmico final são ajustados para atender às metas de resistência à tração e alongamento. Nossa equipe de qualidade verifica a têmpera por meio de testes mecânicos e registros de processo antes do lançamento.
Etapa 5: Controle de superfície e gerenciamento de limpeza
A qualidade da superfície é uma das características mais importantes da folha de alumínio para bateria de íon de lítio. Durante a fabricação do cátodo, a folha é revestida com uma pasta contendo material ativo, carbono condutor e aglutinante. Se a superfície de alumínio contiver excesso de óleo de rolamento, partículas, umidade ou contaminação instável por óxido, a adesão do revestimento e o desempenho de umedecimento poderão ser afetados.
Nosso processo de produção inclui, portanto, gerenciamento rigoroso de lubrificação, limpeza de rolos, controle de recozimento e manuseio protegido de bobinas. A limpeza da superfície é avaliada através de métodos como testes de tensão de molhamento, testes de óleo residual, inspeção visual e procedimentos de avaliação de superfície específicos do cliente.
Dependendo da aplicação, a folha de alumínio para bateria pode ser fornecida com uma superfície acabada ou com uma condição de superfície otimizada para desempenho de revestimento. Confirmamos as características de superfície exigidas durante a comunicação técnica antes da produção.
Etapa 6: corte, corte de borda e enrolamento de bobina
Depois que a folha atinge sua espessura e têmpera finais, ela é cortada nas larguras exigidas pelo cliente. O corte preciso é necessário porque bordas irregulares podem criar poeira, rebarbas ou problemas de enrolamento durante o processamento do eletrodo. Nossas linhas de corte são ajustadas para manter bordas limpas, tolerância de largura estável e tensão controlada da bobina.
A folha é rebobinada em bobinas com diâmetros internos, diâmetros externos, pesos de bobina e direções de enrolamento especificados. O enrolamento uniforme evita telescopagem, bobinas soltas, danos nas bordas e deformação no transporte. Materiais intercalados ou embalagens protetoras podem ser usados quando exigido pelo processo de manuseio do cliente.
| Item de inspeção | Método de controle típico | Objetivo |
|---|---|---|
| Espessura | Medição de medidores on-line e verificação laboratorial | Garante a consistência do revestimento e da capacidade |
| Largura | Medição de corte de precisão | Atende aos requisitos de produção de eletrodos |
| Planicidade | Inspeção visual e monitoramento de forma | Evita dificuldades de revestimento e enrolamento |
| Limpeza de superfície | Teste de óleo residual e molhabilidade | Suporta adesão de pasta catódica |
| Propriedades mecânicas | Teste de tração e alongamento | Confirma a estabilidade do temperamento |
| Buracos e defeitos superficiais | Inspeção luminosa e exame visual | Reduz o risco de defeito do eletrodo |
| Qualidade de borda | Inspeção de rebarbas e condições de borda | Suporta corte e enrolamento seguros e limpos |
| Embalagem de bobina | Inspeção final da embalagem | Protege a folha durante a exportação e armazenamento |
Etapa 7: Inspeção de Qualidade Final e Embalagem de Exportação
Antes do envio, cada lote de folha de alumínio para bateria é inspecionado de acordo com as especificações técnicas acordadas. Nossa documentação de qualidade pode incluir composição da liga, resultados de espessura, tolerância de largura, propriedades mecânicas, condição de superfície, identificação de bobina e detalhes de embalagem.
Para entrega de exportação, as bobinas são protegidas contra umidade, poeira, impacto e deformação. As embalagens típicas incluem embalagem com barreira contra umidade, dessecante, protetores de borda, paletes de madeira e caixas reforçadas para exportação. As condições de armazenamento também são importantes: a folha da bateria deve ser mantida em um armazém limpo e seco, longe de produtos químicos corrosivos e de flutuações significativas de temperatura.
Conclusão
A produção de folha de alumínio para bateria é um processo de fabricação de precisão, e não uma simples operação de conversão de folha. Desde a preparação da liga e purificação do fundido até a laminação, recozimento, controle de superfície, corte e inspeção, cada etapa afeta o desempenho final da folha coletora de corrente de alumínio.
Como fabricante, adaptamos as especificações da folha de alumínio da bateria ao processo catódico do cliente, incluindo liga, espessura, têmpera, largura, limpeza da superfície e configuração da bobina. Essa abordagem controlada ajuda os produtores de baterias a obter desempenho consistente de folhas para baterias de íons de lítio, sistemas de armazenamento de energia e outras aplicações eletroquímicas avançadas.