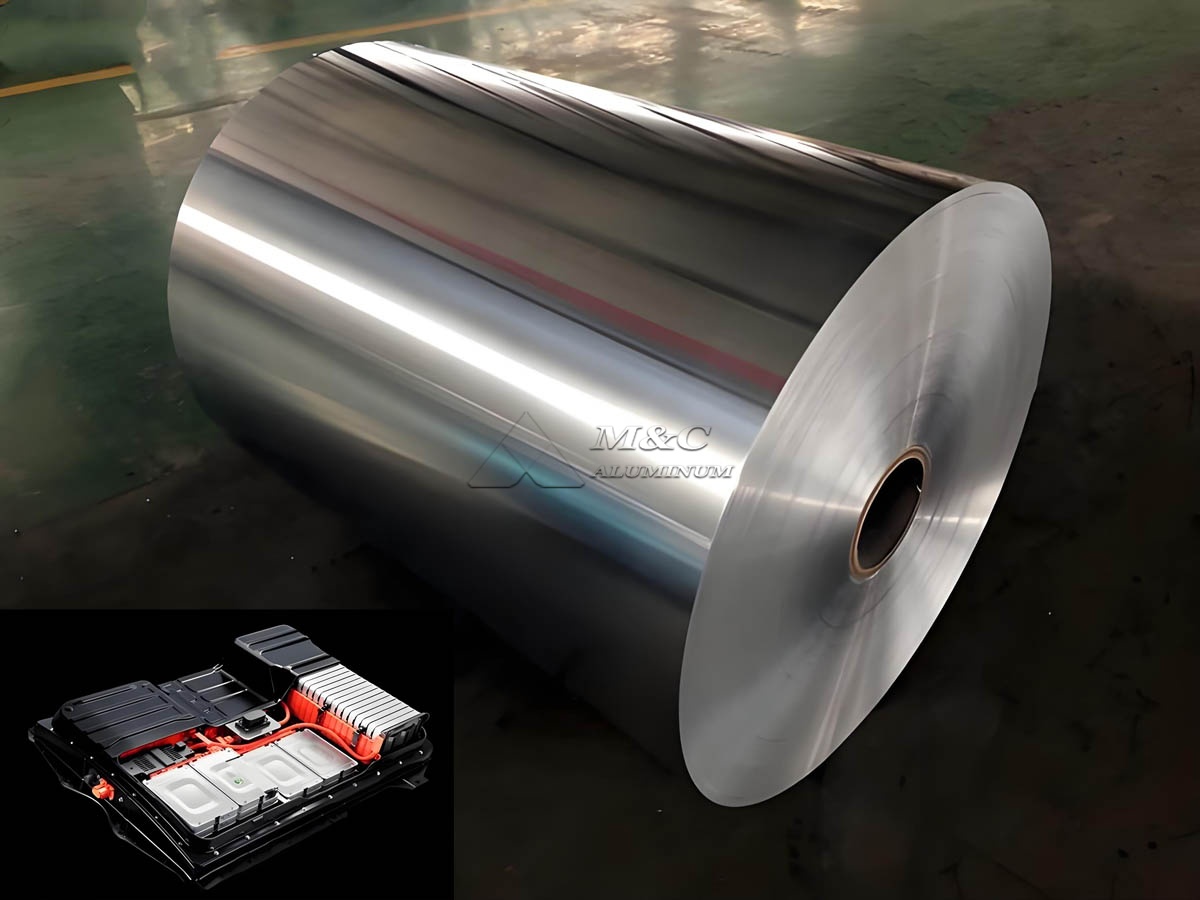
Как производитель аккумуляторной алюминиевой фольги, мы контролируем обработку поверхности как неотъемлемую часть производства фольги, а не как вторичную операцию отделки. Для катодных токосъемников литий-ионных аккумуляторов состояние поверхности напрямую влияет на адгезию покрытия, электрический контакт, характеристики смачивания электролитом, коррозионную стойкость и последовательность изготовления последующих электродов.
Алюминиевая фольга для батарей обычно производится из алюминиевых сплавов высокой чистоты, таких как 1235, 1100 и некоторых марок серии 1xxx. Перед нанесением суспензионного покрытия фольга должна обеспечивать стабильные механические свойства, низкое загрязнение поверхности, контролируемую шероховатость и равномерную поверхностную энергию. Хорошо продуманный процесс обработки поверхности аккумуляторной алюминиевой фольги помогает производителям электродов добиться более стабильного качества покрытия и снизить такие риски, как отслаивание, образование микропор, неравномерность покрытия и чрезмерное контактное сопротивление.
Почему необходима обработка поверхности алюминиевой фольги для аккумуляторов
Во время прокатки, отжига, резки и обработки алюминиевая фольга может удерживать масло для прокатки, мелкие частицы алюминия, остатки оксидов, влагу или переносимые по воздуху загрязнения. Даже когда эти остатки присутствуют в очень низких уровнях, они могут влиять на взаимодействие между алюминиевой подложкой и катодной суспензией.
На типичной линии по производству литий-ионных катодов фольга покрывается суспензией активного материала, содержащей оксиды металлического лития, проводящий углерод, связующее вещество и растворитель. Если поверхность фольги имеет недостаточную чистоту или низкую поверхностную энергию, суспензия может распределиться неравномерно. Это может привести к локализованным дефектам покрытия, снижению прочности на отслаивание и нестабильным электрическим характеристикам после каландрирования и сборки элемента.
Наш процесс обработки поверхности алюминиевой фольги для аккумуляторов предназначен для достижения следующих целей:
Удалите масло для прокатки и мелкие загрязнения с поверхности.
Поддерживайте однородные и контролируемые характеристики оксида.
Улучшите смачиваемость поверхности электродных суспензий на водной основе или на основе растворителей.
Создайте подходящую микрошероховатость для механического закрепления слоя покрытия.
Избегайте чрезмерного химического воздействия, которое может снизить прочность фольги или образовать ямки на поверхности.
Обеспечьте стабильную однородность поверхности от рулона к рулону и от партии к партии.
Выбор базовой фольги перед обработкой поверхности
Обработка поверхности начинается с базовой алюминиевой фольги. Перед применением любой химической или физической обработки необходимо проверить сплав, состояние, допуск по толщине, качество поверхности и уровень остаточного масла.
Для применений катодного коллектора тока, 1235 Алюминиевая фольга широко используется из-за высокого содержания алюминия, хорошей электропроводности и стабильных характеристик прокатки. В зависимости от требований заказчика мы также производим аккумуляторную фольгу из сплава 1100 и других подходящих марок с контролируемым содержанием примесей.
Фольга обычно поставляется в мягком состоянии для нанесения покрытий на электроды и операций каландрирования. Наш производственный процесс включает плавку, литье, горячую прокатку, где это применимо, холодную прокатку, промежуточный отжиг, окончательную прокатку, очистку, резку и проверку. Обработка поверхности является неотъемлемой частью этих этапов производства, чтобы предотвратить повторное загрязнение перед упаковкой.
Типичные технические параметры аккумуляторной алюминиевой фольги
| Параметр | Типичный диапазон или требование | Значение процесса |
|---|---|---|
| Сплав | 1235, 1100 или указанный сплав 1xxx | Поддерживает проводимость и устойчивость к коррозии |
| Толщина | 10-20 микрон, по индивидуальному заказу | Должны соответствовать конструкции электродов и оборудованию для нанесения покрытий. |
| Характер | O или мягкий характер по желанию заказчика | Поддержка нанесения покрытий, намотки и каландрирования. |
| Чистота поверхности | Низкое остаточное масло для прокатки | Улучшает смачивание суспензии и адгезию покрытия. |
| Шероховатость поверхности, Ra | Обычно 0,20–0,80 микрон. | Поддерживает фиксацию без чрезмерной шероховатости. |
| Предел прочности | В соответствии со спецификацией сплава и толщины | Обеспечивает стабильное обращение во время нанесения покрытий и резки. |
| Удлинение | Контролируется для последующей обработки | Снижает риск поломки фольги. |
| Пинхолы | Контролируется в зависимости от толщины и применения | Предотвращает локализованные дефекты электродов. |
| Поверхностное натяжение | Проверено после лечения, где это необходимо | Указывает на смачиваемость и активацию поверхности. |
Фактическая спецификация подтверждается в зависимости от химического состава катода, метода нанесения покрытия, скорости линии, системы суспензии и технологического окна электрода заказчика.
Основные этапы процесса обработки поверхности батареи алюминиевой фольгой
1. Входной поверхностный контроль
Перед обработкой мы проверяем фольгу на наличие следов прокатки, царапин, морщин, трещин по краям, масляных пятен, точечных отверстий и неравномерного блеска. Мы также проверяем толщину, ширину, геометрию рулона и чистоту поверхности. Стабильная входная поверхность имеет важное значение, поскольку химическая очистка не может полностью исправить дефекты, вызванные плохой прокаткой или обращением.
Осмотр поверхности может включать визуальный осмотр при контролируемом освещении, тестирование остаточного масла, измерение шероховатости, оценку угла контакта и отбор проб для микроскопического анализа. Наша производственная группа использует эти результаты для выбора подходящей интенсивности очистки и параметров процесса.
2. Щелочное или нейтральное обезжиривание.
Обезжиривание — это основной этап очистки в процессе нанесения покрытия из алюминиевой фольги. Целью является удаление остатков прокатного масла, отпечатков пальцев, пыли и органических загрязнений, не повреждая поверхность фольги.
В зависимости от сплава фольги и требований заказчика мы используем тщательно контролируемые щелочные, нейтральные или слабощелочные водные системы очистки. Состав очищающей ванны, концентрация, температура, время выдержки и давление распыления регулируются для достижения эффективного удаления органических остатков при минимизации травления.
Чрезмерная щелочность или длительное воздействие могут привести к неравномерному травлению, потемнению поверхности или снижению целостности фольги. Недостаточное обезжиривание может привести к образованию остатков масла, которые уменьшают растекание суспензии и прочность сцепления. Поэтому химический состав ванн и уровни загрязнения постоянно контролируются во время производства.
3. Промывка водой и контроль проводимости.
После обезжиривания фольга проходит несколько этапов ополаскивания. Промывка удаляет остатки чистящего средства и растворенные загрязнения с поверхности фольги. Недостаточное промывание может привести к образованию остатков натрия, калия, хлоридов и других ионов, которые могут отрицательно повлиять на работу электродов батареи.
Мы контролируем проводимость промывочной воды, pH, температуру и частоту замены. Окончательное ополаскивание обычно проводят очищенной водой с низким содержанием ионов. Этот этап особенно важен для алюминиевой фольги аккумуляторного качества, поскольку ее следы могут повлиять на стабильность поверхности раздела электродов.
4. Контролируемое травление поверхности или микрошероховатость.
Для применений, требующих повышенной адгезии покрытия, фольга может подвергаться контролируемому микрошероховатости. Этот процесс изменяет топографию поверхности на микроскопическом уровне, увеличивая эффективную площадь контакта между алюминиевой фольгой и покрытием электрода.
Цель состоит в том, чтобы не создать заметно шероховатую или поврежденную поверхность. Вместо этого обработка создает однородную микротекстуру, которая улучшает механическое сцепление со слоем связующего и активного материала. Шероховатость поверхности должна оставаться в пределах контролируемого диапазона, поскольку чрезмерная шероховатость может увеличить вариации покрытия или создать точки локализованного напряжения во время каландрирования.
Наши инженеры определяют подходящую целевую шероховатость в зависимости от состава раствора и нагрузки на электрод. Системы на водной основе, не содержащие ПВДФ, и традиционные системы на основе растворителей могут требовать различных условий поверхностной энергии и шероховатости.
5. Активация поверхности или конверсионное покрытие.
В некоторых случаях применения алюминиевой фольги для аккумуляторов требуется дополнительная активация поверхности или тонкий конверсионный слой. Эти обработки могут улучшить адгезию покрытия, коррозионную стойкость и стабильность во время обработки электродов.
Возможные методы включают конверсионную обработку без использования хрома, неорганическую активацию поверхности или специализированные функциональные покрытия, разработанные для катодных токосъемников. Выбранная обработка должна быть совместима с материалами батареи и не должна содержать нежелательных ионных примесей.
Вес покрытия конверсионного слоя строго контролируется. Слишком тонкий слой может не обеспечить достаточного функционального улучшения, а чрезмерный слой может увеличить электрическое сопротивление или повлиять на проводимость электрода. Мы оцениваем однородность конверсионного покрытия посредством мониторинга процесса, анализа поверхности, испытаний на адгезию и проверок электрических характеристик.
6. Сушка и удаление влаги.
После водной обработки необходима контролируемая сушка для удаления влаги и предотвращения образования пятен от воды. Температура сушки и время выдержки должны быть оптимизированы, чтобы обеспечить сухую, однородную поверхность без изменения состояния фольги или появления дефектов окисления.
Для аккумуляторов контроль влажности особенно важен, поскольку остаточная вода может повлиять на приготовление суспензии, стабильность покрытия и последующее производство элементов. В нашей секции сушки используется контролируемый горячий воздух и управление натяжением, чтобы поддерживать плоскостность и избегать складок, краевых волн или термических искажений.
7. Окончательная проверка, резка и упаковка.
После обработки и сушки аккумуляторная алюминиевая фольга снова проверяется на однородность поверхности, чистоту, шероховатость, точность размеров и качество намотки. Готовый рулон разрезается в соответствии с требованиями заказчика по ширине при контролируемом натяжении.
Мы используем защитные упаковочные материалы для предотвращения попадания пыли, влаги и механических повреждений при хранении и экспортной транспортировке. Этикетки на рулонах включают сплав, состояние, толщину, ширину, вес нетто, производственную партию и информацию о отслеживании. Это позволяет клиентам связывать поступающие рулоны фольги со своими собственными записями о покрытии электродов.
Параметры управления процессом
В следующей таблице приведены основные контрольные точки на нашей линии обработки поверхности аккумуляторной алюминиевой фольги.
| Этап процесса | Ключевой элемент управления | Типичная цель управления |
|---|---|---|
| Обезжиривание | Концентрация ванны, температура, давление распыления | Удаляет масло для прокатки и органические остатки. |
| Полоскание | Проводимость воды, pH, скорость потока | Предотвращает перенос чистящих и ионных остатков |
| Офорт | Химическая активность, время воздействия, потеря поверхности | Обеспечивает постоянную микрошероховатость |
| Активация поверхности | Концентрация покрытия и количество поглощаемого материала | Улучшает адгезию и функциональность поверхности. |
| Сушка | Температура, объем воздуха, время пребывания | Удаляет влагу, не повреждая поверхность. |
| резка | Натяжение, состояние кромок, контроль заусенцев | Сохраняет качество катушки при нанесении покрытия на электроды |
| Окончательная проверка | Шероховатость, чистота, визуальные дефекты | Подтверждает соответствие перед отправкой |
Проверка качества обработанной аккумуляторной фольги
Наша программа контроля качества сочетает онлайн-мониторинг с лабораторными испытаниями. Точный план испытаний корректируется в соответствии с техническим соглашением каждого клиента, но общие методы проверки включают испытание на поверхностное натяжение, испытание на угол контакта, анализ остаточного масла, измерение шероховатости, оценку прочности на отслаивание, проверку точечных отверстий и оценку испытания покрытия.
Для клиентов, производящих катоды с высокой нагрузкой, мы можем оказать поддержку в оценке однородности и адгезии покрытия в типичных условиях обработки. Такой подход помогает подтвердить, что обработанная электродная алюминиевая фольга соответствует характеристикам суспензии, головке нанесения покрытия, профилю сушки и давлению каландирования, заданному заказчиком.
Мы также поддерживаем отслеживание от сырья до отгрузки готовой рулонной продукции. Производственные данные, записи проверок и идентификация рулонов сохраняются для обеспечения последовательного управления поставками.
Выбор подходящей обработки поверхности
Не существует единой обработки поверхности, подходящей для каждого применения алюминиевой фольги в батареях. Оптимальный процесс зависит от материала катода, системы связующего, системы растворителей, толщины покрытия, плотности электродов и необходимого уровня адгезии.
Для стандартных катодных токоприемников может быть достаточно чистой и равномерно обезжиренной поверхности. Для требовательных высокоскоростных линий нанесения покрытия, электродов с высокой нагрузкой или специализированных систем на водной суспензии контролируемое придание шероховатости и функциональная активация поверхности могут обеспечить дополнительную стабильность процесса.
Как производитель фольги, мы рекомендуем подтверждать целевые параметры путем испытаний покрытия, а не выбирать обработку исключительно по внешнему виду. Химический состав поверхности, чистота и микроструктура должны оцениваться вместе с фактическим электродным процессом.
Заключение
Процесс обработки поверхности аккумуляторной алюминиевой фольги необходим для производства надежных катодных токосъемников. Эффективное обезжиривание, промывка, придание микрошероховатости, активация поверхности, сушка и окончательная проверка создают чистую и равномерную основу для покрытия электродов.
Наш производственный процесс предназначен для производства аккумуляторной алюминиевой фольги с контролируемой чистотой поверхности, смачиваемостью, шероховатостью и качеством рулона. Подбирая параметры обработки поверхности в соответствии с рецептурой электродов и условиями покрытия клиента, мы помогаем поддерживать стабильное производство электродов литий-ионных аккумуляторов и уменьшать дефекты, связанные с покрытием, на последующих этапах производства.