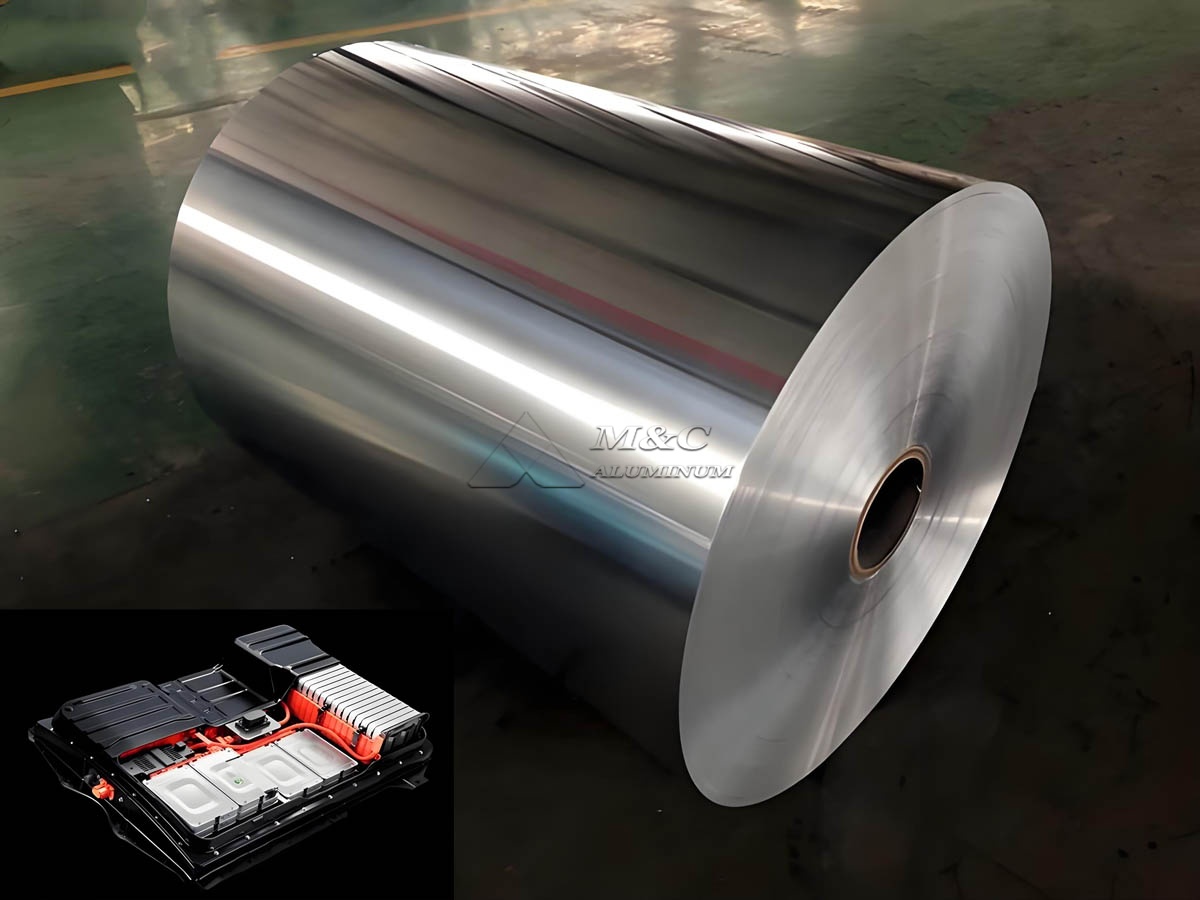
Als Hersteller von Batteriealuminiumfolien steuern wir die Oberflächenbehandlung als integralen Bestandteil der Folienproduktion und nicht als sekundären Veredelungsvorgang. Bei Kathodenstromkollektoren von Lithium-Ionen-Batterien wirkt sich der Oberflächenzustand direkt auf die Beschichtungshaftung, den elektrischen Kontakt, das Benetzungsverhalten des Elektrolyten, die Korrosionsbeständigkeit und die Konsistenz der nachfolgenden Elektrodenherstellung aus.
Batterie-Aluminiumfolie wird üblicherweise aus hochreinen Aluminiumlegierungen wie 1235, 1100 und ausgewählten Sorten der 1xxx-Serie hergestellt. Die Folie muss vor der Aufschlämmungsbeschichtung stabile mechanische Eigenschaften, eine geringe Oberflächenverunreinigung, eine kontrollierte Rauheit und eine gleichmäßige Oberflächenenergie aufweisen. Ein gut konzipierter Prozess zur Oberflächenbehandlung von Batterie-Aluminiumfolien hilft Elektrodenherstellern, eine stabilere Beschichtungsqualität zu erreichen und Risiken wie Abblättern, Nadellöcher, ungleichmäßiges Beschichtungsgewicht und übermäßigen Kontaktwiderstand zu reduzieren.
Warum eine Oberflächenbehandlung für Batteriealuminiumfolie erforderlich ist
Während des Walzens, Glühens, Schlitzens und der Handhabung kann Aluminiumfolie Walzöl, feine Aluminiumpartikel, Oxidrückstände, Feuchtigkeit oder Luftverunreinigungen zurückhalten. Selbst wenn diese Rückstände in sehr geringen Mengen vorhanden sind, können sie die Wechselwirkung zwischen dem Aluminiumsubstrat und der Kathodenaufschlämmung beeinträchtigen.
In einer typischen Fertigungslinie für Lithium-Ionen-Kathoden wird die Folie mit einer aktiven Materialaufschlämmung beschichtet, die Lithiummetalloxide, leitfähigen Kohlenstoff, Bindemittel und Lösungsmittel enthält. Wenn die Folienoberfläche nicht ausreichend sauber ist oder eine geringe Oberflächenenergie aufweist, verteilt sich die Aufschlämmung möglicherweise nicht gleichmäßig. Dies kann zu lokalen Beschichtungsfehlern, verringerter Schälfestigkeit und instabiler elektrischer Leistung nach dem Kalandrieren und der Zellmontage führen.
Unser Oberflächenbehandlungsverfahren für Batteriealuminiumfolie ist darauf ausgelegt, die folgenden Ziele zu erreichen:
Walzöl und feine Oberflächenverschmutzungen entfernen.
Behalten Sie einheitliche und kontrollierte Oxideigenschaften bei.
Verbessern Sie die Oberflächenbenetzbarkeit für wasser- oder lösungsmittelbasierte Elektrodenschlämmen.
Schaffen Sie eine geeignete Mikrorauheit zur mechanischen Verankerung der Lackschicht.
Vermeiden Sie übermäßige chemische Angriffe, die die Festigkeit der Folie verringern oder Löcher auf der Oberfläche erzeugen könnten.
Sorgen Sie für eine stabile Oberflächenkonsistenz von Spule zu Spule und von Charge zu Charge.
Auswahl der Grundfolie vor der Oberflächenbehandlung
Die Leistung der Oberflächenbehandlung beginnt mit der Basisaluminiumfolie. Vor der Anwendung einer chemischen oder physikalischen Behandlung müssen Legierung, Härte, Dickentoleranz, Oberflächenqualität und Restölstand kontrolliert werden.
Für Kathodenstromkollektoranwendungen: 1235 Aluminiumfolie wird aufgrund seines hohen Aluminiumgehalts, seiner guten elektrischen Leitfähigkeit und seiner stabilen Rollleistung häufig ausgewählt. Je nach Kundenwunsch fertigen wir auch Batteriefolien aus der Legierung 1100 und anderen geeigneten Qualitäten mit kontrolliertem Gehalt an Verunreinigungen.
Für Elektrodenbeschichtungs- und Kalandriervorgänge wird die Folie im Allgemeinen in weichem Zustand geliefert. Unser Herstellungsprozess umfasst Schmelzen, Gießen, ggf. Warmwalzen, Kaltwalzen, Zwischenglühen, Fertigwalzen, Reinigen, Schlitzen und Prüfen. Die Oberflächenbehandlung ist in diese Produktionsschritte integriert, um eine erneute Kontamination vor dem Verpacken zu verhindern.
Typische technische Parameter für Batteriealuminiumfolie
| Parameter | Typischer Bereich oder Anforderung | Prozessbedeutung |
|---|---|---|
| Legierung | 1235, 1100 oder spezifizierte 1xxx-Legierung | Unterstützt Leitfähigkeit und Korrosionsbeständigkeit |
| Dicke | 10–20 Mikrometer, kundenspezifisch | Muss zum Elektrodendesign und zur Beschichtungsausrüstung passen |
| Temperament | O oder kundenspezifischer weicher Härtegrad | Unterstützt das Beschichten, Aufwickeln und Kalandrieren |
| Oberflächenreinheit | Geringer Restwalzölgehalt | Verbessert die Benetzung der Schlämme und die Haftung der Beschichtung |
| Oberflächenrauheit, Ra | Typischerweise 0,20–0,80 Mikrometer | Unterstützt die Verankerung ohne übermäßige Rauheit |
| Zugfestigkeit | Je nach Legierungs- und Dickenspezifikation | Gewährleistet eine stabile Handhabung beim Beschichten und Schlitzen |
| Dehnung | Kontrolliert für die Weiterverarbeitung | Reduziert das Risiko eines Folienbruchs |
| Nadellöcher | Je nach Dicke und Anwendung kontrolliert | Verhindert lokale Elektrodendefekte |
| Oberflächenspannung | Bei Bedarf nach der Behandlung überprüft | Zeigt Benetzbarkeit und Oberflächenaktivierung an |
Die tatsächliche Spezifikation wird anhand der Kathodenchemie, der Beschichtungsmethode, der Liniengeschwindigkeit, des Aufschlämmungssystems und des Elektrodenprozessfensters des Kunden bestätigt.
Hauptschritte im Oberflächenbehandlungsprozess der Batterie-Aluminiumfolie
1. Eingehende Oberflächeninspektion
Vor der Behandlung prüfen wir die Folie auf Rollspuren, Kratzer, Falten, Kantenrisse, Ölflecken, Nadellöcher und ungleichmäßigen Glanz. Wir überprüfen auch Dicke, Breite, Spulengeometrie und Oberflächenreinheit. Eine stabile Eingangsoberfläche ist unerlässlich, da die chemische Reinigung Mängel, die durch schlechtes Rollen oder Handling verursacht wurden, nicht vollständig beheben kann.
Die Oberflächeninspektion kann eine visuelle Untersuchung unter kontrollierter Beleuchtung, eine Restölprüfung, Rauheitsmessung, Kontaktwinkelbewertung und Probenahme für die mikroskopische Analyse umfassen. Unser Produktionsteam nutzt diese Ergebnisse, um die geeignete Reinigungsintensität und Prozessparameter auszuwählen.
2. Alkalische oder neutrale Entfettung
Das Entfetten ist der primäre Reinigungsschritt im Prozess der Aluminiumfolienbeschichtung. Der Zweck besteht darin, Walzölrückstände, Fingerabdrücke, Staub und organische Verunreinigungen zu entfernen, ohne die Folienoberfläche zu beschädigen.
Je nach Folienlegierung und Kundenanforderung verwenden wir sorgfältig kontrollierte alkalische, neutrale oder niedrigalkalische wässrige Reinigungssysteme. Zusammensetzung, Konzentration, Temperatur, Verweildauer und Sprühdruck des Reinigungsbads werden so angepasst, dass eine wirksame Entfernung organischer Rückstände bei gleichzeitiger Minimierung des Ätzens erreicht wird.
Übermäßige Alkalität oder längere Einwirkung können zu ungleichmäßigem Ätzen, einer Verdunkelung der Oberfläche oder einer verminderten Folienintegrität führen. Bei unzureichender Entfettung können Ölrückstände zurückbleiben, die die Ausbreitung der Gülle und die Haftfestigkeit beeinträchtigen. Daher werden die Badchemie und der Verschmutzungsgrad während der Produktion kontinuierlich überwacht.
3. Wasserspülung und Leitfähigkeitskontrolle
Nach der Entfettung durchläuft die Folie mehrere Spülstufen. Durch das Spülen werden Reinigerrückstände und gelöste Verunreinigungen von der Folienoberfläche entfernt. Durch unzureichendes Spülen können Natrium-, Kalium-, Chlorid- oder andere ionische Rückstände zurückbleiben, die sich negativ auf die Leistung der Batterieelektroden auswirken können.
Wir kontrollieren die Leitfähigkeit, den pH-Wert, die Temperatur und die Austauschhäufigkeit des Spülwassers. Die Schlussspülung erfolgt im Allgemeinen mit aufbereitetem Wasser mit geringer ionischer Verunreinigung. Dieser Schritt ist besonders wichtig für Aluminiumfolie in Batteriequalität, da Spurenrückstände die Stabilität der Elektrodenschnittstelle beeinträchtigen können.
4. Kontrolliertes Oberflächenätzen oder Mikroaufrauen
Für Anwendungen, die eine verbesserte Haftung der Beschichtung erfordern, kann die Folie einer kontrollierten Mikroaufrauung unterzogen werden. Dieser Prozess verändert die Oberflächentopographie auf mikroskopischer Ebene und vergrößert so die effektive Kontaktfläche zwischen der Aluminiumfolie und der Elektrodenbeschichtung.
Das Ziel besteht nicht darin, eine sichtbar raue oder beschädigte Oberfläche zu erzeugen. Stattdessen entsteht durch die Behandlung eine gleichmäßige Mikrotextur, die die mechanische Verzahnung mit der Bindemittel- und Aktivmaterialschicht verbessert. Die Oberflächenrauheit muss innerhalb eines kontrollierten Bereichs bleiben, da eine übermäßige Rauheit die Beschichtungsvariation erhöhen oder beim Kalandrieren örtliche Spannungspunkte erzeugen kann.
Unsere Ingenieure bestimmen das geeignete Rauheitsziel entsprechend der Schlammformulierung und der Elektrodenbelastung. Wasserbasierte PVDF-freie Systeme und herkömmliche lösungsmittelbasierte Systeme erfordern möglicherweise unterschiedliche Oberflächenenergie- und Rauheitsbedingungen.
5. Oberflächenaktivierungs- oder Konversionsbeschichtung
Einige Batteriealuminiumfolienanwendungen erfordern eine zusätzliche Oberflächenaktivierung oder eine dünne Konversionsschicht. Diese Behandlungen können die Haftung der Beschichtung, die Korrosionsbeständigkeit und die Stabilität während der Elektrodenverarbeitung verbessern.
Zu den möglichen Methoden gehören Nicht-Chrom-Umwandlungsbehandlungen, anorganische Oberflächenaktivierung oder spezielle Funktionsbeschichtungen, die für Kathodenstromkollektoranwendungen entwickelt wurden. Die gewählte Behandlung muss mit Batteriematerialien kompatibel sein und darf keine unerwünschten ionischen Verunreinigungen einbringen.
Das Beschichtungsgewicht einer Konversionsschicht wird streng kontrolliert. Eine zu dünne Schicht führt möglicherweise nicht zu einer ausreichenden Funktionsverbesserung, während eine zu große Schicht den elektrischen Widerstand erhöhen oder die Elektrodenleitfähigkeit beeinträchtigen kann. Wir bewerten die Gleichmäßigkeit der Konversionsbeschichtung durch Prozessüberwachung, Oberflächenanalyse, Haftungstests und elektrische Leistungsprüfungen.
6. Trocknung und Feuchtigkeitsentfernung
Nach der wässrigen Behandlung ist eine kontrollierte Trocknung erforderlich, um Feuchtigkeit zu entfernen und Wasserflecken zu verhindern. Trocknungstemperatur und Verweilzeit müssen optimiert werden, um eine trockene, gleichmäßige Oberfläche zu gewährleisten, ohne die Folientemperatur zu verändern oder Oxidationsfehler zu verursachen.
Bei Batterieanwendungen ist die Feuchtigkeitskontrolle besonders wichtig, da Restwasser die Schlammvorbereitung, die Beschichtungsstabilität und die anschließende Zellherstellung beeinträchtigen kann. Unser Trocknungsbereich nutzt kontrollierte Heißluft und Spannungsmanagement, um die Ebenheit aufrechtzuerhalten und Falten, Kantenwellen oder thermische Verformungen zu vermeiden.
7. Endkontrolle, Schneiden und Verpacken
Nach der Behandlung und Trocknung wird die Batteriealuminiumfolie erneut auf Oberflächengleichmäßigkeit, Sauberkeit, Rauheit, Maßhaltigkeit und Wickelqualität geprüft. Das fertige Coil wird entsprechend den Breitenanforderungen des Kunden unter kontrollierter Spannung geschlitzt.
Wir verwenden schützende Verpackungsmaterialien, um Staub, Feuchtigkeit und mechanische Beschädigungen während der Lagerung und des Exporttransports zu verhindern. Spulenetiketten enthalten Informationen zu Legierung, Härte, Dicke, Breite, Nettogewicht, Produktionscharge und Rückverfolgbarkeit. Dies ermöglicht es Kunden, eingehende Folienspulen mit ihren eigenen Elektrodenbeschichtungsaufzeichnungen zu verknüpfen.
Prozesskontrollparameter
Die folgende Tabelle fasst die wichtigsten Kontrollpunkte in unserer Linie zur Oberflächenbehandlung von Batterie-Aluminiumfolien zusammen.
| Prozessphase | Schlüsselkontrollelement | Typischer Kontrollzweck |
|---|---|---|
| Entfetten | Badkonzentration, Temperatur, Sprühdruck | Entfernt Walzöl und organische Rückstände |
| Spülen | Wasserleitfähigkeit, pH-Wert, Durchflussrate | Verhindert die Verschleppung von Reiniger- und Ionenrückständen |
| Radierung | Chemische Aktivität, Einwirkzeit, Oberflächenverlust | Erzeugt eine gleichmäßige Mikrorauheit |
| Oberflächenaktivierung | Beschichtungskonzentration und Aufnahmemenge | Verbessert die Haftung und Oberflächenfunktionalität |
| Trocknen | Temperatur, Luftmenge, Verweilzeit | Entfernt Feuchtigkeit ohne Oberflächenschäden |
| Schlitzen | Spannung, Kantenzustand, Gratkontrolle | Erhält die Spulenqualität für die Elektrodenbeschichtung |
| Endkontrolle | Rauheit, Sauberkeit, optische Mängel | Bestätigt die Konformität vor dem Versand |
Qualitätsüberprüfung für behandelte Batteriefolie
Unser Qualitätskontrollprogramm kombiniert Online-Überwachung mit Labortests. Der genaue Testplan wird entsprechend der technischen Vereinbarung jedes Kunden angepasst. Zu den gängigen Überprüfungsmethoden gehören jedoch Oberflächenspannungstests, Kontaktwinkeltests, Restölanalysen, Rauheitsmessungen, Schälfestigkeitsbewertungen, Nadellochprüfungen und die Bewertung von Beschichtungsversuchen.
Für Kunden, die Hochlastkathoden herstellen, können wir die Bewertung der Gleichmäßigkeit und Haftung der Beschichtung unter repräsentativen Verarbeitungsbedingungen unterstützen. Dieser Ansatz trägt dazu bei, zu bestätigen, dass die behandelte Elektrodenaluminiumfolie konsistent mit der Aufschlämmung, dem Beschichtungskopf, dem Trocknungsprofil und dem Kalandrierdruck des Kunden funktioniert.
Wir gewährleisten außerdem die Rückverfolgbarkeit vom Rohmaterial bis zum Versand des fertigen Coils. Produktionsdaten, Inspektionsaufzeichnungen und Coil-Identifikation werden aufbewahrt, um ein konsistentes Liefermanagement zu unterstützen.
Auswahl der geeigneten Oberflächenbehandlung
Es gibt keine einheitliche Oberflächenbehandlung, die für jede Batterie-Aluminiumfolienanwendung geeignet ist. Der optimale Prozess hängt vom Kathodenmaterial, dem Bindemittelsystem, dem Lösungsmittelsystem, der Schichtdicke, der Elektrodendichte und dem erforderlichen Haftungsgrad ab.
Bei Standard-Kathodenstromkollektoren kann eine saubere und gleichmäßig entfettete Oberfläche ausreichend sein. Bei anspruchsvollen Hochgeschwindigkeitsbeschichtungslinien, hochbelasteten Elektroden oder speziellen wässrigen Aufschlämmungssystemen können kontrollierte Aufrauung und funktionelle Oberflächenaktivierung für zusätzliche Prozessstabilität sorgen.
Als Folienhersteller empfehlen wir, die Zielparameter durch Beschichtungsversuche zu bestätigen, anstatt die Behandlung nur nach dem Aussehen auszuwählen. Oberflächenchemie, Sauberkeit und Mikrostruktur sollten zusammen mit dem eigentlichen Elektrodenprozess bewertet werden.
Fazit
Der Oberflächenbehandlungsprozess für Batteriealuminiumfolie ist für die Herstellung zuverlässiger Kathodenstromkollektoren von entscheidender Bedeutung. Durch effektives Entfetten, Spülen, Mikroaufrauen, Oberflächenaktivierung, Trocknung und Endkontrolle entsteht ein sauberer und gleichmäßiger Untergrund für die Elektrodenbeschichtung.
Unser Herstellungsprozess ist darauf ausgelegt, Batteriealuminiumfolie mit kontrollierter Oberflächenreinheit, Benetzbarkeit, Rauheit und Spulenqualität zu liefern. Durch die Anpassung der Oberflächenbehandlungsparameter an die Elektrodenformulierung und Beschichtungsbedingungen des Kunden tragen wir dazu bei, eine stabile Produktion von Lithium-Ionen-Batterieelektroden zu unterstützen und nachgelagerte beschichtungsbedingte Defekte zu reduzieren.