Como fabricante de papel de aluminio para baterías, controlamos el tratamiento de superficies como parte integral de la producción de papel de aluminio y no como una operación de acabado secundaria. Para los colectores de corriente catódicos de baterías de iones de litio, la condición de la superficie afecta directamente la adhesión del recubrimiento, el contacto eléctrico, el comportamiento de humectación del electrolito, la resistencia a la corrosión y la consistencia de la fabricación de electrodos posteriores.
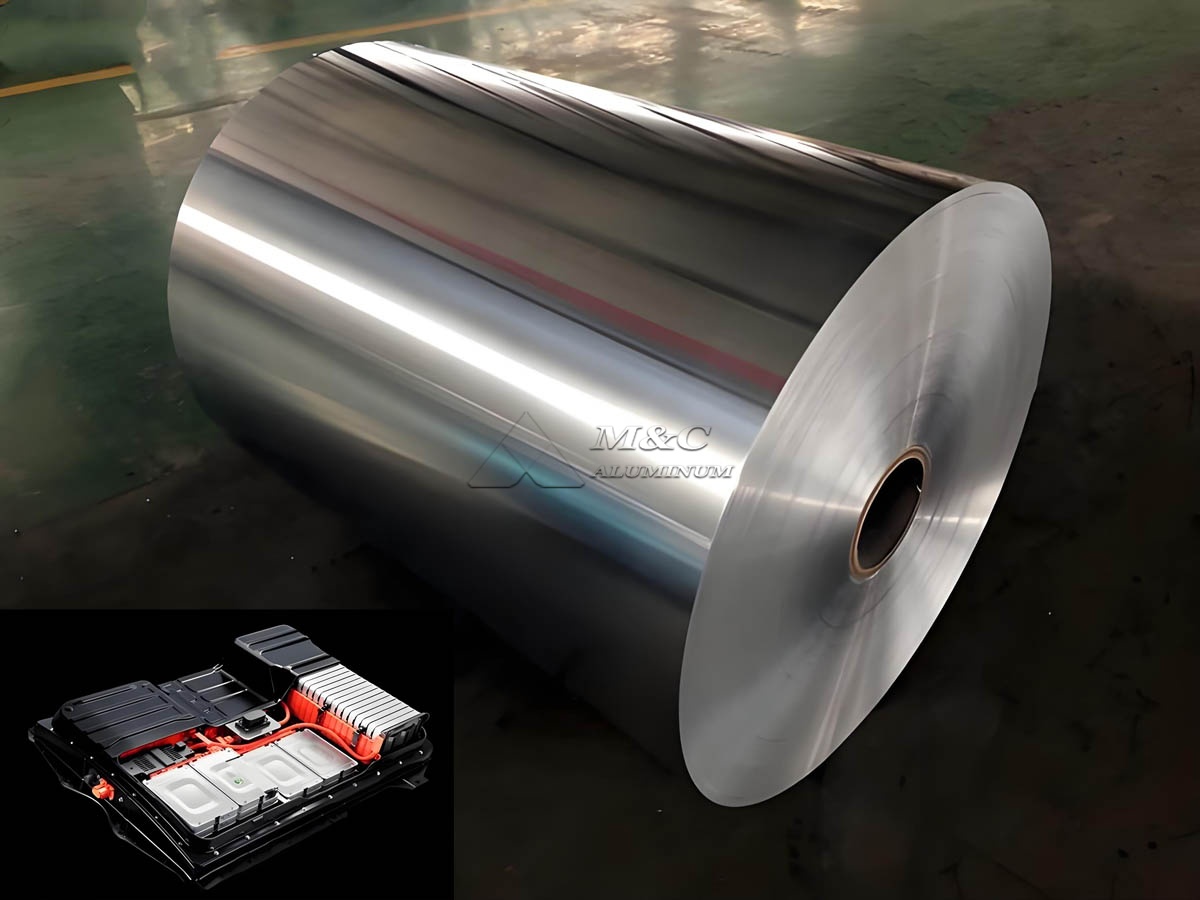
Papel de aluminio para batería. Se produce comúnmente a partir de aleaciones de aluminio de alta pureza, como 1235, 1100 y grados seleccionados de la serie 1xxx. La lámina debe proporcionar propiedades mecánicas estables, baja contaminación superficial, rugosidad controlada y energía superficial uniforme antes del recubrimiento con lechada. Un proceso de tratamiento de superficie de papel de aluminio para baterías bien diseñado ayuda a los fabricantes de electrodos a lograr una calidad de recubrimiento más estable y reducir riesgos como descamación, poros, peso desigual del recubrimiento y resistencia de contacto excesiva.
Por qué se requiere tratamiento superficial para el papel de aluminio de la batería
Durante el laminado, recocido, corte y manipulación, el papel de aluminio puede retener aceite de laminado, partículas finas de aluminio, residuos de óxido, humedad o contaminantes en el aire. Incluso cuando estos residuos están presentes en niveles muy bajos, pueden afectar la interacción entre el sustrato de aluminio y la suspensión catódica.
En una línea típica de fabricación de cátodos de iones de litio, la lámina se recubre con una suspensión de material activo que contiene óxidos metálicos de litio, carbono conductor, aglutinante y disolvente. Si la superficie de la lámina tiene una limpieza insuficiente o una energía superficial deficiente, es posible que la lechada no se distribuya uniformemente. Esto puede provocar defectos localizados en el recubrimiento, reducción de la resistencia al pelado y rendimiento eléctrico inestable después del calandrado y el ensamblaje de la celda.
Nuestro proceso de tratamiento de superficies para papel de aluminio para baterías está diseñado para lograr los siguientes objetivos:
Elimine el aceite de laminación y la contaminación superficial fina.
Mantiene características de óxido uniformes y controladas.
Mejore la humectabilidad de la superficie para lechadas de electrodos a base de agua o solventes.
Crear microrugosidades adecuadas para el anclaje mecánico de la capa de revestimiento.
Evite el ataque químico excesivo que podría reducir la resistencia de la lámina o generar picaduras en la superficie.
Ofrezca una consistencia superficial estable entre bobinas y entre lotes.
Selección de la lámina base antes del tratamiento de la superficie
El desempeño del tratamiento de superficies comienza con la lámina de aluminio base. La aleación, el temple, la tolerancia del espesor, la calidad de la superficie y el nivel de aceite residual deben controlarse antes de aplicar cualquier tratamiento químico o físico.
Para aplicaciones de colector de corriente catódica, Papel de aluminio 1235 Se selecciona ampliamente debido a su alto contenido de aluminio, buena conductividad eléctrica y rendimiento de rodadura estable. Dependiendo de los requisitos del cliente, también fabricamos láminas para baterías con aleación 1100 y otros grados adecuados con contenido de impurezas controlado.
La lámina generalmente se suministra en estado blando para operaciones de recubrimiento de electrodos y calandrado. Nuestro proceso de fabricación incluye fundición, fundición, laminación en caliente cuando corresponda, laminación en frío, recocido intermedio, laminación final, limpieza, corte e inspección. El tratamiento de la superficie está integrado en estas etapas de producción para evitar la recontaminación antes del envasado.
Parámetros técnicos típicos del papel de aluminio para baterías
| Parámetro | Rango o requisito típico | Importancia del proceso |
|---|---|---|
| aleación | 1235, 1100 o aleación 1xxx especificada | Soporta conductividad y resistencia a la corrosión. |
| Espesor | 10-20 micras, personalizado | Debe coincidir con el diseño del electrodo y el equipo de recubrimiento. |
| Temperamento | O o temperamento suave especificado por el cliente | Admite recubrimiento, bobinado y calandrado |
| Limpieza de superficies | Aceite de rodadura residual bajo | Mejora la humectación de la lechada y la adhesión del recubrimiento. |
| Rugosidad de la superficie, Ra | Normalmente entre 0,20 y 0,80 micrones | Soporta anclaje sin excesiva rugosidad |
| Resistencia a la tracción | Según especificación de aleación y espesor. | Garantiza un manejo estable durante el recubrimiento y el corte |
| Elongación | Controlado para el procesamiento posterior | Reduce el riesgo de rotura de la lámina. |
| Poros | Controlado según espesor y aplicación. | Previene defectos localizados en los electrodos. |
| tensión superficial | Verificado después del tratamiento cuando sea necesario | Indica humectabilidad y activación de la superficie. |
La especificación real se confirma según la química del cátodo, el método de recubrimiento, la velocidad de la línea, el sistema de lodo y la ventana de proceso del electrodo del cliente.
Pasos principales en el proceso de tratamiento de superficies de papel de aluminio para baterías
1. Inspección de la superficie entrante
Antes del tratamiento, inspeccionamos la lámina en busca de marcas de rodadura, rayones, arrugas, grietas en los bordes, manchas de aceite, poros y brillo desigual. También verificamos el espesor, ancho, geometría de la bobina y limpieza de la superficie. Una superficie de entrada estable es esencial porque la limpieza química no puede corregir completamente los defectos causados por un mal rodamiento o manipulación.
La inspección de la superficie puede incluir un examen visual bajo iluminación controlada, pruebas de aceite residual, medición de rugosidad, evaluación del ángulo de contacto y muestreo para análisis microscópico. Nuestro equipo de producción utiliza estos resultados para seleccionar la intensidad de limpieza y los parámetros de proceso adecuados.
2. Desengrase Alcalino o Neutro
El desengrasado es la etapa de limpieza principal en el proceso de recubrimiento de papel de aluminio. El propósito es eliminar residuos de aceite de laminación, huellas dactilares, polvo y contaminantes orgánicos sin dañar la superficie de la lámina.
Dependiendo de la aleación de la lámina y de los requisitos del cliente, utilizamos sistemas de limpieza acuosos, alcalinos, neutros o poco alcalinos cuidadosamente controlados. La composición del baño de limpieza, la concentración, la temperatura, el tiempo de permanencia y la presión de pulverización se ajustan para lograr una eliminación eficaz de los residuos orgánicos y al mismo tiempo minimizar el grabado.
La alcalinidad excesiva o la exposición prolongada pueden causar un grabado desigual, oscurecimiento de la superficie o reducción de la integridad de la lámina. Un desengrasado insuficiente puede dejar residuos de aceite que reducen la dispersión de la lechada y la fuerza de unión. Por lo tanto, la química del baño y los niveles de contaminación se monitorean continuamente durante la producción.
3. Enjuague con agua y control de conductividad
Después de desengrasar, la lámina pasa por múltiples etapas de enjuague. El enjuague elimina los residuos de limpiador y los contaminantes disueltos de la superficie de la lámina. Un enjuague inadecuado puede dejar residuos de sodio, potasio, cloruro u otros residuos iónicos que pueden afectar negativamente el rendimiento de los electrodos de la batería.
Controlamos la conductividad, el pH, la temperatura y la frecuencia de reposición del agua de enjuague. El enjuague final se realiza generalmente con agua tratada con baja contaminación iónica. Esta etapa es particularmente importante para el papel de aluminio apto para baterías porque los residuos pueden afectar la estabilidad de la interfaz del electrodo.
4. Grabado superficial controlado o microrugosidad
Para aplicaciones que requieren una mayor adhesión del recubrimiento, la lámina puede sufrir una microrugosidad controlada. Este proceso modifica la topografía de la superficie a nivel microscópico, aumentando el área de contacto efectiva entre la lámina de aluminio y el recubrimiento del electrodo.
El objetivo no es crear una superficie visiblemente rugosa o dañada. En cambio, el tratamiento produce una microtextura uniforme que mejora el entrelazado mecánico con el aglutinante y la capa de material activo. La rugosidad de la superficie debe permanecer dentro de un rango controlado porque una rugosidad excesiva puede aumentar la variación del recubrimiento o crear puntos de tensión localizados durante el calandrado.
Nuestros ingenieros determinan el objetivo de rugosidad adecuado según la formulación de la lechada y la carga del electrodo. Los sistemas a base de agua sin PVDF y los sistemas convencionales a base de solventes pueden requerir diferentes condiciones de rugosidad y energía superficial.
5. Recubrimiento de activación o conversión de superficie
Algunas aplicaciones de papel de aluminio para baterías requieren una activación superficial adicional o una fina capa de conversión. Estos tratamientos pueden mejorar la adhesión del recubrimiento, la resistencia a la corrosión y la estabilidad durante el procesamiento de los electrodos.
Los métodos posibles incluyen tratamientos de conversión sin cromo, activación de superficies inorgánicas o recubrimientos funcionales especializados desarrollados para aplicaciones de colectores de corriente catódica. El tratamiento seleccionado debe ser compatible con los materiales de la batería y no debe introducir contaminantes iónicos indeseables.
El peso del recubrimiento de una capa de conversión está estrictamente controlado. Una capa demasiado delgada puede no proporcionar una mejora funcional suficiente, mientras que una capa excesiva puede aumentar la resistencia eléctrica o interferir con la conductividad del electrodo. Evaluamos la uniformidad del recubrimiento de conversión mediante el monitoreo del proceso, análisis de superficies, pruebas de adhesión y comprobaciones de rendimiento eléctrico.
6. Secado y eliminación de humedad
Después del tratamiento acuoso, es necesario un secado controlado para eliminar la humedad y evitar manchas de agua. La temperatura de secado y el tiempo de residencia deben optimizarse para garantizar una superficie seca y uniforme sin cambiar el estado de la lámina ni causar defectos de oxidación.
Para aplicaciones de baterías, el control de la humedad es particularmente importante porque el agua residual puede afectar la preparación de la lechada, la estabilidad del recubrimiento y la posterior fabricación de las celdas. Nuestra sección de secado utiliza aire caliente controlado y control de tensión para mantener la planitud y evitar arrugas, ondas en los bordes o distorsión térmica.
7. Inspección final, corte y embalaje
Después del tratamiento y secado, el papel de aluminio de la batería se inspecciona nuevamente para determinar la uniformidad de la superficie, la limpieza, la rugosidad, la precisión dimensional y la calidad del bobinado. La bobina terminada se corta según los requisitos de ancho del cliente bajo tensión controlada.
Utilizamos materiales de embalaje protectores para evitar el polvo, la humedad y los daños mecánicos durante el almacenamiento y el transporte de exportación. Las etiquetas de las bobinas incluyen información sobre aleación, temperamento, espesor, ancho, peso neto, lote de producción y trazabilidad. Esto permite a los clientes vincular las bobinas de lámina entrantes con sus propios registros de recubrimiento de electrodos.
Parámetros de control de procesos
La siguiente tabla resume los principales puntos de control en nuestra línea de tratamiento de superficies de papel de aluminio para baterías.
| Etapa del proceso | Elemento de control clave | Propósito de control típico |
|---|---|---|
| Desengrasar | Concentración del baño, temperatura, presión de pulverización. | Elimina aceite de rodadura y residuos orgánicos. |
| Enjuague | Conductividad del agua, pH, caudal. | Previene el arrastre de residuos iónicos y de limpiador |
| Grabado | Actividad química, tiempo de exposición, pérdida de superficie. | Produce microrugosidad consistente |
| Activación de superficie | Concentración de recubrimiento y cantidad de recogida. | Mejora la adherencia y la funcionalidad de la superficie. |
| Secado | Temperatura, volumen de aire, tiempo de residencia. | Elimina la humedad sin dañar la superficie. |
| corte | Tensión, estado de los bordes, control de rebabas. | Mantiene la calidad de la bobina para el recubrimiento de electrodos. |
| Inspección final | Aspereza, limpieza, defectos visuales. | Confirma la conformidad antes del envío. |
Verificación de calidad de la lámina de batería tratada
Nuestro programa de control de calidad combina el monitoreo en línea con pruebas de laboratorio. El plan de prueba exacto se ajusta según el acuerdo técnico de cada cliente, pero los métodos de verificación comunes incluyen pruebas de tensión superficial, pruebas de ángulo de contacto, análisis de aceite residual, medición de rugosidad, evaluación de resistencia al pelado, inspección de poros y evaluación de pruebas de recubrimiento.
Para los clientes que producen cátodos de alta carga, podemos respaldar la evaluación de la uniformidad y adhesión del recubrimiento en condiciones de procesamiento representativas. Este enfoque ayuda a confirmar que la lámina de aluminio del electrodo tratado funciona de manera consistente con la lechada, el cabezal de recubrimiento, el perfil de secado y la presión de calandrado del cliente.
También mantenemos la trazabilidad desde la materia prima hasta el envío de bobinas terminadas. Los datos de producción, los registros de inspección y la identificación de las bobinas se conservan para respaldar una gestión de suministro coherente.
Seleccionar el tratamiento superficial apropiado
No existe un único tratamiento de superficie adecuado para cada aplicación de papel de aluminio para baterías. El proceso óptimo depende del material del cátodo, el sistema aglutinante, el sistema solvente, el espesor del recubrimiento, la densidad del electrodo y el nivel de adhesión requerido.
Para los colectores de corriente catódicos estándar, puede ser suficiente una superficie limpia y uniformemente desengrasada. Para líneas de recubrimiento exigentes de alta velocidad, electrodos de alta carga o sistemas de lodos acuosos especializados, la rugosidad controlada y la activación funcional de la superficie pueden proporcionar estabilidad adicional al proceso.
Como fabricante de láminas, recomendamos confirmar los parámetros objetivo mediante pruebas de recubrimiento en lugar de seleccionar el tratamiento únicamente por la apariencia. La química, la limpieza y la microestructura de la superficie deben evaluarse junto con el proceso real del electrodo.
Conclusión
El proceso de tratamiento de la superficie del papel de aluminio para baterías es esencial para producir colectores de corriente catódicos confiables. El desengrasado, el enjuague, la microrugosidad, la activación de la superficie, el secado y la inspección final eficaces crean un sustrato limpio y consistente para el recubrimiento de electrodos.
Nuestro proceso de fabricación está diseñado para ofrecer papel de aluminio para baterías con limpieza de superficie, humectabilidad, rugosidad y calidad de bobina controladas. Al hacer coincidir los parámetros de tratamiento de superficies con la formulación de electrodos y las condiciones de recubrimiento del cliente, ayudamos a respaldar una producción estable de electrodos para baterías de iones de litio y a reducir los defectos relacionados con el recubrimiento posteriores.