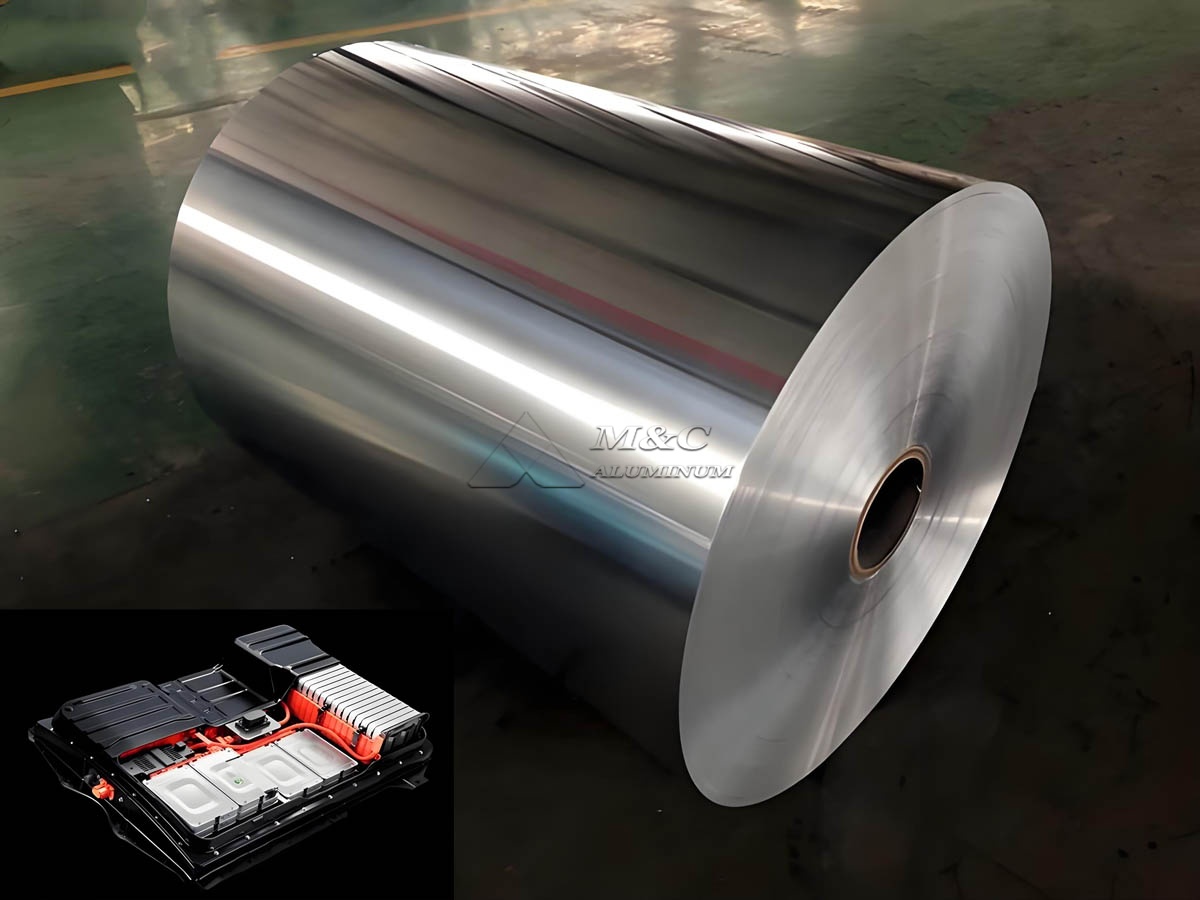
En tant que fabricant de feuilles d'aluminium pour batteries, nous contrôlons le traitement de surface comme partie intégrante de la production de feuilles plutôt que comme opération de finition secondaire. Pour les collecteurs de courant cathodique des batteries lithium-ion, l’état de surface affecte directement l’adhérence du revêtement, le contact électrique, le comportement de mouillage de l’électrolyte, la résistance à la corrosion et la cohérence de la fabrication des électrodes en aval.
Feuille d'aluminium pour batterie est généralement produit à partir d'alliages d'aluminium de haute pureté tels que 1235, 1100 et certaines nuances de la série 1xxx. La feuille doit fournir des propriétés mécaniques stables, une faible contamination de surface, une rugosité contrôlée et une énergie de surface uniforme avant le revêtement en suspension. Un processus de traitement de surface de feuille d'aluminium de batterie bien conçu aide les fabricants d'électrodes à obtenir une qualité de revêtement plus stable et à réduire les risques tels que le pelage, les trous d'épingle, le poids inégal du revêtement et la résistance de contact excessive.
Pourquoi un traitement de surface est requis pour le papier d'aluminium des batteries
Pendant le laminage, le recuit, le refendage et la manipulation, la feuille d'aluminium peut retenir de l'huile de laminage, de fines particules d'aluminium, des résidus d'oxyde, de l'humidité ou des contaminants en suspension dans l'air. Même lorsque ces résidus sont présents à de très faibles niveaux, ils peuvent affecter l’interaction entre le substrat en aluminium et la boue cathodique.
Dans une ligne de fabrication typique de cathodes lithium-ion, la feuille est recouverte d'une suspension de matériau actif contenant des oxydes métalliques de lithium, du carbone conducteur, un liant et un solvant. Si la surface de la feuille n'est pas suffisamment propre ou si l'énergie de surface est faible, la boue peut ne pas se propager uniformément. Cela peut entraîner des défauts de revêtement localisés, une résistance au pelage réduite et des performances électriques instables après le calandrage et l'assemblage des cellules.
Notre processus de traitement de surface pour la feuille d’aluminium pour batteries est conçu pour atteindre les objectifs suivants :
Élimine l'huile de roulement et les fines contaminations de surface.
Maintenir des caractéristiques d’oxyde uniformes et contrôlées.
Améliore la mouillabilité de la surface des boues d’électrodes à base d’eau ou de solvant.
Créer des microrugosités adaptées à l'ancrage mécanique de la couche de revêtement.
Évitez les attaques chimiques excessives qui pourraient réduire la résistance de la feuille ou générer des piqûres en surface.
Fournit une consistance de surface stable d’une bobine à l’autre et d’un lot à l’autre.
Sélection de la feuille de base avant le traitement de surface
Les performances du traitement de surface commencent par la feuille d'aluminium de base. L'alliage, la trempe, la tolérance d'épaisseur, la qualité de surface et le niveau d'huile résiduelle doivent être contrôlés avant l'application de tout traitement chimique ou physique.
Pour les applications de collecteurs de courant cathodique, Feuille d'aluminium 1235 est largement sélectionné en raison de sa teneur élevée en aluminium, de sa bonne conductivité électrique et de ses performances de roulement stables. En fonction des exigences du client, nous fabriquons également des feuilles de batterie en utilisant un alliage 1100 et d'autres qualités appropriées avec une teneur en impuretés contrôlée.
La feuille est généralement fournie dans un état doux pour les opérations de revêtement d'électrodes et de calandrage. Notre processus de fabrication comprend la fusion, le moulage, le laminage à chaud le cas échéant, le laminage à froid, le recuit intermédiaire, le laminage final, le nettoyage, le refendage et l'inspection. Le traitement de surface est intégré à ces étapes de production pour éviter la recontamination avant emballage.
Paramètres techniques typiques pour la feuille d'aluminium de batterie
| Paramètre | Gamme ou exigence typique | Importance du processus |
|---|---|---|
| Alliage | 1235, 1100 ou alliage 1xxx spécifié | Prend en charge la conductivité et la résistance à la corrosion |
| Épaisseur | 10-20 microns, personnalisé | Doit correspondre à la conception de l'électrode et à l'équipement de revêtement |
| Caractère | O ou tempérament doux spécifié par le client | Prend en charge le revêtement, le bobinage et le calandrage |
| Propreté des surfaces | Huile de roulement à faible résiduel | Améliore le mouillage du coulis et l’adhérence du revêtement |
| Rugosité de surface, Ra | Généralement 0,20-0,80 microns | Supporte l’ancrage sans rugosité excessive |
| Résistance à la traction | Selon les spécifications d'alliage et d'épaisseur | Assure une manipulation stable pendant le revêtement et le refendage |
| Allongement | Contrôlé pour le traitement en aval | Réduit le risque de rupture du film |
| Trous d'épingle | Contrôlé selon l'épaisseur et l'application | Empêche les défauts localisés des électrodes |
| Tension superficielle | Vérifié après traitement si nécessaire | Indique la mouillabilité et l’activation de la surface |
Les spécifications réelles sont confirmées en fonction de la chimie de la cathode, de la méthode de revêtement, de la vitesse de la ligne, du système de suspension et de la fenêtre de traitement des électrodes du client.
Principales étapes du processus de traitement de surface du papier d'aluminium pour batterie
1. Inspection de surface entrante
Avant le traitement, nous inspectons le film à la recherche de marques de roulement, de rayures, de rides, de fissures sur les bords, de taches d'huile, de trous d'épingle et d'une brillance inégale. Nous vérifions également l’épaisseur, la largeur, la géométrie des bobines et la propreté des surfaces. Une surface entrante stable est essentielle car le nettoyage chimique ne peut pas corriger complètement les défauts causés par un mauvais roulage ou une mauvaise manipulation.
L'inspection des surfaces peut inclure un examen visuel sous un éclairage contrôlé, des tests d'huile résiduelle, une mesure de la rugosité, une évaluation de l'angle de contact et un échantillonnage pour analyse microscopique. Notre équipe de production utilise ces résultats pour sélectionner l’intensité de nettoyage et les paramètres de processus appropriés.
2. Dégraissage alcalin ou neutre
Le dégraissage est la principale étape de nettoyage du processus de revêtement de papier d’aluminium. Le but est d'éliminer les résidus d'huile de roulement, les empreintes digitales, la poussière et les contaminants organiques sans endommager la surface du film.
En fonction de l'alliage de feuille et des exigences du client, nous utilisons des systèmes de nettoyage aqueux alcalins, neutres ou faiblement alcalins soigneusement contrôlés. La composition du bain de nettoyage, la concentration, la température, le temps de séjour et la pression de pulvérisation sont ajustés pour obtenir une élimination efficace des résidus organiques tout en minimisant l'attaque.
Une alcalinité excessive ou une exposition prolongée peut provoquer une gravure inégale, un assombrissement de la surface ou une intégrité réduite de la feuille. Un dégraissage insuffisant peut laisser des résidus d’huile qui réduisent la propagation du lisier et la force d’adhérence. Par conséquent, la chimie du bain et les niveaux de contamination sont surveillés en permanence pendant la production.
3. Rinçage de l’eau et contrôle de la conductivité
Après dégraissage, le film passe par plusieurs étapes de rinçage. Le rinçage élimine les résidus de nettoyant et les contaminants dissous de la surface du film. Un rinçage inadéquat peut laisser du sodium, du potassium, du chlorure ou d'autres résidus ioniques pouvant affecter négativement les performances des électrodes de la batterie.
Nous contrôlons la conductivité de l’eau de rinçage, le pH, la température et la fréquence de remplacement. Le rinçage final est généralement effectué avec de l'eau traitée à faible contamination ionique. Cette étape est particulièrement importante pour les feuilles d’aluminium de qualité batterie, car des traces de résidus peuvent affecter la stabilité de l’interface des électrodes.
4. Gravure de surface contrôlée ou micro-rugosité
Pour les applications nécessitant une adhérence améliorée du revêtement, la feuille peut subir une micro-rugosité contrôlée. Ce processus modifie la topographie de la surface au niveau microscopique, augmentant ainsi la surface de contact effective entre la feuille d'aluminium et le revêtement de l'électrode.
L’objectif n’est pas de créer une surface visiblement rugueuse ou endommagée. Au lieu de cela, le traitement produit une microtexture uniforme qui améliore l’imbrication mécanique avec la couche de liant et de matériau actif. La rugosité de la surface doit rester dans une plage contrôlée car une rugosité excessive peut augmenter la variation du revêtement ou créer des points de contrainte localisés lors du calandrage.
Nos ingénieurs déterminent la rugosité cible appropriée en fonction de la formulation du coulis et de la charge des électrodes. Les systèmes à base d'eau sans PVDF et les systèmes conventionnels à base de solvants peuvent nécessiter des conditions d'énergie et de rugosité de surface différentes.
5. Activation de surface ou revêtement de conversion
Certaines applications de papier d'aluminium pour batterie nécessitent une activation de surface supplémentaire ou une fine couche de conversion. Ces traitements peuvent améliorer l'adhérence du revêtement, la résistance à la corrosion et la stabilité pendant le traitement des électrodes.
Les méthodes possibles incluent des traitements de conversion sans chrome, une activation de surface inorganique ou des revêtements fonctionnels spécialisés développés pour les applications de collecteurs de courant cathodique. Le traitement choisi doit être compatible avec les matériaux de la batterie et ne doit pas introduire de contaminants ioniques indésirables.
Le poids du revêtement d'une couche de conversion est étroitement contrôlé. Une couche trop fine peut ne pas apporter une amélioration fonctionnelle suffisante, tandis qu'une couche excessive peut augmenter la résistance électrique ou interférer avec la conductivité de l'électrode. Nous évaluons l'uniformité du revêtement de conversion grâce à la surveillance des processus, à l'analyse des surfaces, aux tests d'adhérence et aux contrôles des performances électriques.
6. Séchage et élimination de l'humidité
Après le traitement aqueux, un séchage contrôlé est nécessaire pour éliminer l’humidité et éviter les taches d’eau. La température de séchage et le temps de séjour doivent être optimisés pour garantir une surface sèche et uniforme sans modifier l'état de la feuille ni provoquer de défauts d'oxydation.
Pour les applications de batteries, le contrôle de l'humidité est particulièrement important car l'eau résiduelle peut affecter la préparation de la suspension, la stabilité du revêtement et la fabrication ultérieure des cellules. Notre section de séchage utilise de l'air chaud et une gestion contrôlée de la tension pour maintenir la planéité et éviter les plis, les ondulations des bords ou la distorsion thermique.
7. Inspection finale, découpage et emballage
Après traitement et séchage, la feuille d'aluminium de la batterie est à nouveau inspectée pour vérifier l'uniformité de la surface, la propreté, la rugosité, la précision dimensionnelle et la qualité de l'enroulement. La bobine finie est refendue selon les exigences de largeur du client sous tension contrôlée.
Nous utilisons des matériaux d’emballage protecteurs pour éviter la poussière, l’humidité et les dommages mécaniques pendant le stockage et le transport à l’exportation. Les étiquettes des bobines incluent des informations sur l’alliage, l’état, l’épaisseur, la largeur, le poids net, le lot de production et la traçabilité. Cela permet aux clients de relier les bobines de film entrantes à leurs propres enregistrements de revêtement d'électrodes.
Paramètres de contrôle de processus
Le tableau suivant résume les principaux points de contrôle de notre ligne de traitement de surface de papier d'aluminium pour batterie.
| Étape du processus | Élément de contrôle clé | Objectif de contrôle typique |
|---|---|---|
| Dégraissage | Concentration du bain, température, pression de pulvérisation | Élimine l'huile de roulement et les résidus organiques |
| Rinçage | Conductivité de l'eau, pH, débit | Empêche le transfert de résidus de nettoyant et ioniques |
| Gravure | Activité chimique, temps d'exposition, perte de surface | Produit une microrugosité constante |
| Activation superficielle | Concentration du revêtement et quantité de ramassage | Améliore l'adhérence et la fonctionnalité de la surface |
| Séchage | Température, volume d'air, temps de séjour | Élimine l'humidité sans endommager la surface |
| Refendage | Tension, état des bords, contrôle des bavures | Maintient la qualité de la bobine pour le revêtement des électrodes |
| Inspection finale | Rugosité, propreté, défauts visuels | Confirme la conformité avant expédition |
Vérification de la qualité de la feuille de batterie traitée
Notre programme de contrôle qualité combine une surveillance en ligne avec des tests en laboratoire. Le plan de test exact est ajusté en fonction de l'accord technique de chaque client, mais les méthodes de vérification courantes incluent les tests de tension superficielle, les tests d'angle de contact, l'analyse de l'huile résiduelle, la mesure de la rugosité, l'évaluation de la résistance au pelage, l'inspection des trous d'épingle et l'évaluation des essais de revêtement.
Pour les clients produisant des cathodes à forte charge, nous pouvons prendre en charge l’évaluation de l’uniformité et de l’adhérence du revêtement dans des conditions de traitement représentatives. Cette approche permet de confirmer que la feuille d'aluminium d'électrode traitée fonctionne de manière cohérente avec la boue, la tête de revêtement, le profil de séchage et la pression de calandrage du client.
Nous maintenons également la traçabilité depuis les matières premières jusqu'à l'expédition des bobines finies. Les données de production, les enregistrements d'inspection et l'identification des bobines sont conservés pour soutenir une gestion cohérente des approvisionnements.
Sélection du traitement de surface approprié
Il n’existe pas de traitement de surface unique adapté à chaque application de feuille d’aluminium pour batterie. Le processus optimal dépend du matériau de la cathode, du système de liant, du système de solvant, de l'épaisseur du revêtement, de la densité de l'électrode et du niveau d'adhésion requis.
Pour les collecteurs de courant cathodiques standards, une surface propre et uniformément dégraissée peut suffire. Pour les lignes de revêtement à grande vitesse exigeantes, les électrodes à charge élevée ou les systèmes de suspension aqueuse spécialisés, la rugosité contrôlée et l'activation fonctionnelle de la surface peuvent fournir une stabilité supplémentaire du processus.
En tant que fabricant de films, nous recommandons de confirmer les paramètres cibles par des essais de revêtement plutôt que de sélectionner le traitement uniquement en fonction de son apparence. La chimie, la propreté et la microstructure de la surface doivent être évaluées en même temps que le processus d'électrode lui-même.
Conclusion
Le processus de traitement de surface de la feuille d’aluminium pour batteries est essentiel pour produire des collecteurs de courant cathodiques fiables. Un dégraissage, un rinçage, une micro-rugosité, une activation de surface, un séchage et une inspection finale efficaces créent un substrat propre et cohérent pour le revêtement des électrodes.
Notre processus de fabrication est conçu pour fournir une feuille d'aluminium pour batterie avec une propreté de surface, une mouillabilité, une rugosité et une qualité de bobine contrôlées. En faisant correspondre les paramètres de traitement de surface à la formulation des électrodes et aux conditions de revêtement du client, nous contribuons à soutenir une production stable d'électrodes de batteries lithium-ion et à réduire les défauts liés au revêtement en aval.