Sebagai pengeluar aluminium foil bateri, kami mengawal rawatan permukaan sebagai bahagian penting dalam pengeluaran foil dan bukannya sebagai operasi kemasan sekunder. Untuk pengumpul arus katod bateri litium-ion, keadaan permukaan secara langsung mempengaruhi lekatan salutan, sentuhan elektrik, tingkah laku pembasahan elektrolit, rintangan kakisan, dan ketekalan pembuatan elektrod hiliran.
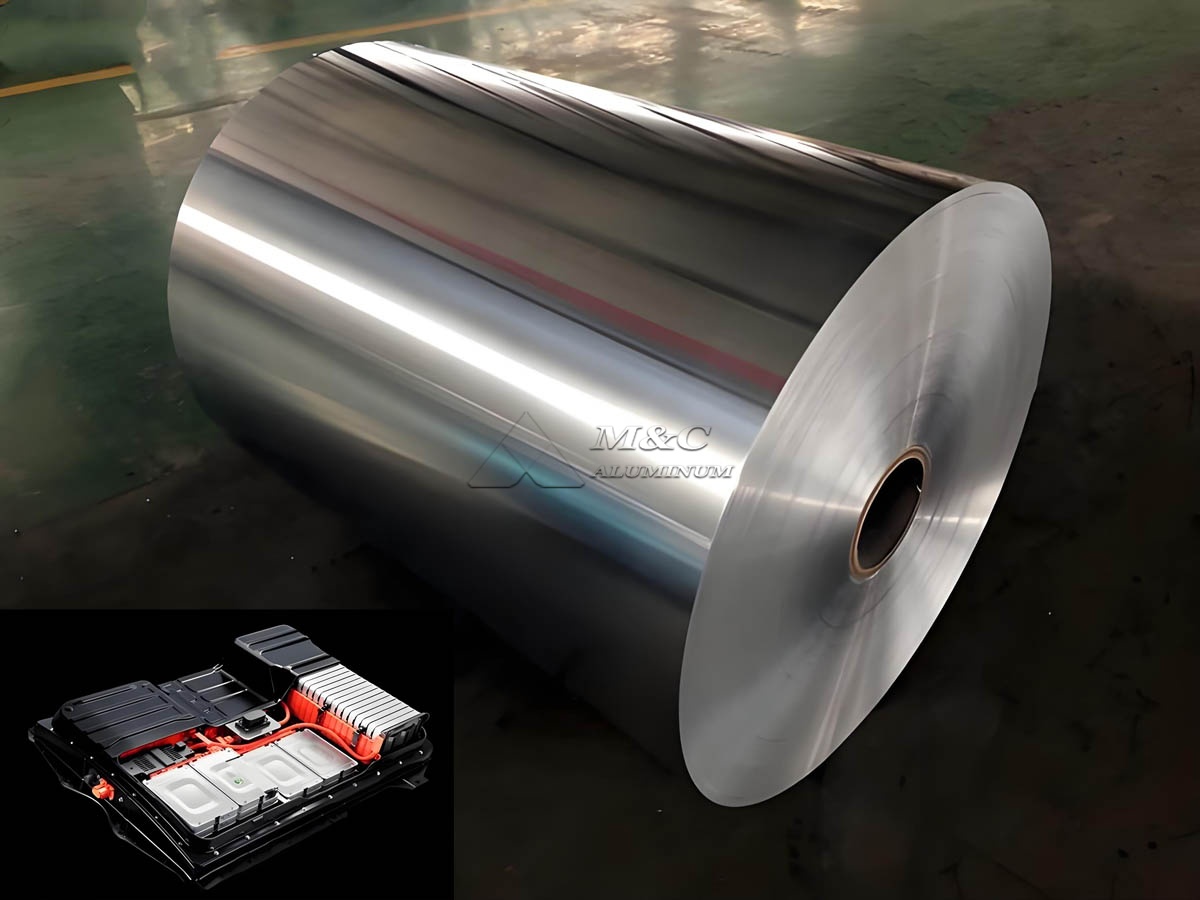
Aluminium foil bateri biasanya dihasilkan daripada aloi aluminium ketulenan tinggi seperti 1235, 1100, dan gred siri 1xxx terpilih. Kerajang mesti memberikan sifat mekanikal yang stabil, pencemaran permukaan yang rendah, kekasaran terkawal, dan tenaga permukaan yang seragam sebelum salutan buburan. Proses rawatan permukaan kerajang aluminium bateri yang direka dengan baik membantu pengeluar elektrod mencapai kualiti salutan yang lebih stabil dan mengurangkan risiko seperti pengelupasan, lubang jarum, berat salutan tidak sekata dan rintangan sentuhan yang berlebihan.
Mengapa Rawatan Permukaan Diperlukan untuk Kerajang Aluminium Bateri
Semasa menggulung, menyepuhlindap, menggorok dan mengendalikan, kerajang aluminium mungkin mengekalkan minyak penggelek, zarah aluminium halus, sisa oksida, lembapan atau bahan cemar bawaan udara. Walaupun residu ini terdapat pada tahap yang sangat rendah, ia boleh menjejaskan interaksi antara substrat aluminium dan buburan katod.
Dalam barisan pembuatan katod litium-ion biasa, kerajang disalut dengan buburan bahan aktif yang mengandungi oksida logam litium, karbon konduktif, pengikat dan pelarut. Jika permukaan foil mempunyai kebersihan yang tidak mencukupi atau tenaga permukaan yang lemah, buburan mungkin tidak merebak secara sekata. Ini boleh menyebabkan kecacatan salutan setempat, kekuatan pengelupasan berkurangan dan prestasi elektrik yang tidak stabil selepas kalendar dan pemasangan sel.
Proses rawatan permukaan kami untuk aluminium foil bateri direka untuk mencapai objektif berikut:
Keluarkan minyak bergolek dan pencemaran permukaan halus.
Mengekalkan ciri oksida yang seragam dan terkawal.
Meningkatkan kebolehbasahan permukaan untuk buburan elektrod berasaskan air atau berasaskan pelarut.
Buat kekasaran mikro yang sesuai untuk penambat mekanikal lapisan salutan.
Elakkan serangan kimia yang berlebihan yang boleh mengurangkan kekuatan foil atau menghasilkan lubang permukaan.
Menyampaikan konsistensi permukaan gegelung-ke-gegelung dan batch-ke-batch yang stabil.
Pemilihan Foil Asas Sebelum Rawatan Permukaan
Prestasi rawatan permukaan bermula dengan kerajang aluminium asas. Aloi, temper, toleransi ketebalan, kualiti permukaan, dan paras minyak sisa mesti dikawal sebelum sebarang rawatan kimia atau fizikal digunakan.
Untuk aplikasi pengumpul arus katod, 1235 Kerajang Aluminium dipilih secara meluas kerana kandungan aluminiumnya yang tinggi, kekonduksian elektrik yang baik, dan prestasi rolling yang stabil. Bergantung pada keperluan pelanggan, kami juga mengeluarkan kerajang bateri menggunakan aloi 1100 dan gred lain yang sesuai dengan kandungan kekotoran terkawal.
Kerajang biasanya dibekalkan dalam keadaan lembut untuk salutan elektrod dan operasi kalendar. Proses pembuatan kami termasuk peleburan, tuangan, gelek panas jika berkenaan, gelek sejuk, penyepuhlindapan pertengahan, gelek akhir, pembersihan, celahan dan pemeriksaan. Rawatan permukaan disepadukan dengan peringkat pengeluaran ini untuk mengelakkan pencemaran semula sebelum pembungkusan.
Parameter Teknikal Biasa untuk Kerajang Aluminium Bateri
| Parameter | Julat atau Keperluan Biasa | Kepentingan Proses |
|---|---|---|
| Aloi | 1235, 1100, atau aloi 1xxx yang ditentukan | Menyokong kekonduksian dan rintangan kakisan |
| Ketebalan | 10-20 mikron, disesuaikan | Mesti sepadan dengan reka bentuk elektrod dan peralatan salutan |
| perangai | O atau perangai lembut yang ditentukan pelanggan | Menyokong salutan, penggulungan dan kalendar |
| Kebersihan permukaan | Minyak penggelek sisa rendah | Memperbaiki pembasahan buburan dan lekatan salutan |
| Kekasaran permukaan, Ra | Biasanya 0.20-0.80 mikron | Menyokong penambat tanpa kekasaran yang berlebihan |
| Kekuatan tegangan | Mengikut spesifikasi aloi dan ketebalan | Memastikan pengendalian yang stabil semasa menyalut dan membelah |
| Pemanjangan | Dikawal untuk pemprosesan hiliran | Mengurangkan risiko pecah kerajang |
| Lubang jarum | Dikawal mengikut ketebalan dan penggunaan | Mencegah kecacatan elektrod setempat |
| Ketegangan permukaan | Disahkan selepas rawatan di mana diperlukan | Menunjukkan kebolehbasahan dan pengaktifan permukaan |
Spesifikasi sebenar disahkan mengikut kimia katod, kaedah salutan, kelajuan talian, sistem buburan, dan tetingkap proses elektrod pelanggan.
Langkah Utama dalam Proses Rawatan Permukaan Kerajang Aluminium Bateri
1. Pemeriksaan Permukaan Masuk
Sebelum rawatan, kami memeriksa kerajang untuk tanda bergolek, calar, kedutan, rekahan tepi, kesan minyak, lubang jarum, dan kilauan tidak sekata. Kami juga mengesahkan ketebalan, lebar, geometri gegelung dan kebersihan permukaan. Permukaan masuk yang stabil adalah penting kerana pembersihan kimia tidak dapat membetulkan sepenuhnya kecacatan yang disebabkan oleh penggulungan atau pengendalian yang lemah.
Pemeriksaan permukaan mungkin termasuk pemeriksaan visual di bawah pencahayaan terkawal, ujian minyak sisa, pengukuran kekasaran, penilaian sudut sentuhan dan pensampelan untuk analisis mikroskopik. Pasukan pengeluaran kami menggunakan hasil ini untuk memilih intensiti pembersihan dan parameter proses yang sesuai.
2. Penyahgrisan Beralkali atau Neutral
Penyahgris adalah peringkat pembersihan utama dalam proses salutan kerajang aluminium. Tujuannya adalah untuk mengeluarkan sisa minyak rolling, cap jari, habuk, dan bahan cemar organik tanpa merosakkan permukaan foil.
Bergantung pada aloi foil dan keperluan pelanggan, kami menggunakan sistem pembersihan akueus alkali, neutral atau rendah alkali yang dikawal dengan teliti. Komposisi mandian pembersihan, kepekatan, suhu, masa tinggal, dan tekanan semburan dilaraskan untuk mencapai penyingkiran sisa organik yang berkesan sambil meminimumkan etsa.
Kealkalian yang berlebihan atau pendedahan berpanjangan boleh menyebabkan goresan tidak sekata, permukaan menjadi gelap, atau keutuhan foil berkurangan. Penyahgaraman yang tidak mencukupi boleh meninggalkan sisa minyak yang mengurangkan penyebaran buburan dan kekuatan ikatan. Oleh itu, kimia mandian dan tahap pencemaran dipantau secara berterusan semasa pengeluaran.
3. Pembilasan Air dan Kawalan Kekonduksian
Selepas degreasing, kerajang melepasi beberapa peringkat bilas. Membilas menghilangkan sisa yang lebih bersih dan bahan cemar terlarut dari permukaan foil. Pembilasan yang tidak mencukupi boleh meninggalkan natrium, kalium, klorida atau sisa ionik lain yang boleh menjejaskan prestasi elektrod bateri secara negatif.
Kami mengawal kekonduksian air bilas, pH, suhu dan kekerapan penggantian. Pembilasan akhir biasanya dilakukan menggunakan air terawat dengan pencemaran ionik yang rendah. Peringkat ini amat penting untuk kerajang aluminium gred bateri kerana sisa surih boleh menjejaskan kestabilan antara muka elektrod.
4. Goresan Permukaan Terkawal atau Pengkasaran Mikro
Untuk aplikasi yang memerlukan lekatan salutan yang dipertingkatkan, kerajang mungkin mengalami kekasaran mikro terkawal. Proses ini mengubah suai topografi permukaan pada tahap mikroskopik, meningkatkan kawasan sentuhan berkesan antara kerajang aluminium dan salutan elektrod.
Objektifnya bukan untuk mencipta permukaan yang kelihatan kasar atau rosak. Sebaliknya, rawatan itu menghasilkan tekstur mikro seragam yang meningkatkan interlocking mekanikal dengan pengikat dan lapisan bahan aktif. Kekasaran permukaan mesti kekal dalam julat terkawal kerana kekasaran yang berlebihan boleh meningkatkan variasi salutan atau mewujudkan titik tegasan setempat semasa kalendar.
Jurutera kami menentukan sasaran kekasaran yang sesuai mengikut formulasi buburan dan pemuatan elektrod. Sistem bebas PVDF berasaskan air dan sistem berasaskan pelarut konvensional mungkin memerlukan tenaga permukaan dan keadaan kekasaran yang berbeza.
5. Pengaktifan Permukaan atau Salutan Penukaran
Sesetengah aplikasi aluminium foil bateri memerlukan pengaktifan permukaan tambahan atau lapisan penukaran nipis. Rawatan ini boleh meningkatkan lekatan salutan, rintangan kakisan dan kestabilan semasa pemprosesan elektrod.
Kaedah yang mungkin termasuk rawatan penukaran bukan kromium, pengaktifan permukaan bukan organik, atau salutan berfungsi khusus yang dibangunkan untuk aplikasi pengumpul arus katod. Rawatan yang dipilih mestilah serasi dengan bahan bateri dan tidak boleh memasukkan bahan cemar ionik yang tidak diingini.
Berat salutan lapisan penukaran dikawal ketat. Lapisan yang terlalu nipis mungkin tidak memberikan peningkatan fungsi yang mencukupi, manakala lapisan yang berlebihan boleh meningkatkan rintangan elektrik atau mengganggu kekonduksian elektrod. Kami menilai keseragaman salutan penukaran melalui pemantauan proses, analisis permukaan, ujian lekatan dan semakan prestasi elektrik.
6. Pengeringan dan Penyingkiran Kelembapan
Selepas rawatan berair, pengeringan terkawal diperlukan untuk menghilangkan lembapan dan mengelakkan bintik air. Suhu pengeringan dan masa tinggal mesti dioptimumkan untuk memastikan permukaan yang kering dan seragam tanpa mengubah suhu foil atau menyebabkan kecacatan pengoksidaan.
Untuk aplikasi bateri, kawalan lembapan amat penting kerana sisa air boleh menjejaskan penyediaan buburan, kestabilan salutan dan pembuatan sel seterusnya. Bahagian pengeringan kami menggunakan udara panas dan pengurusan ketegangan terkawal untuk mengekalkan kerataan dan mengelakkan kedutan, gelombang tepi atau herotan haba.
7. Pemeriksaan Akhir, Pembelahan dan Pembungkusan
Selepas rawatan dan pengeringan, kerajang aluminium bateri diperiksa semula untuk keseragaman permukaan, kebersihan, kekasaran, ketepatan dimensi dan kualiti penggulungan. Gegelung siap dibelah mengikut keperluan lebar pelanggan di bawah ketegangan terkawal.
Kami menggunakan bahan pembungkusan pelindung untuk mengelakkan habuk, kelembapan dan kerosakan mekanikal semasa penyimpanan dan pengangkutan eksport. Label gegelung termasuk aloi, temper, ketebalan, lebar, berat bersih, kumpulan pengeluaran dan maklumat kebolehkesanan. Ini membolehkan pelanggan memautkan gegelung foil masuk dengan rekod salutan elektrod mereka sendiri.
Parameter Kawalan Proses
Jadual berikut meringkaskan titik kawalan utama dalam barisan rawatan permukaan kerajang aluminium bateri kami.
| Peringkat Proses | Item Kawalan Utama | Tujuan Kawalan Biasa |
|---|---|---|
| Penyahgris | Kepekatan mandi, suhu, tekanan semburan | Mengeluarkan minyak bergolek dan sisa organik |
| Membilas | Kekonduksian air, pH, kadar aliran | Menghalang pemindahan sisa yang lebih bersih dan ionik |
| Goresan | Aktiviti kimia, masa pendedahan, kehilangan permukaan | Menghasilkan kekasaran mikro yang konsisten |
| Pengaktifan permukaan | Kepekatan salutan dan jumlah pengambilan | Meningkatkan lekatan dan kefungsian permukaan |
| Pengeringan | Suhu, isipadu udara, masa kediaman | Mengeluarkan kelembapan tanpa kerosakan permukaan |
| Membelah | Ketegangan, keadaan tepi, kawalan burr | Mengekalkan kualiti gegelung untuk salutan elektrod |
| Pemeriksaan akhir | Kekasaran, kebersihan, kecacatan penglihatan | Mengesahkan pematuhan sebelum penghantaran |
Pengesahan Kualiti untuk Kerajang Bateri Dirawat
Program kawalan kualiti kami menggabungkan pemantauan dalam talian dengan ujian makmal. Pelan ujian yang tepat diselaraskan mengikut perjanjian teknikal setiap pelanggan, tetapi kaedah pengesahan biasa termasuk ujian tegangan permukaan, ujian sudut sentuhan, analisis minyak sisa, pengukuran kekasaran, penilaian kekuatan kulit, pemeriksaan lubang jarum dan penilaian percubaan salutan.
Bagi pelanggan yang menghasilkan katod pemuatan tinggi, kami boleh menyokong penilaian keseragaman salutan dan lekatan di bawah keadaan pemprosesan yang mewakili. Pendekatan ini membantu mengesahkan bahawa kerajang aluminium elektrod yang dirawat berfungsi secara konsisten dengan buburan, kepala salutan, profil pengeringan dan tekanan kalendar pelanggan.
Kami juga mengekalkan kebolehkesanan daripada bahan mentah melalui penghantaran gegelung siap. Data pengeluaran, rekod pemeriksaan dan pengenalan gegelung disimpan untuk menyokong pengurusan bekalan yang konsisten.
Memilih Rawatan Permukaan yang Sesuai
Tiada rawatan permukaan tunggal yang sesuai untuk setiap aplikasi aluminium foil bateri. Proses optimum bergantung pada bahan katod, sistem pengikat, sistem pelarut, ketebalan salutan, ketumpatan elektrod, dan tahap lekatan yang diperlukan.
Untuk pengumpul arus katod standard, permukaan yang bersih dan nyahgris seragam mungkin mencukupi. Untuk menuntut talian salutan berkelajuan tinggi, elektrod pemuatan tinggi, atau sistem buburan akueus khusus, kekasaran terkawal dan pengaktifan permukaan berfungsi boleh memberikan kestabilan proses tambahan.
Sebagai pengeluar foil, kami mengesyorkan anda mengesahkan parameter sasaran melalui ujian salutan dan bukannya memilih rawatan semata-mata mengikut penampilan. Kimia permukaan, kebersihan, dan struktur mikro hendaklah dinilai bersama-sama dengan proses elektrod sebenar.
Kesimpulan
Proses rawatan permukaan untuk aluminium foil bateri adalah penting untuk menghasilkan pengumpul arus katod yang boleh dipercayai. Penyahgaraman, pembilasan, kekasaran mikro yang berkesan, pengaktifan permukaan, pengeringan dan pemeriksaan akhir mencipta substrat yang bersih dan konsisten untuk salutan elektrod.
Proses pembuatan kami direka bentuk untuk menghantar kerajang aluminium bateri dengan kebersihan permukaan terkawal, kebolehbasahan, kekasaran dan kualiti gegelung. Dengan memadankan parameter rawatan permukaan dengan formulasi elektrod dan keadaan salutan pelanggan, kami membantu menyokong pengeluaran elektrod bateri litium-ion yang stabil dan mengurangkan kecacatan berkaitan salutan hiliran.