電池用アルミニウム箔のメーカーとして、当社は二次仕上げ作業としてではなく、箔製造の不可欠な部分として表面処理を管理しています。リチウムイオン電池の正極集電体の場合、表面状態はコーティングの接着力、電気的接触、電解液の濡れ挙動、耐食性、下流の電極製造の一貫性に直接影響します。
バッテリー用アルミホイル は通常、1235、1100、および選択された 1xxx シリーズ グレードなどの高純度アルミニウム合金から製造されます。箔は、スラリーをコーティングする前に、安定した機械的特性、低い表面汚染、制御された粗さ、および均一な表面エネルギーを提供する必要があります。適切に設計されたバッテリー用アルミニウム箔の表面処理プロセスにより、電極メーカーはより安定したコーティング品質を実現し、剥離、ピンホール、不均一なコーティング重量、過剰な接触抵抗などのリスクを軽減できます。
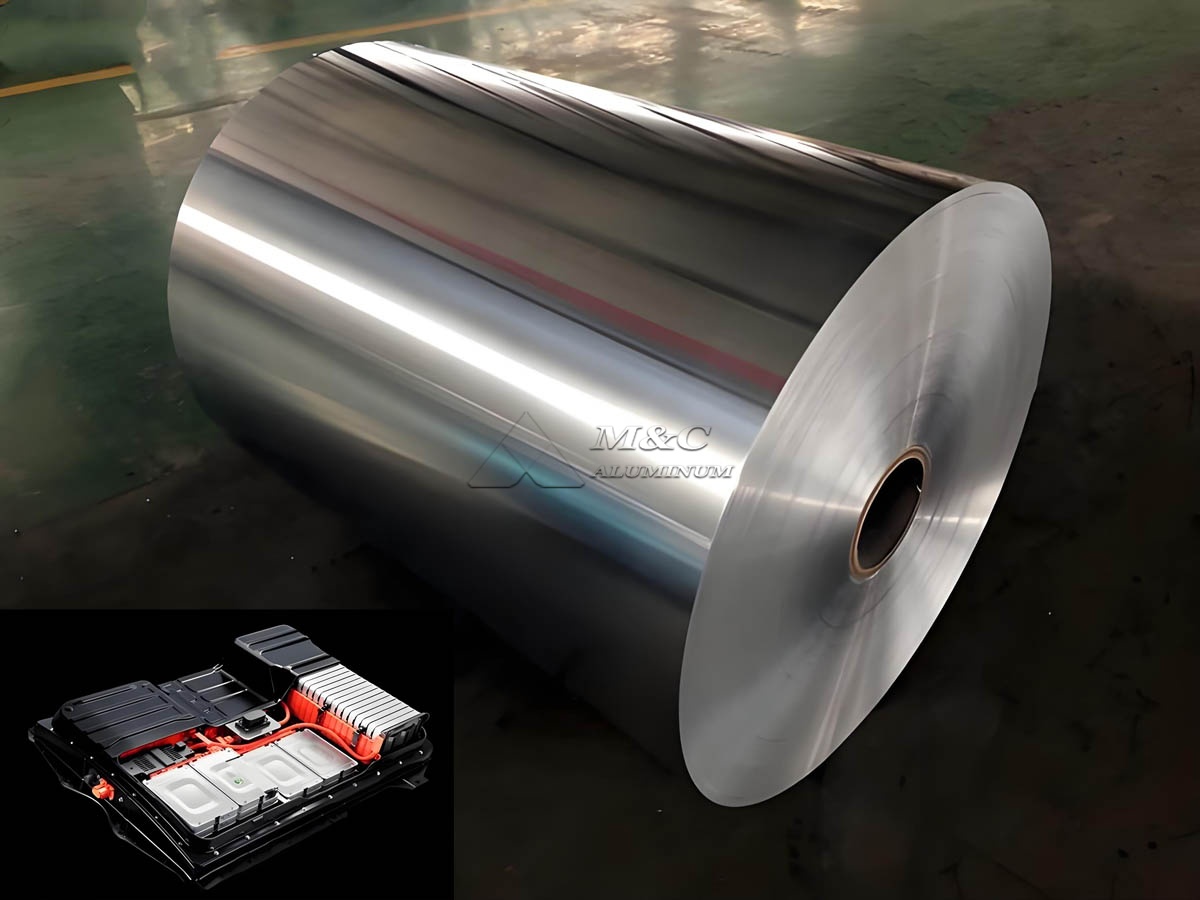
電池用アルミ箔に表面処理が必要な理由
圧延、アニーリング、スリット、および取り扱い中に、アルミニウム箔には圧延油、アルミニウム微粒子、酸化残留物、湿気、または空気中の汚染物質が残留する場合があります。これらの残留物が非常に低レベルで存在する場合でも、アルミニウム基板とカソード スラリーの間の相互作用に影響を与える可能性があります。
典型的なリチウムイオン正極製造ラインでは、箔は、リチウム金属酸化物、導電性カーボン、結合剤、溶媒を含む活物質スラリーでコーティングされます。箔表面の清浄度が不十分であったり、表面エネルギーが低い場合、スラリーが均一に広がらない可能性があります。これにより、局所的なコーティング欠陥、剥離強度の低下、カレンダー加工やセル組み立て後の電気的性能の不安定が生じる可能性があります。
当社のバッテリー用アルミニウム箔の表面処理プロセスは、次の目的を達成するように設計されています。
圧延油や表面の微細な汚れを除去します。
均一で制御された酸化物特性を維持します。
水ベースまたは溶剤ベースの電極スラリーの表面の濡れ性を向上させます。
コーティング層を機械的に固定するために適切な微細粗さを作成します。
箔の強度を低下させたり、表面にピットを生成したりする可能性のある過度の化学的攻撃を避けてください。
安定したコイル間およびバッチ間の表面の一貫性を実現します。
表面処理前のベース箔の選択
表面処理の性能はベースとなるアルミ箔から始まります。化学的または物理的処理を適用する前に、合金、焼き戻し、厚さの公差、表面品質、および残留油レベルを管理する必要があります。
カソード集電装置用途の場合、 1235 アルミ箔 アルミニウム含有量が高く、導電性が高く、安定した転がり性能があるため、広く選ばれています。お客様のご要望に応じて、1100 合金や不純物含有量を制御したその他の適切なグレードを使用した電池箔も製造します。
箔は通常、電極コーティングおよびカレンダー加工用にソフトテンパーで供給されます。当社の製造プロセスには、溶解、鋳造、該当する場合は熱間圧延、冷間圧延、中間焼鈍、最終圧延、洗浄、スリット、検査が含まれます。表面処理はこれらの製造段階に統合されており、包装前の再汚染を防ぎます。
電池用アルミニウム箔の一般的な技術パラメータ
| パラメータ | 一般的な範囲または要件 | プロセスの重要性 |
|---|---|---|
| 合金 | 1235、1100、または指定された 1xxx 合金 | 導電性と耐食性をサポート |
| 厚さ | 10 ~ 20 ミクロン、カスタマイズ | 電極設計とコーティング装置を一致させる必要がある |
| 気性 | O または顧客指定のソフトテンパー | コーティング、巻き取り、カレンダー加工をサポート |
| 表面の清浄度 | 低残留圧延油 | スラリーの濡れ性とコーティングの密着性を向上させます |
| 表面粗さ、Ra | 通常 0.20 ~ 0.80 ミクロン | 過度の粗さのないアンカー固定をサポートします |
| 引張強さ | 合金と厚さの仕様による | コーティング時やスリット時でも安定したハンドリングを実現 |
| 伸び | 下流処理用に制御 | フォイル破損のリスクを軽減 |
| ピンホール | 厚みや用途に合わせてコントロール | 局所的な電極欠陥を防止 |
| 表面張力 | 必要に応じて治療後に検証 | 濡れ性と表面活性化を示します。 |
実際の仕様は、カソードの化学的性質、コーティング方法、ライン速度、スラリーシステム、および顧客の電極プロセスウィンドウに従って確認されます。
電池用アルミ箔表面処理工程の主な工程
1. 受入表面検査
処理前に、箔の巻き跡、傷、しわ、エッジの亀裂、油汚れ、ピンホール、光沢のむらがないか検査します。また、厚さ、幅、コイルの形状、表面の清浄度も検証します。化学洗浄では転がりや取り扱いの悪さによって引き起こされる欠陥を完全には修正できないため、安定した入射面が不可欠です。
表面検査には、制御された照明下での目視検査、残留油検査、粗さ測定、接触角評価、および顕微鏡分析のためのサンプリングが含まれる場合があります。当社の生産チームはこれらの結果を使用して、適切な洗浄強度とプロセスパラメータを選択します。
2. アルカリ性または中性脱脂
脱脂は、アルミ箔コーティングプロセスの主要な洗浄段階です。その目的は、箔の表面に損傷を与えることなく、残留圧延油、指紋、ほこり、有機汚染物質を除去することです。
箔の合金とお客様の要件に応じて、当社では慎重に制御されたアルカリ性、中性、または低アルカリ性の水性洗浄システムを使用します。洗浄浴の組成、濃度、温度、滞留時間、およびスプレー圧力は、エッチングを最小限に抑えながら有機残留物の効果的な除去を達成するように調整されます。
過度のアルカリ性または長時間の暴露は、不均一なエッチング、表面の黒ずみ、または箔の完全性の低下を引き起こす可能性があります。脱脂が不十分な場合、油残留物が残り、スラリーの広がりや接着強度が低下する可能性があります。したがって、製造中、浴の化学物質と汚染レベルが継続的に監視されます。
3. 水洗と導電率制御
脱脂後、箔は複数のすすぎ段階を通過します。リンスにより、ホイルの表面からクリーナーの残留物や溶解した汚染物質が除去されます。すすぎが不十分だと、ナトリウム、カリウム、塩化物、またはその他のイオン残留物が残る可能性があり、バッテリーの電極の性能に悪影響を与える可能性があります。
すすぎ水の導電率、pH、温度、交換頻度を管理します。最終すすぎは、通常、イオン汚染の少ない処理水を使用して行われます。微量の残留物が電極界面の安定性に影響を与える可能性があるため、この段階はバッテリーグレードのアルミニウム箔にとって特に重要です。
4. 制御された表面エッチングまたは微細粗面化
強化されたコーティング密着性が必要な用途では、箔に制御された微細粗面化を施すことができます。このプロセスにより、表面トポグラフィーが顕微鏡レベルで変更され、アルミニウム箔と電極コーティングの間の有効接触面積が増加します。
目的は、目に見える粗い表面や損傷した表面を作成することではありません。その代わりに、この処理により均一な微細テクスチャーが生成され、バインダーと活物質層との機械的結合が改善されます。表面粗さが過度に大きいと、コーティングの変動が増大したり、カレンダー加工中に局所的な応力点が生じたりする可能性があるため、表面粗さは制御された範囲内に保つ必要があります。
当社のエンジニアは、スラリー配合と電極負荷に応じて、適切な粗さ目標を決定します。 PVDF を含まない水ベースのシステムと従来の溶剤ベースのシステムでは、異なる表面エネルギーと粗さの条件が必要になる場合があります。
5. 表面活性化または化成コーティング
一部のバッテリーアルミニウム箔用途では、追加の表面活性化または薄い変換層が必要です。これらの処理により、電極加工中のコーティングの密着性、耐食性、安定性を向上させることができます。
考えられる方法には、非クロム化成処理、無機表面活性化、またはカソード集電装置用途向けに開発された特殊な機能性コーティングが含まれます。選択した処理はバッテリー材料と適合する必要があり、望ましくないイオン性汚染物質を導入してはなりません。
化成層のコーティング重量は厳密に制御されます。層が薄すぎると十分な機能向上が得られない可能性があり、層が多すぎると電気抵抗が増加したり、電極の導電性が妨げられる可能性があります。当社は、プロセスモニタリング、表面分析、密着性試験、および電気的性能チェックを通じて化成皮膜の均一性を評価します。
6. 乾燥・水分除去
水処理後、水分を除去してウォータースポットを防ぐために、制御された乾燥が必要です。箔の質を変えたり、酸化欠陥を引き起こしたりすることなく、乾燥した均一な表面を確保するには、乾燥温度と滞留時間を最適化する必要があります。
バッテリー用途では、残留水分がスラリーの調製、コーティングの安定性、およびその後のセル製造に影響を与える可能性があるため、水分管理が特に重要です。当社の乾燥セクションでは、制御された熱風と張力管理を使用して平坦性を維持し、しわ、エッジの波、または熱歪みを防ぎます。
7. 最終検査、スリット、包装
処理および乾燥後、電池用アルミニウム箔は、表面の均一性、清浄度、粗さ、寸法精度、巻き品質が再度検査されます。完成したコイルは、張力を制御しながら顧客の幅要件に応じてスリットされます。
当社では、保管および輸出輸送中のほこり、湿気、機械的損傷を防ぐために保護梱包材を使用しています。コイルのラベルには、合金、質、厚さ、幅、正味重量、生産バッチ、およびトレーサビリティ情報が含まれます。これにより、顧客は受け取ったフォイル コイルを独自の電極コーティング記録とリンクできるようになります。
プロセス制御パラメータ
次の表は、当社のバッテリーアルミ箔表面処理ラインの主な管理ポイントをまとめたものです。
| プロセス段階 | 主要な制御項目 | 一般的な制御目的 |
|---|---|---|
| 脱脂 | 浴濃度、温度、スプレー圧力 | 圧延油や有機残留物を除去します |
| すすぎ | 水の導電率、pH、流量 | クリーナーとイオン残留物のキャリーオーバーを防止 |
| エッチング | 化学活性、暴露時間、表面損失 | 一貫した微細粗さを実現 |
| 表面活性化 | コーティング濃度とピックアップ量 | 密着性と表面機能の向上 |
| 乾燥 | 温度、風量、滞留時間 | 表面を傷つけずに水分を除去します |
| スリッティング | 張力、刃先状態、バリ管理 | 電極コーティングのコイル品質を維持 |
| 最終検査 | 粗さ、清潔さ、視覚的欠陥 | 出荷前に適合を確認します |
処理済みバッテリー箔の品質検証
当社の品質管理プログラムは、オンライン監視と臨床検査を組み合わせたものです。正確な試験計画は各顧客の技術協定に基づいて調整されますが、一般的な検証方法には、表面張力試験、接触角試験、残留油分析、粗さ測定、剥離強度評価、ピンホール検査、およびコーティング試行評価が含まれます。
高負荷カソードを製造するお客様向けに、代表的な処理条件下でのコーティングの均一性と密着性の評価をサポートできます。このアプローチは、処理された電極アルミニウム箔が顧客のスラリー、コーティングヘッド、乾燥プロファイル、およびカレンダー圧力に応じて一貫して機能することを確認するのに役立ちます。
また、原材料から完成したコイルの出荷までのトレーサビリティも維持しています。生産データ、検査記録、コイル識別情報を保持し、一貫した供給管理をサポートします。
適切な表面処理の選択
バッテリーのアルミニウム箔のあらゆる用途に適した単一の表面処理はありません。最適なプロセスは、カソード材料、バインダーシステム、溶媒システム、コーティングの厚さ、電極密度、および必要な接着レベルによって異なります。
標準的なカソード集電体の場合、表面がきれいで均一に脱脂されていれば十分です。要求の厳しい高速コーティングライン、高負荷の電極、または特殊な水性スラリーシステムの場合、制御された粗面化と機能的な表面活性化により、プロセスの安定性がさらに高まります。
箔メーカーとしては、外観のみで処理を選択するのではなく、コーティングトライアルを通じて目標パラメータを確認することをお勧めします。表面の化学的性質、清浄度、微細構造は、実際の電極プロセスとともに評価する必要があります。
結論
電池用アルミニウム箔の表面処理プロセスは、信頼性の高い正極集電体を製造するために不可欠です。効果的な脱脂、すすぎ、微細粗面化、表面活性化、乾燥、最終検査により、電極コーティング用の清潔で一貫した基板が作成されます。
当社の製造プロセスは、表面の清浄度、濡れ性、粗さ、コイル品質が制御されたバッテリー用アルミニウム箔を提供するように設計されています。表面処理パラメータをお客様の電極配合やコーティング条件に合わせることで、リチウムイオン電池電極の安定生産をサポートし、下流のコーティング関連の欠陥を削減します。