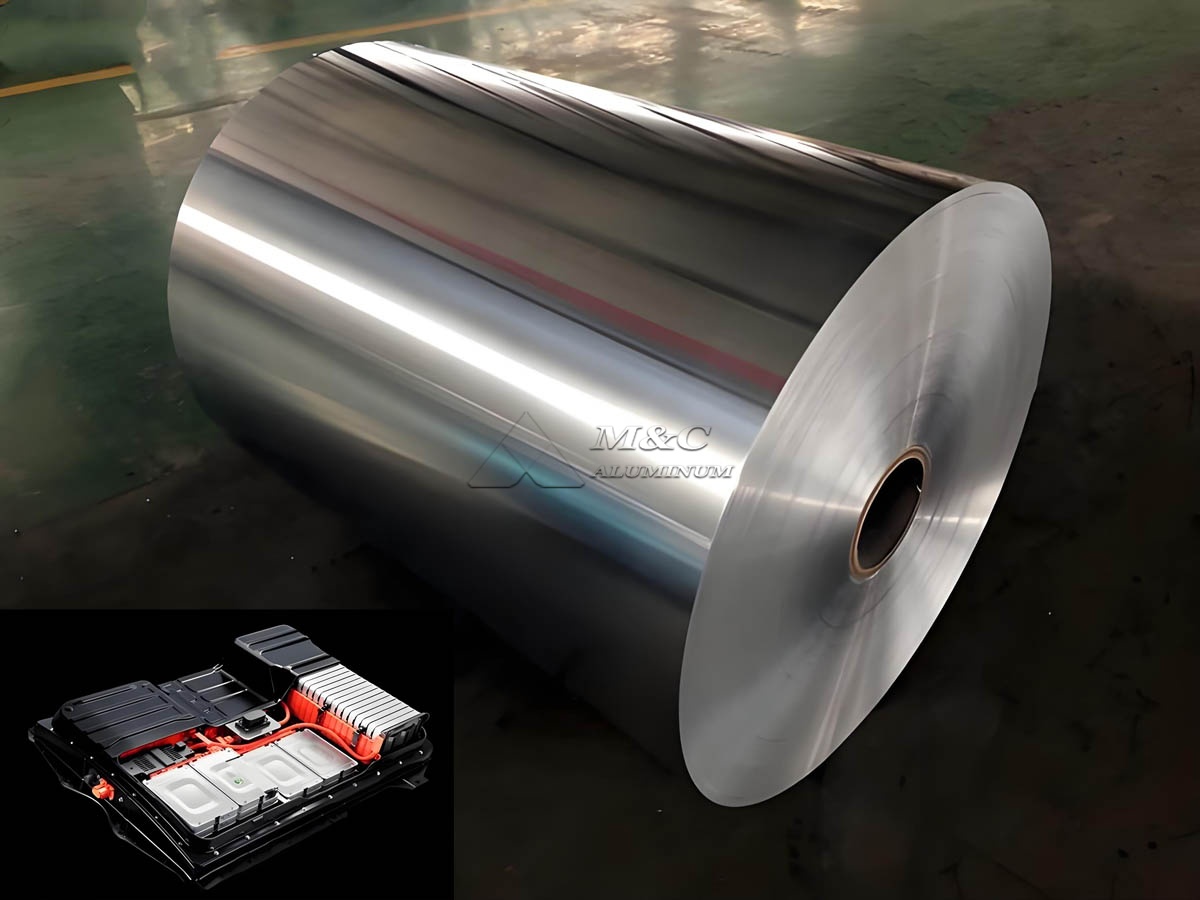
Como fabricante de folhas de alumínio para baterias, controlamos o tratamento de superfície como parte integrante da produção de folhas e não como uma operação de acabamento secundário. Para coletores de corrente catódica de bateria de íon de lítio, a condição da superfície afeta diretamente a adesão do revestimento, o contato elétrico, o comportamento de umedecimento do eletrólito, a resistência à corrosão e a consistência da fabricação do eletrodo a jusante.
Folha de alumínio da bateria é comumente produzido a partir de ligas de alumínio de alta pureza, como 1235, 1100 e classes selecionadas da série 1xxx. A folha deve fornecer propriedades mecânicas estáveis, baixa contaminação superficial, rugosidade controlada e energia superficial uniforme antes do revestimento da pasta. Um processo de tratamento de superfície de folha de alumínio de bateria bem projetado ajuda os fabricantes de eletrodos a obter uma qualidade de revestimento mais estável e a reduzir riscos como descascamento, furos, peso irregular do revestimento e resistência de contato excessiva.
Por que o tratamento de superfície é necessário para folha de alumínio de bateria
Durante a laminação, recozimento, corte e manuseio, a folha de alumínio pode reter óleo de laminação, partículas finas de alumínio, resíduos de óxido, umidade ou contaminantes transportados pelo ar. Mesmo quando estes resíduos estão presentes em níveis muito baixos, eles podem afetar a interação entre o substrato de alumínio e a pasta catódica.
Em uma linha típica de fabricação de cátodos de íons de lítio, a folha é revestida com uma pasta de material ativo contendo óxidos metálicos de lítio, carbono condutor, aglutinante e solvente. Se a superfície da folha tiver limpeza insuficiente ou pouca energia superficial, a pasta pode não se espalhar uniformemente. Isto pode levar a defeitos localizados no revestimento, redução da resistência ao descascamento e desempenho elétrico instável após a calandragem e montagem da célula.
Nosso processo de tratamento de superfície para folhas de alumínio de bateria foi projetado para atingir os seguintes objetivos:
Remova o óleo de rolamento e a contaminação superficial fina.
Mantenha características de óxido uniformes e controladas.
Melhore a molhabilidade da superfície para pastas de eletrodos à base de água ou à base de solvente.
Criar microrrugosidade adequada para ancoragem mecânica da camada de revestimento.
Evite ataques químicos excessivos que possam reduzir a resistência da folha ou gerar cavidades na superfície.
Fornece consistência de superfície estável bobina a bobina e lote a lote.
Seleção da folha base antes do tratamento de superfície
O desempenho do tratamento de superfície começa com a folha de alumínio base. A liga, a têmpera, a tolerância de espessura, a qualidade da superfície e o nível de óleo residual devem ser controlados antes de qualquer tratamento químico ou físico ser aplicado.
Para aplicações de coletor de corrente catódica, Folha de alumínio 1235 é amplamente selecionado devido ao seu alto teor de alumínio, boa condutividade elétrica e desempenho de laminação estável. Dependendo dos requisitos do cliente, também fabricamos películas de bateria usando liga 1100 e outros tipos adequados com teor de impurezas controlado.
A folha é geralmente fornecida em têmpera mole para operações de revestimento de eletrodos e calandragem. Nosso processo de fabricação inclui fusão, fundição, laminação a quente quando aplicável, laminação a frio, recozimento intermediário, laminação final, limpeza, corte longitudinal e inspeção. O tratamento de superfície é integrado a essas etapas de produção para evitar a recontaminação antes da embalagem.
Parâmetros técnicos típicos para folha de alumínio de bateria
| Parâmetro | Faixa ou Requisito Típico | Significância do Processo |
|---|---|---|
| Liga | 1235, 1100 ou liga 1xxx especificada | Suporta condutividade e resistência à corrosão |
| Espessura | 10-20 mícrons, personalizado | Deve corresponder ao design do eletrodo e ao equipamento de revestimento |
| Temperamento | O ou temperamento suave especificado pelo cliente | Suporta revestimento, enrolamento e calandragem |
| Limpeza de superfície | Óleo de laminação com baixo teor residual | Melhora a umectação da pasta e a adesão do revestimento |
| Rugosidade superficial, Ra | Normalmente 0,20-0,80 mícrons | Suporta ancoragem sem rugosidade excessiva |
| Resistência à tração | De acordo com especificação de liga e espessura | Garante um manuseio estável durante o revestimento e corte |
| Alongamento | Controlado para processamento downstream | Reduz o risco de quebra da folha |
| Buracos | Controlado de acordo com espessura e aplicação | Previne defeitos localizados nos eletrodos |
| Tensão superficial | Verificado após o tratamento quando necessário | Indica molhabilidade e ativação de superfície |
A especificação real é confirmada de acordo com a química do cátodo, método de revestimento, velocidade da linha, sistema de pasta e janela de processo do eletrodo do cliente.
Principais etapas do processo de tratamento de superfície de folha de alumínio de bateria
1. Inspeção de superfície de entrada
Antes do tratamento, inspecionamos a película em busca de marcas de laminação, arranhões, rugas, rachaduras nas bordas, manchas de óleo, furos e brilho irregular. Também verificamos espessura, largura, geometria da bobina e limpeza da superfície. Uma superfície de entrada estável é essencial porque a limpeza química não pode corrigir totalmente os defeitos causados por rolamento ou manuseio inadequados.
A inspeção de superfície pode incluir exame visual sob iluminação controlada, teste de óleo residual, medição de rugosidade, avaliação de ângulo de contato e amostragem para análise microscópica. Nossa equipe de produção utiliza esses resultados para selecionar a intensidade de limpeza e os parâmetros de processo adequados.
2. Desengordurante Alcalino ou Neutro
O desengorduramento é a principal etapa de limpeza no processo de revestimento de folha de alumínio. O objetivo é remover óleo residual de rolamento, impressões digitais, poeira e contaminantes orgânicos sem danificar a superfície da folha.
Dependendo da liga da folha e dos requisitos do cliente, usamos sistemas de limpeza aquosos alcalinos, neutros ou de baixa alcalinidade cuidadosamente controlados. A composição do banho de limpeza, a concentração, a temperatura, o tempo de permanência e a pressão de pulverização são ajustados para obter a remoção eficaz de resíduos orgânicos e, ao mesmo tempo, minimizar o ataque químico.
A alcalinidade excessiva ou a exposição prolongada podem causar corrosão irregular, escurecimento da superfície ou redução da integridade da folha. O desengorduramento insuficiente pode deixar resíduos de óleo que reduzem a dispersão da lama e a resistência da ligação. Portanto, a química do banho e os níveis de contaminação são monitorados continuamente durante a produção.
3. Enxágue com água e controle de condutividade
Após o desengorduramento, a película passa por vários estágios de enxágue. O enxágue remove resíduos de produtos de limpeza e contaminantes dissolvidos da superfície da folha. O enxágue inadequado pode deixar resíduos de sódio, potássio, cloreto ou outros resíduos iônicos que podem afetar negativamente o desempenho do eletrodo da bateria.
Controlamos a condutividade, o pH, a temperatura e a frequência de substituição da água de enxágue. O enxágue final geralmente é realizado com água tratada com baixa contaminação iônica. Este estágio é particularmente importante para folhas de alumínio para baterias porque vestígios de resíduos podem afetar a estabilidade da interface do eletrodo.
4. Gravura de superfície controlada ou micro-rugosidade
Para aplicações que exigem melhor adesão do revestimento, a película pode sofrer micro-rugosidade controlada. Este processo modifica a topografia da superfície em nível microscópico, aumentando a área de contato efetiva entre a folha de alumínio e o revestimento do eletrodo.
O objetivo não é criar uma superfície visivelmente áspera ou danificada. Em vez disso, o tratamento produz uma microtextura uniforme que melhora o intertravamento mecânico com o ligante e a camada de material ativo. A rugosidade da superfície deve permanecer dentro de uma faixa controlada porque a rugosidade excessiva pode aumentar a variação do revestimento ou criar pontos de tensão localizados durante a calandragem.
Nossos engenheiros determinam a rugosidade alvo apropriada de acordo com a formulação da pasta e a carga do eletrodo. Sistemas à base de água sem PVDF e sistemas convencionais à base de solvente podem exigir diferentes condições de energia superficial e rugosidade.
5. Ativação de superfície ou revestimento de conversão
Algumas aplicações de folha de alumínio para baterias requerem ativação de superfície adicional ou uma fina camada de conversão. Esses tratamentos podem melhorar a adesão do revestimento, a resistência à corrosão e a estabilidade durante o processamento do eletrodo.
Os métodos possíveis incluem tratamentos de conversão sem cromo, ativação de superfície inorgânica ou revestimentos funcionais especializados desenvolvidos para aplicações em coletores de corrente catódica. O tratamento selecionado deve ser compatível com os materiais da bateria e não deve introduzir contaminantes iônicos indesejáveis.
O peso do revestimento de uma camada de conversão é rigorosamente controlado. Uma camada muito fina pode não proporcionar melhoria funcional suficiente, enquanto uma camada excessiva pode aumentar a resistência elétrica ou interferir na condutividade do eletrodo. Avaliamos a uniformidade do revestimento de conversão por meio de monitoramento de processos, análise de superfície, testes de adesão e verificações de desempenho elétrico.
6. Secagem e remoção de umidade
Após o tratamento aquoso, é necessária uma secagem controlada para remover a umidade e evitar manchas de água. A temperatura de secagem e o tempo de residência devem ser otimizados para garantir uma superfície seca e uniforme, sem alterar a têmpera da folha ou causar defeitos de oxidação.
Para aplicações em baterias, o controle de umidade é particularmente importante porque a água residual pode afetar a preparação da pasta, a estabilidade do revestimento e a subsequente fabricação da célula. Nossa seção de secagem utiliza ar quente controlado e gerenciamento de tensão para manter o nivelamento e evitar rugas, ondas nas bordas ou distorção térmica.
7. Inspeção Final, Corte e Embalagem
Após o tratamento e secagem, a folha de alumínio da bateria é inspecionada novamente quanto à uniformidade da superfície, limpeza, rugosidade, precisão dimensional e qualidade do enrolamento. A bobina acabada é cortada de acordo com os requisitos de largura do cliente sob tensão controlada.
Usamos materiais de embalagem protetores para evitar poeira, umidade e danos mecânicos durante o armazenamento e transporte para exportação. As etiquetas das bobinas incluem liga, têmpera, espessura, largura, peso líquido, lote de produção e informações de rastreabilidade. Isso permite que os clientes vinculem as bobinas de entrada com seus próprios registros de revestimento de eletrodo.
Parâmetros de controle de processo
A tabela a seguir resume os principais pontos de controle em nossa linha de tratamento de superfície de folha de alumínio para baterias.
| Estágio do Processo | Item de controle chave | Finalidade típica de controle |
|---|---|---|
| Desengordurante | Concentração do banho, temperatura, pressão de pulverização | Remove óleo de rolamento e resíduos orgânicos |
| Enxaguar | Condutividade da água, pH, vazão | Evita o transporte de resíduos iônicos e de limpeza |
| Gravura | Atividade química, tempo de exposição, perda de superfície | Produz micro-rugosidade consistente |
| Ativação de superfície | Concentração de revestimento e quantidade de captação | Melhora a adesão e a funcionalidade da superfície |
| Secagem | Temperatura, volume de ar, tempo de residência | Remove a umidade sem danificar a superfície |
| Corte | Tensão, condição da borda, controle de rebarbas | Mantém a qualidade da bobina para revestimento do eletrodo |
| Inspeção final | Rugosidade, limpeza, defeitos visuais | Confirma a conformidade antes do envio |
Verificação de qualidade para folha de bateria tratada
Nosso programa de controle de qualidade combina monitoramento on-line com testes laboratoriais. O plano de teste exato é ajustado de acordo com o acordo técnico de cada cliente, mas os métodos de verificação comuns incluem testes de tensão superficial, testes de ângulo de contato, análise de óleo residual, medição de rugosidade, avaliação de resistência ao descascamento, inspeção de furos e avaliação de teste de revestimento.
Para clientes que produzem cátodos de alta carga, podemos apoiar a avaliação da uniformidade e adesão do revestimento sob condições de processamento representativas. Essa abordagem ajuda a confirmar que a folha de alumínio do eletrodo tratado funciona de forma consistente com a pasta, a cabeça de revestimento, o perfil de secagem e a pressão de calandragem do cliente.
Também mantemos a rastreabilidade desde a matéria-prima até o envio da bobina acabada. Os dados de produção, os registros de inspeção e a identificação das bobinas são retidos para apoiar o gerenciamento consistente do fornecimento.
Selecionando o tratamento de superfície apropriado
Não existe um único tratamento de superfície adequado para cada aplicação de folha de alumínio em bateria. O processo ideal depende do material do cátodo, sistema aglutinante, sistema solvente, espessura do revestimento, densidade do eletrodo e nível de adesão necessário.
Para coletores de corrente catódica padrão, uma superfície limpa e uniformemente desengraxada pode ser suficiente. Para linhas de revestimento exigentes de alta velocidade, eletrodos de alta carga ou sistemas especializados de pasta aquosa, a rugosidade controlada e a ativação funcional da superfície podem fornecer estabilidade adicional ao processo.
Como fabricante de películas, recomendamos confirmar os parâmetros alvo através de testes de revestimento, em vez de selecionar o tratamento apenas pela aparência. A química da superfície, a limpeza e a microestrutura devem ser avaliadas juntamente com o processo real do eletrodo.
Conclusão
O processo de tratamento de superfície da folha de alumínio da bateria é essencial para a produção de coletores de corrente catódica confiáveis. Desengorduramento, enxágue, micro-rugosidade, ativação de superfície, secagem e inspeção final eficazes criam um substrato limpo e consistente para o revestimento do eletrodo.
Nosso processo de fabricação é projetado para fornecer folha de alumínio para bateria com limpeza de superfície controlada, molhabilidade, rugosidade e qualidade da bobina. Ao combinar os parâmetros de tratamento de superfície com a formulação do eletrodo e as condições de revestimento do cliente, ajudamos a apoiar a produção estável de eletrodos de bateria de íons de lítio e a reduzir defeitos relacionados ao revestimento posterior.