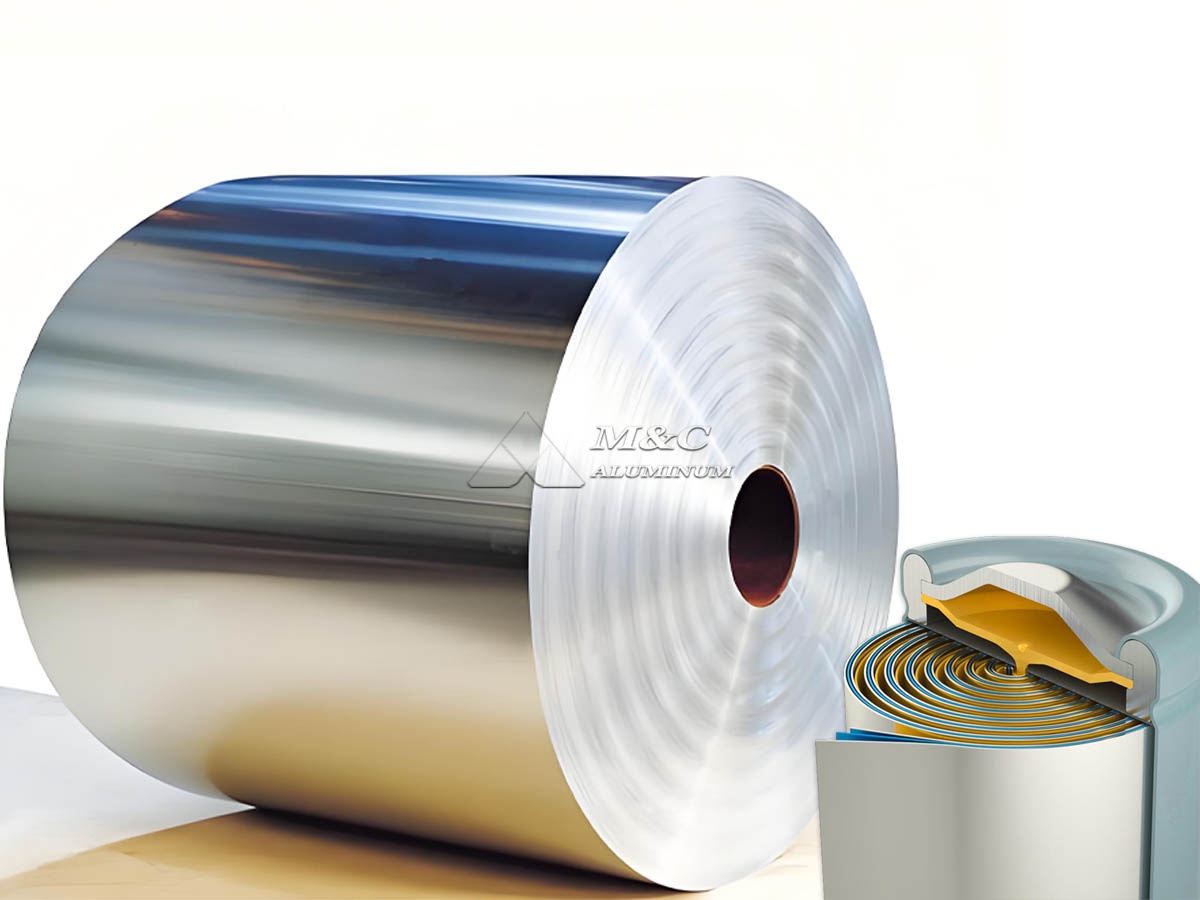
Как производитель прецизионной рулонной алюминиевой фольги, мы производим проводящую алюминиевую фольгу для аккумуляторных токосъемников, используемых в литий-ионных батареях, литий-полимерных элементах, натрий-ионных аккумуляторных системах, суперконденсаторах и связанных с ними электрохимических продуктах для хранения энергии. Наш аккумулятор из алюминиевой фольги разработан для обеспечения стабильной электропроводности, малого веса, равномерной толщины, чистого состояния поверхности и надежной совместимости с процессами нанесения катодных покрытий.
При производстве аккумуляторных батарей в качестве коллектора тока положительного электрода обычно используется алюминиевая фольга. Его функция заключается в сборе и переносе электронов между материалом активного катода и внешней клеммой, одновременно поддерживая слой покрытия электрода во время каландрирования, намотки, укладки и сборки элемента. По этой причине проводящую алюминиевую фольгу необходимо контролировать не только по химическому составу и электрическим свойствам, но также по качеству поверхности, состоянию кромок, механической консистенции и геометрии катушки.
Роль алюминиевой фольги в токосъемниках аккумуляторных батарей
Токосъемник батареи представляет собой проводящую металлическую подложку, покрытую активными электродными материалами. В большинстве катодов литий-ионных аккумуляторов выбрана алюминиевая фольга, поскольку она сочетает в себе хорошую электропроводность с коррозионной стойкостью при нормальных условиях эксплуатации положительного электрода. По сравнению с более тяжелыми проводящими подложками алюминий предлагает практический баланс массы, стоимости, формуемости и электрохимической стабильности.
Проводящая алюминиевая фольга для аккумуляторных токоприемников должна одновременно соответствовать нескольким производственным требованиям:
Эффективный транспорт электронов через структуру электрода.
Равномерная адгезия суспензионных покрытий, содержащих активный материал, связующее и проводящие добавки.
Стабильная толщина во время нанесения покрытия, сушки, каландрирования, резки и намотки.
Низкое загрязнение поверхности для уменьшения дефектов покрытия и местного электрического сопротивления.
Контролируемые механические свойства для предотвращения разрывов, складок или растрескивания кромок.
Постоянное качество рулонов для высокоскоростных автоматизированных линий по производству аккумуляторов.
Термин проводящая алюминиевая фольга обычно относится к алюминиевой фольге высокой чистоты или низколегированной алюминиевой фольге с контролируемым удельным сопротивлением. В зависимости от конструкции элемента фольга может поставляться в виде голой алюминиевой фольги или в качестве подложки для последующего углеродного покрытия, керамического покрытия или другой функциональной обработки поверхности, выполняемой производителем материала батареи.
Алюминиевые сплавы для аккумуляторной алюминиевой фольги
Выбор наиболее подходящего сплава зависит от конструкции электрода, толщины мишени, требуемой прочности на разрыв и способа обработки. Мы производим фольгу токосъемника для аккумуляторов в основном из алюминия высокой чистоты, отобранного по проводимости и стабильности качения.
Сплав 1235 широко используется для изготовления тонкой аккумуляторной фольги из-за высокого содержания алюминия, стабильной проводимости и хороших характеристик при холодной прокатке. Наш 1235 Алюминиевая фольга может обрабатываться для применений, связанных с аккумуляторами, где важны малая разница толщины и чистота поверхности. Для применений, требующих различных характеристик прочности или управляемости, также можно оценить сплавы серий 1050, 1060 и некоторые 1xxx в соответствии с техническими спецификациями заказчика.
| Параметр | Типичный производственный диапазон | Примечания |
|---|---|---|
| Сплав | 1235, 1050, 1060, серия 1xxx по индивидуальному заказу | Выбирается в соответствии с требованиями проводимости и обработки. |
| Содержание алюминия | Минимум 99,35% для сплава 1235 | Более высокие степени чистоты доступны по запросу. |
| Толщина | 10-25 мкм | Обычная толщина аккумуляторной фольги составляет 12, 15, 16 и 20 мкм. |
| Ширина | 100-1650 мм | Ширина щели поставляется в соответствии с требованиями производства электродов. |
| Характер | О, H18, по индивидуальному заказу | O-отпуск обычно используется для процессов нанесения покрытий и намотки. |
| Электрическое сопротивление | Обычно 2,65-2,85 Ом см. | Окончательное значение зависит от сплава и отпуска. |
| Предел прочности | Обычно 70–140 МПа. | Контролируется в зависимости от толщины и состояния |
| Удлинение | Обычно 1%-8% | Скорректировано с учетом требований к обработке и формованию |
| Состояние поверхности | Отделка мельницы, чистая, с контролем масла | Подходит для процессов нанесения покрытия на электроды. |
| Внутренний диаметр катушки | 150 мм, 300 мм, 400 мм, 500 мм | Индивидуально под оборудование заказчика |
| Внешний диаметр катушки | Как указано | Управляется в зависимости от веса и совместимости лески |
Перечисленные значения представляют собой типичные производственные диапазоны, а не фиксированные универсальные пределы. Мы согласовываем окончательные технические параметры с производителем аккумуляторов перед производством, особенно для ультратонкой фольги, высокоскоростных линий нанесения покрытия и автоматизированной намотки.
Процесс производства проводящей алюминиевой фольги
Наше производство проводящей алюминиевой фольги начинается с контролируемой подготовки сплава и обработки расплава. Химический состав проверяется, чтобы гарантировать, что уровень примесей остается в пределах указанного диапазона, поскольку такие элементы, как железо и кремний, могут влиять на проводимость, поведение качения и механические свойства.
После отливки алюминиевый сляб гомогенизируют и подвергают горячей прокатке для создания стабильной исходной структуры. Затем мы используем многопроходную холодную прокатку, чтобы уменьшить материал до требуемой толщины фольги. Контроль толщины поддерживается на протяжении всего процесса прокатки путем мониторинга процесса, регулировки зазора, управления натяжением и проверки промежуточных рулонов.
Отжиг является критическим этапом изготовления аккумуляторной алюминиевой фольги. Он определяет состояние, уровень остаточного масла для прокатки, механическое поведение и плоскостность рулона. Для фольги, подвергнутой мягкому отжигу, термический цикл позволяет получить однородную рекристаллизованную структуру при минимизации остатков на поверхности. Это особенно важно для катодной токосъемной фольги, поскольку чрезмерное количество масла для прокатки или неравномерный отжиг могут повлиять на смачивание суспензии и адгезию покрытия.
После отжига рулоны разрезаются на заданную ширину. Во время резки мы контролируем высоту заусенцев, профиль кромки, телескопичность и натяжение намотки. Чистые и стабильные края необходимы для снижения риска дефектов электродов, повреждения сепаратора и обрывов линии во время последующего производства аккумуляторов.
Качество поверхности и совместимость покрытий
Поверхность алюминиевой фольги для литий-ионных аккумуляторов напрямую влияет на качество покрытия электродов. Катодная суспензия батареи должна равномерно распределяться по фольге и сохранять достаточную адгезию после сушки и каландрирования. Загрязнение поверхности, точечные отверстия, царапины, масляные пятна, въевшиеся частицы или неровная шероховатость могут привести к нарушению целостности покрытия и повлиять на консистенцию клеток.
Наш завод контролирует качество поверхности посредством управления прокатным маслом, контроля отжига, визуального контроля и процедур обработки рулонов. Мы поставляем фольгу с чистой поверхностью, обработанной прокатным станом, подходящей для стандартных катодных суспензионных систем на водной основе или на основе растворителя. Когда клиентам требуются определенные пределы поверхностного натяжения, шероховатости или остаточного масла, эти критерии могут быть включены в план производства и контроля.
Для клиентов, производящих токоприемники с покрытием, базовая алюминиевая фольга также должна сохранять стабильные размеры при нанесении покрытия, сушке и сжатии. Мы контролируем плоскостность и натяжение рулона, чтобы обеспечить плавное прохождение через линии непрерывного нанесения покрытия. Для применений, требующих другого формата основного материала, наша 1060 Алюминиевая фольга также могут рассматриваться в соответствии с требуемой проводимостью и механическим профилем.
Ключевой контроль качества на нашем заводе
Проводящая алюминиевая фольга аккумуляторного класса требует измерения толщины, превышающей номинальную. Наш процесс контроля качества охватывает характеристики, которые влияют как на эффективность производства электродов, так и на конечные характеристики элемента.
Контроль толщины и ширины
Проверяем толщину фольги по ширине полосы и по длине рулона. Однородный калибр помогает поддерживать постоянную загрузку активного материала и уменьшает колебания емкости электродов. Допуски по ширине контролируются в зависимости от оборудования заказчика для резки, нанесения покрытия или намотки.
Электрические характеристики
Электрическое сопротивление контролируется путем выбора сплава и контроля процесса. Более низкое и более стабильное удельное сопротивление способствует эффективному сбору тока и помогает снизить электрические потери в структуре электрода.
Осмотр поверхности
Осмотр поверхности включает проверку на наличие царапин, вмятин, масляных пятен, точечных отверстий, темных линий, трещин по краям и посторонних частиц. Стандарты проверки могут быть приведены в соответствие с критериями приемки фольги для аккумуляторов, установленными заказчиком.
Механические свойства
При необходимости проверяются прочность на растяжение и удлинение. Правильный механический баланс важен, поскольку фольга должна оставаться неповрежденной во время размотки, нанесения покрытия, сушки, каландрирования, продольной резки, а также намотки или укладки ячеек.
Геометрия катушки и упаковка
Мы проверяем герметичность катушки, телескопичность, выравнивание краев, внутренний диаметр, внешний диаметр и вес нетто. Готовые рулоны защищаются влагостойкой упаковкой и подходящими опорами для уменьшения повреждений при хранении и экспортной транспортировке.
Выбор подходящей фольги токосъёмника аккумулятора
При выборе проводящей алюминиевой фольги покупатели должны определить условия применения, а не выбирать только по названию сплава или номинальной толщине. Следующая информация позволяет нам рекомендовать соответствующую производственную спецификацию:
Химический состав батареи и материал катода, например LFP, NMC, NCA, LCO или катодные системы с ионами натрия.
Требуемая толщина фольги и допустимый допуск по толщине.
Ширина фольги, внутренний диаметр рулона, максимальный вес рулона и ограничения по внешнему диаметру.
Требуемый закал, предел прочности и диапазон удлинения.
Требования к поверхности, включая чистоту, наличие остатков масла, шероховатость и совместимость покрытий.
Пределы заусенцев и требования к продольной резке.
Метод контроля, план отбора проб и требования к документации.
Для ультратонкой алюминиевой фольги стабильность процесса становится все более важной. Небольшое изменение толщины может повлиять на загрузку электрода, а плохая плоскостность может снизить эффективность линии нанесения покрытия. Поэтому мы проверяем весь процесс преобразования, прежде чем подтверждать параметры производства тонкой токосъемной фольги.
Применение проводящей алюминиевой фольги
Наша аккумуляторная алюминиевая фольга производится для использования в нескольких целях хранения энергии:
Катодные токосъемники литий-ионных аккумуляторов.
Литий-полимерные электроды в виде карманных ячеек.
Производство цилиндрических и призматических катодов.
Катодные токосъемники натрий-ионных аккумуляторов.
Подложки электродов суперконденсаторов.
Основа из алюминиевой фольги с углеродным покрытием.
Лабораторная и опытно-промышленная разработка электродов.
Окончательная спецификация фольги должна соответствовать маршруту производства электродов заказчика, включая рецептуру суспензии, скорость нанесения покрытия, температуру сушки, давление каландрирования и метод сборки элемента.
Заводские поставки и техническая поддержка
Как производитель алюминиевой фольги, мы осуществляем подготовку сплавов, прокатку, отжиг, резку, проверку и экспортную упаковку в рамках контролируемого производственного процесса. Это позволяет нам предоставлять отслеживаемую информацию об катушках и координировать технические детали напрямую с производителями материалов для аккумуляторов и аккумуляторов.
Перед массовым производством мы можем организовать образцы катушек или пробные партии для проверки покрытия и электродов. После подтверждения технических требований производство организуется в соответствии с согласованным сплавом, закалкой, допуском по толщине, ширине, конфигурации катушки и стандарту качества.
Проводящая алюминиевая фольга для аккумуляторных токосъёмников — это прецизионный материал, который напрямую поддерживает стабильность электродов и эффективность производства. Контролируя состав, толщину, чистоту поверхности, механические свойства и качество катушки, мы производим аккумуляторную алюминиевую фольгу, предназначенную для надежной последующей обработки и стабильного сбора тока в современных системах хранения энергии.