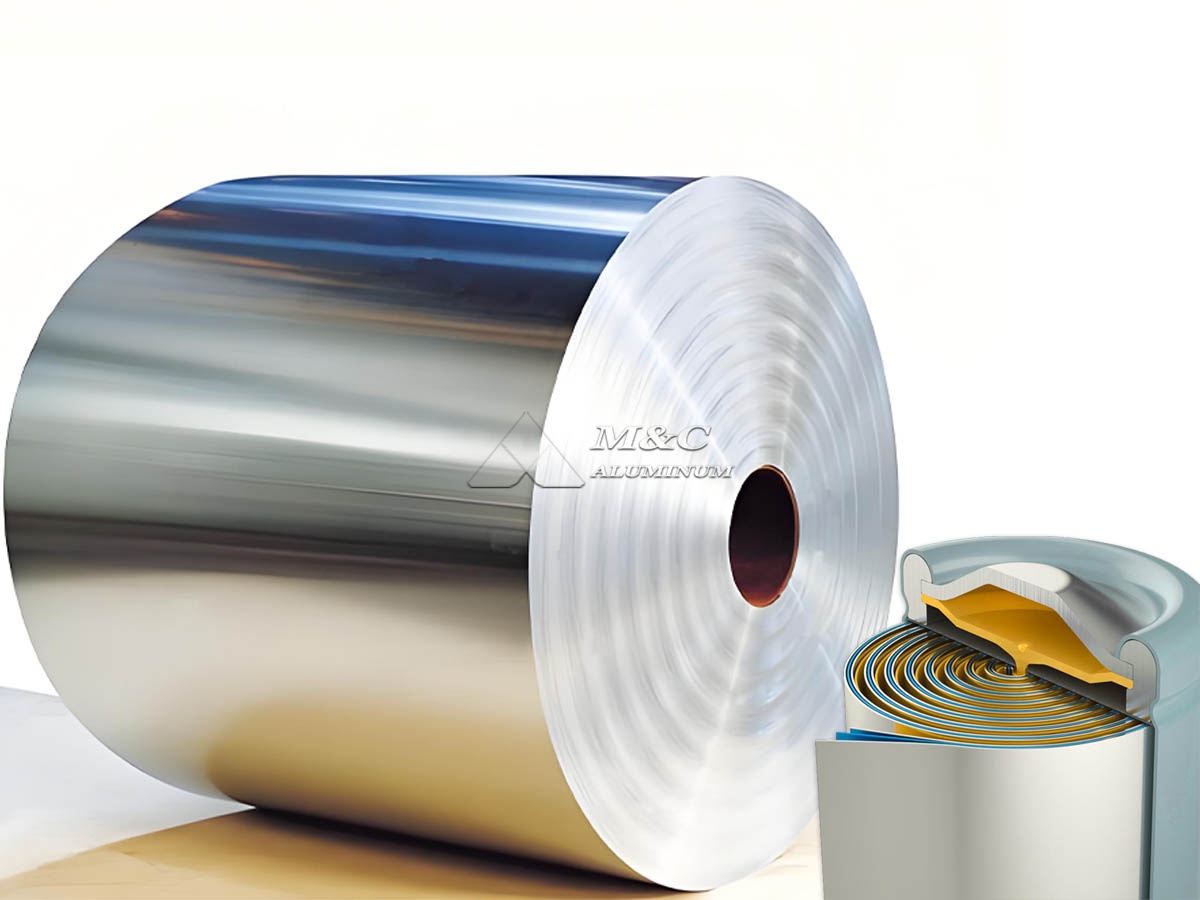
Como fabricante de papel de aluminio laminado de precisión, producimos papel de aluminio conductor para colectores de corriente de batería utilizados en baterías de iones de litio, celdas de polímero de litio, sistemas de baterías de iones de sodio, supercondensadores y productos electroquímicos de almacenamiento de energía relacionados. Nuestro papel de aluminio de la batería está diseñado para proporcionar conductividad eléctrica estable, bajo peso, espesor uniforme, condición de superficie limpia y compatibilidad confiable con los procesos de recubrimiento catódico.
En la fabricación de baterías recargables, el papel de aluminio se utiliza comúnmente como colector de corriente del electrodo positivo. Su función es recolectar y transferir electrones entre el material del cátodo activo y el terminal externo mientras sostiene la capa de recubrimiento del electrodo durante el calandrado, bobinado, apilado y ensamblaje de la celda. Por esta razón, el papel de aluminio conductor debe controlarse no solo por su composición química y propiedades eléctricas, sino también por la calidad de la superficie, el estado de los bordes, la consistencia mecánica y la geometría de la bobina.
El papel del papel de aluminio en los colectores de corriente de las baterías
Un colector de corriente de batería es un sustrato metálico conductor recubierto con materiales de electrodos activos. En la mayoría de los cátodos de baterías de iones de litio, se selecciona papel de aluminio porque combina una buena conductividad eléctrica con resistencia a la corrosión en condiciones normales de funcionamiento del electrodo positivo. En comparación con sustratos conductores más pesados, el aluminio ofrece un equilibrio práctico de masa, costo, formabilidad y estabilidad electroquímica.
El papel de aluminio conductor para colectores de corriente de baterías debe soportar varios requisitos de fabricación al mismo tiempo:
Transporte eficiente de electrones a través de la estructura del electrodo.
Adhesión uniforme de recubrimientos en suspensión que contienen material activo, aglutinante y aditivos conductores.
Espesor estable durante el recubrimiento, secado, calandrado, corte y bobinado.
Baja contaminación de la superficie para reducir los defectos del recubrimiento y la resistencia eléctrica local.
Propiedades mecánicas controladas para evitar desgarros, arrugas o grietas en los bordes.
Calidad constante de bobina para líneas de producción de baterías automatizadas de alta velocidad.
El término papel de aluminio conductor generalmente se refiere a papel de aluminio de alta pureza o baja aleación con resistividad controlada. Dependiendo del diseño de la celda, la lámina puede suministrarse como lámina de aluminio desnuda o como sustrato para un posterior recubrimiento de carbono, recubrimiento cerámico u otros tratamientos superficiales funcionales realizados por el productor del material de la batería.
Aleaciones de aluminio para papel de aluminio de batería
La aleación más adecuada depende del diseño del electrodo, el espesor objetivo, la resistencia a la tracción requerida y la ruta de procesamiento. Fabricamos láminas colectoras de corriente para baterías principalmente a partir de grados de aluminio de alta pureza seleccionados por su conductividad y estabilidad de rodadura.
La aleación 1235 se usa ampliamente para láminas delgadas para baterías debido a su alto contenido de aluminio, conductividad estable y rendimiento favorable de laminado en frío. Nuestro Papel de aluminio 1235 se puede procesar para aplicaciones relacionadas con baterías donde son esenciales una baja variación de espesor y una calidad de superficie limpia. Para aplicaciones que requieren diferentes características de resistencia o manejo, las aleaciones 1050, 1060 y las series 1xxx seleccionadas también se pueden evaluar de acuerdo con las especificaciones técnicas del cliente.
| Parámetro | Rango de fabricación típico | Notas |
|---|---|---|
| aleación | 1235, 1050, 1060, serie 1xxx personalizada | Seleccionado según los requisitos de conductividad y procesamiento. |
| Contenido de aluminio | 99,35% mínimo para aleación 1235 | Grados de pureza más altos disponibles a pedido |
| Espesor | 10-25 micras | Los espesores de lámina de batería comunes incluyen 12 um, 15 um, 16 um y 20 um |
| Ancho | 100-1.650 milímetros | Anchos de hendidura suministrados según los requisitos de producción de electrodos. |
| Temperamento | O, H18, personalizado | El temple O se utiliza comúnmente para procesos de recubrimiento y bobinado. |
| resistividad eléctrica | Normalmente 2,65-2,85 uohm cm | El valor final depende de la aleación y el temple. |
| Resistencia a la tracción | Normalmente 70-140 MPa | Controlado según espesor y temple. |
| Elongación | Normalmente entre 1% y 8% | Ajustado para los requisitos de manipulación y formación. |
| Condición de la superficie | Acabado laminado, limpio, controlado por aceite. | Adecuado para procesos de recubrimiento de electrodos. |
| Diámetro interior de la bobina | 150mm, 300mm, 400mm, 500mm | Personalizado para el equipo del cliente. |
| Diámetro exterior de la bobina | Como se especifica | Gestionado según peso y compatibilidad de línea. |
Los valores enumerados son rangos de producción típicos en lugar de límites universales fijos. Confirmamos los parámetros técnicos finales con el fabricante de la batería antes de la producción, particularmente para láminas ultrafinas, líneas de recubrimiento de alta velocidad y aplicaciones de bobinado automatizado.
Proceso de fabricación de papel de aluminio conductor
Nuestra producción de papel de aluminio conductor comienza con la preparación controlada de la aleación y el tratamiento por fusión. Se comprueba la composición química para garantizar que los niveles de impurezas se mantengan dentro del rango especificado, ya que elementos como el hierro y el silicio pueden influir en la conductividad, el comportamiento de rodadura y las propiedades mecánicas.
Después de la fundición, la losa de aluminio se homogeneiza y se lamina en caliente para establecer una estructura inicial estable. Luego utilizamos el laminado en frío de varias pasadas para reducir el material al calibre de lámina requerido. El control del espesor se mantiene durante todo el proceso de laminación mediante el monitoreo del proceso, el ajuste de la separación de los cilindros, la gestión de la tensión y la inspección de las bobinas intermedias.
El recocido es una etapa crítica para el papel de aluminio para baterías. Determina el temperamento, el nivel de aceite residual de laminación, el comportamiento mecánico y la planitud de la bobina. Para láminas recocidas blandas, el ciclo térmico se gestiona para obtener una estructura recristalizada uniforme y al mismo tiempo minimizar los residuos superficiales. Esto es particularmente importante para la lámina colectora de corriente catódica porque el exceso de aceite de laminación o un recocido inconsistente pueden afectar la humectación de la lechada y la adhesión del recubrimiento.
Después del recocido, las bobinas se cortan al ancho especificado. Durante el corte, controlamos la altura de las rebabas, el perfil del borde, el telescópico y la tensión del bobinado. Se necesitan bordes limpios y estables para reducir el riesgo de defectos en los electrodos, daños en el separador e interrupciones en las líneas durante la producción posterior de baterías.
Calidad de la superficie y compatibilidad del recubrimiento
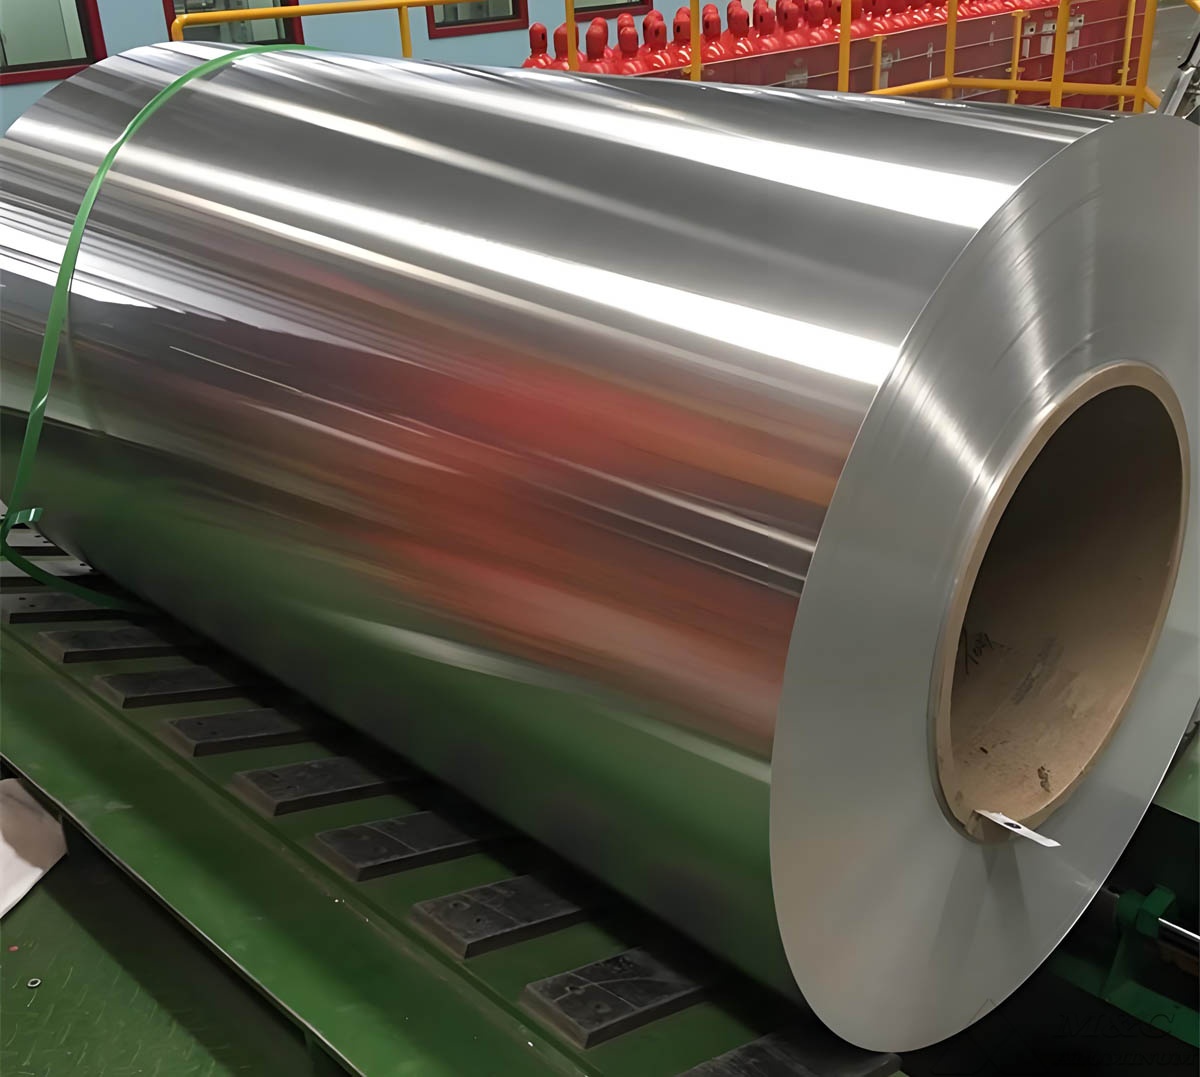
La superficie del papel de aluminio para baterías de iones de litio tiene una influencia directa en la calidad del recubrimiento del electrodo. La suspensión del cátodo de la batería debe extenderse uniformemente sobre la lámina y mantener una adhesión adecuada después del secado y el calandrado. La contaminación de la superficie, los poros, los rayones, las manchas de aceite, las partículas incrustadas o la rugosidad desigual pueden crear discontinuidades en el recubrimiento y afectar la consistencia de las células.
Nuestra fábrica controla la calidad de la superficie mediante la gestión del aceite de laminación, control de recocido, inspección visual y procedimientos de manipulación de bobinas. Suministramos láminas con una superficie limpia con acabado laminado adecuada para sistemas de lodos catódicos estándar a base de agua o solvente. Cuando los clientes requieren límites específicos de tensión superficial, rugosidad o aceite residual, estos criterios pueden incorporarse al plan de producción e inspección.
Para los clientes que producen colectores de corriente recubiertos, la lámina de aluminio base también debe mantener un comportamiento dimensional estable bajo recubrimiento, secado y compresión. Monitoreamos la planitud y la tensión de la bobina para permitir un paso suave a través de líneas de recubrimiento continuas. Para aplicaciones que requieren un formato de material base diferente, nuestro Papel de aluminio 1060 También se puede considerar según la conductividad y el perfil mecánico requeridos.
Controles de calidad clave en nuestra fábrica
El papel de aluminio conductor apto para baterías requiere más que una medición de espesor nominal. Nuestro proceso de control de calidad cubre las características que afectan tanto la eficiencia de fabricación de los electrodos como el rendimiento final de la celda.
Control de espesor y ancho
Inspeccionamos el espesor de la lámina a lo ancho de la tira y a lo largo de la longitud de la bobina. El calibre uniforme ayuda a mantener una carga constante de material activo y reduce la variación en la capacidad del electrodo. Las tolerancias de ancho se controlan según el equipo de corte, recubrimiento o bobinado del cliente.
Rendimiento eléctrico
La resistividad eléctrica se controla mediante la selección de aleaciones y el control del proceso. Una resistividad más baja y estable respalda la recolección de corriente eficiente y ayuda a reducir las pérdidas eléctricas en la estructura del electrodo.
Inspección de superficie
La inspección de la superficie incluye comprobaciones de rayones, abolladuras, manchas de aceite, poros, líneas oscuras, grietas en los bordes y partículas extrañas. Los estándares de inspección se pueden alinear con los criterios de aceptación de la lámina de batería del cliente.
Propiedades mecánicas
Cuando sea necesario, se prueban la resistencia a la tracción y el alargamiento. El equilibrio mecánico adecuado es importante porque la lámina debe permanecer intacta durante el desenrollado, el recubrimiento, el secado, el calandrado, el corte y el bobinado o apilado de las celdas.
Geometría y embalaje de la bobina
Inspeccionamos la estanqueidad de la bobina, el telescopado, la alineación de los bordes, el diámetro interior, el diámetro exterior y el peso neto. Las bobinas terminadas están protegidas con embalajes resistentes a la humedad y soportes adecuados para reducir los daños durante el almacenamiento y el transporte de exportación.
Selección de la lámina colectora de corriente de batería adecuada
Al seleccionar papel de aluminio conductor, los compradores deben definir las condiciones de aplicación en lugar de elegir únicamente por el nombre de la aleación o el espesor nominal. La siguiente información nos permite recomendar una especificación de fabricación adecuada:
Química de la batería y material del cátodo, como LFP, NMC, NCA, LCO o sistemas de cátodo de iones de sodio.
Espesor de lámina requerido y tolerancia de espesor permitida.
Ancho de la lámina, diámetro interior de la bobina, peso máximo de la bobina y limitaciones del diámetro exterior.
Rango de temperamento, resistencia a la tracción y alargamiento requeridos.
Requisitos de la superficie, incluida la limpieza, el aceite residual, la rugosidad y la compatibilidad del recubrimiento.
Límites de rebabas en los bordes y requisitos de corte.
Método de inspección, plan de muestreo y requisitos de documentación.
Para el papel de aluminio ultrafino, la estabilidad del proceso se vuelve cada vez más importante. Una pequeña variación en el espesor puede influir en la carga del electrodo, mientras que una mala planitud puede reducir la eficiencia de la línea de recubrimiento. Por lo tanto, revisamos el proceso de conversión completo antes de confirmar los parámetros de producción de la lámina colectora de corriente de calibre fino.
Aplicaciones del papel de aluminio conductor
Nuestro papel de aluminio para baterías se fabrica para su uso en varias aplicaciones de almacenamiento de energía:
Colectores de corriente catódicos para baterías de iones de litio.
Electrodos de celda de bolsa de polímero de litio.
Producción de cátodos de células cilíndricas y prismáticas.
Colectores de corriente catódicos para baterías de iones de sodio.
Sustratos de electrodos de supercondensadores.
Material base de papel de aluminio recubierto de carbono.
Desarrollo de electrodos en laboratorio y a escala piloto.
La especificación final de la lámina debe coincidir con la ruta de fabricación de electrodos del cliente, incluida la formulación de la lechada, la velocidad de recubrimiento, la temperatura de secado, la presión de calandrado y el método de ensamblaje de la celda.
Suministro de fábrica y soporte técnico
Como fabricante de papel de aluminio, gestionamos la preparación, laminado, recocido, corte, inspección y embalaje de exportación de aleaciones dentro de un proceso de producción controlado. Esto nos permite proporcionar información rastreable sobre las bobinas y coordinar los detalles técnicos directamente con los fabricantes de materiales para baterías y productores de celdas.
Antes de la producción en masa, podemos organizar bobinas de muestra o cantidades de prueba para la validación del revestimiento y los electrodos. Una vez confirmados los requisitos técnicos, la producción se organiza de acuerdo con la aleación, el temperamento, la tolerancia de espesor, el ancho, la configuración de la bobina y el estándar de calidad acordados.
El papel de aluminio conductor para colectores de corriente de baterías es un material de precisión que respalda directamente la consistencia de los electrodos y la eficiencia de fabricación. Al controlar la composición, el calibre, la limpieza de la superficie, las propiedades mecánicas y la calidad de la bobina, producimos láminas de aluminio para baterías diseñadas para un procesamiento posterior confiable y una recolección de corriente estable en sistemas modernos de almacenamiento de energía.