Als professioneller Hersteller von Aluminiumfolien produzieren wir dünne Aluminiumfolien für Kathodenanwendungen in Lithiumbatterien, bei denen eine gleichmäßige Dicke, saubere Oberflächen, kontrollierte mechanische Eigenschaften und eine stabile Wickelleistung erforderlich sind. Aluminiumfolie in Batteriequalität dient als Kathodenstromkollektor in Lithium-Ionen-Zellen und stellt ein elektrisch leitfähiges Substrat für aktive Materialien wie Lithiumeisenphosphat, Lithium-Nickel-Mangan-Kobaltoxid und Lithiumkobaltoxid bereit.
In der modernen Batterieproduktion ist die Aluminiumfolie nicht nur ein Basismaterial. Seine Qualität wirkt sich direkt auf die Gleichmäßigkeit der Elektrodenbeschichtung, die Haftung, den elektrischen Widerstand, das Kalandrierverhalten und die Effizienz der Zellherstellung aus. Unser Produktionsprozess ist darauf ausgelegt, zuverlässige Lithiumbatterie-Aluminiumfolie in Spulen für Batteriehersteller, Elektrodenbeschichtungslinien und Verarbeiter von Energiespeichermaterialien zu liefern.
Rolle von Aluminiumfolie in Lithiumbatteriekathoden
Kathoden für Lithium-Ionen-Batterien erfordern einen leichten, hochleitfähigen und korrosionsbeständigen Stromkollektor. Aluminium wird häufig ausgewählt, da es bei den höheren Betriebspotentialen von Kathodenmaterialien eine geeignete elektrochemische Stabilität aufweist. Im Vergleich zu Kupferfolie, die im Allgemeinen für Anoden verwendet wird, bietet Aluminiumfolie eine geringere Dichte und eine zuverlässige Leistung in Kathoden-Elektrodensystemen.
Dünne Aluminiumfolie für die Herstellung von Lithiumbatteriekathoden erfüllt mehrere wichtige Funktionen:
Beim Aufbringen der Aufschlämmung trägt es die Kathodenaktivmaterialbeschichtung.
Es sorgt für einen kontinuierlichen leitfähigen Pfad zwischen der Kathodenbeschichtung und der Zellenlasche.
Es unterstützt Elektrodenhandhabungs-, Trocknungs-, Kalandrierungs-, Schlitz-, Wickel- und Stapelprozesse.
Es trägt zu einem stabilen Innenwiderstand und einer stabilen Leistungsabgabe in der fertigen Zelle bei.
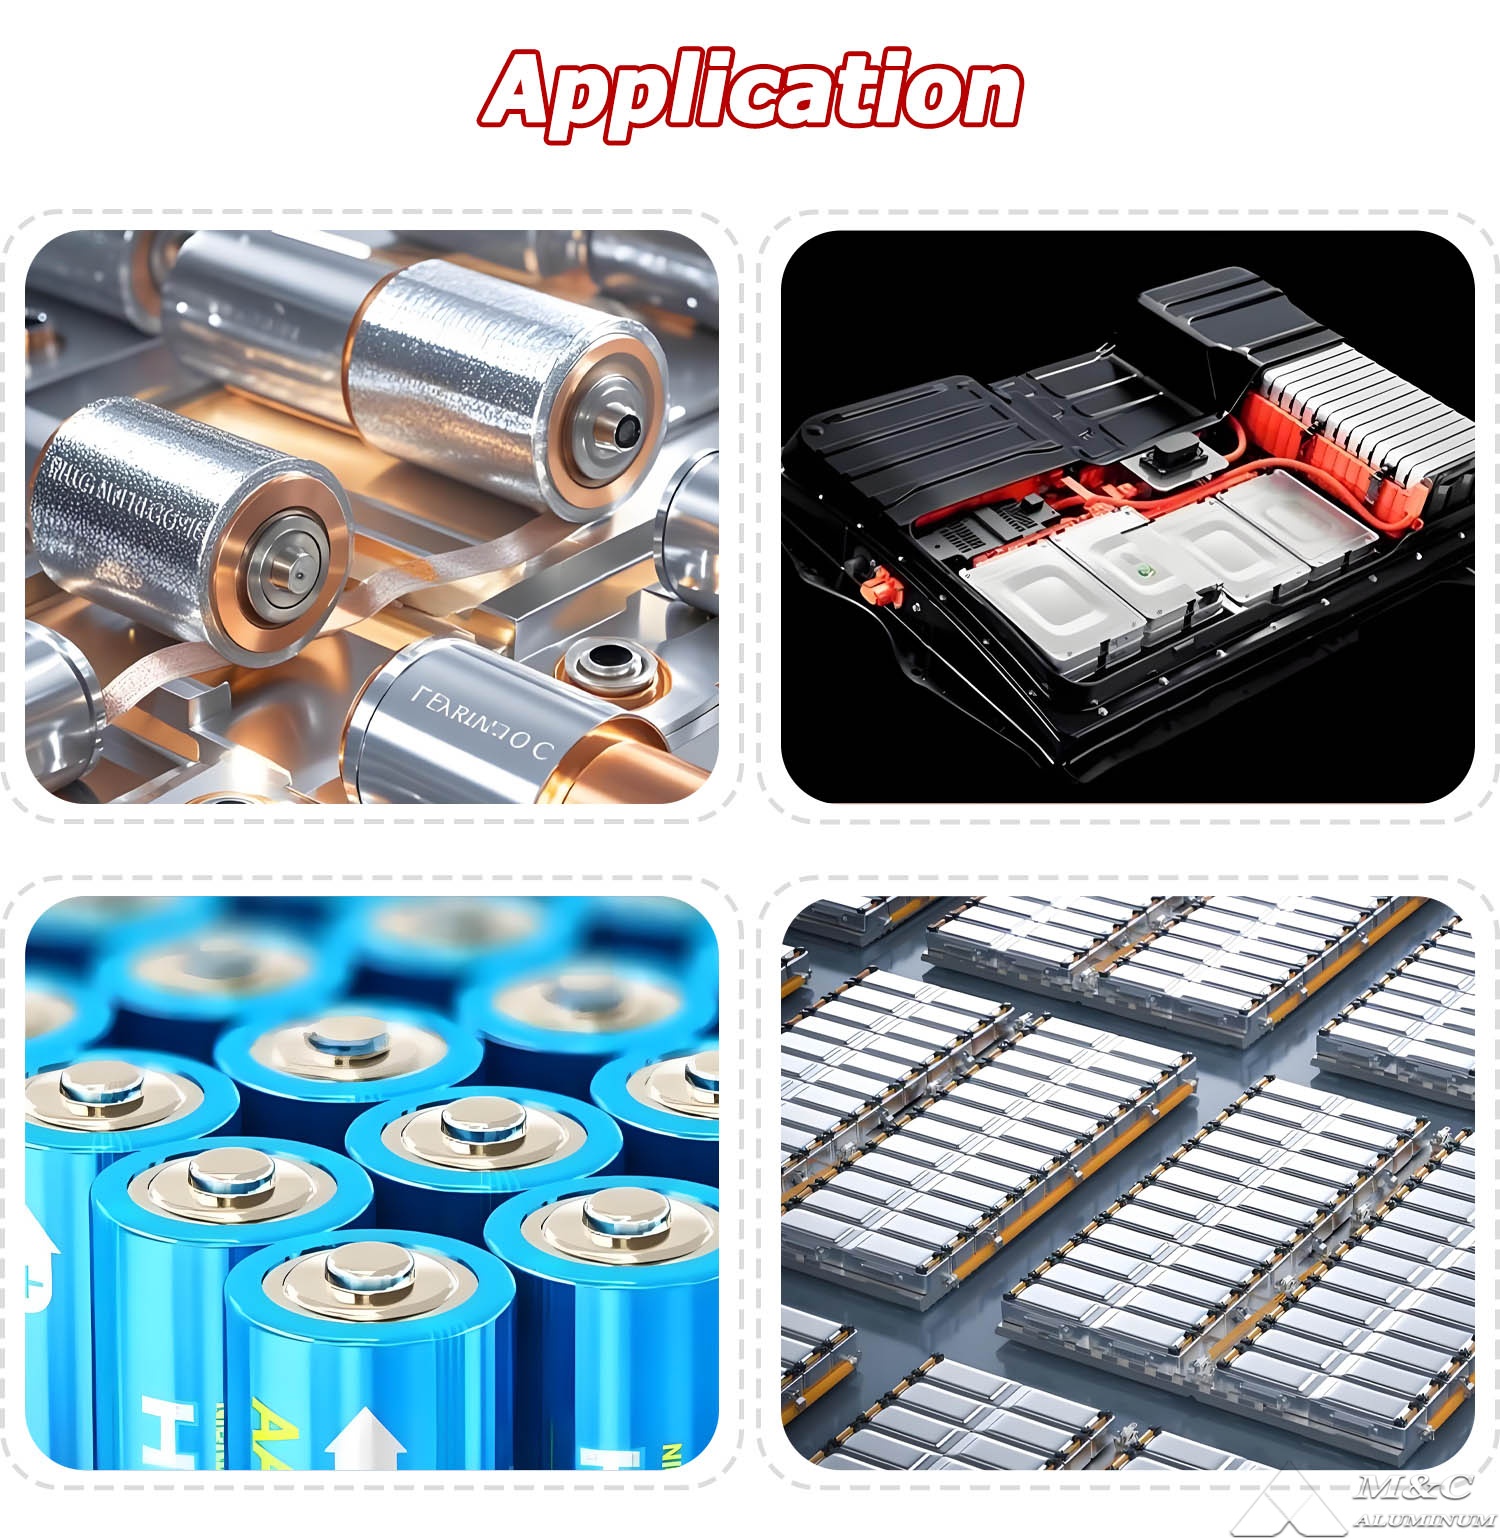
Es trägt dazu bei, das Gesamtgewicht von Elektrofahrzeugbatterien, Verbraucherzellen und Energiespeichersystemen zu reduzieren.
Die Folie muss daher nicht nur hinsichtlich ihrer chemischen Zusammensetzung, sondern auch hinsichtlich der Oberflächenreinheit, der Porenkontrolle, der Zugfestigkeit, der Dehnung, der Ebenheit und der Kantenqualität ausgelegt sein.
Legierungsauswahl für Batterie-Aluminiumfolie
Unsere Batteriekathodenstromkollektorfolie wird üblicherweise aus hochreinen Aluminiumlegierungen der 1xxx-Serie hergestellt. Diese Legierungen werden aufgrund ihrer elektrischen Leitfähigkeit, Formbarkeit, ihres geringen Verunreinigungsgrads und ihrer Kompatibilität mit Elektrodenbeschichtungsverfahren ausgewählt.
Zu den gängigsten Materialqualitäten gehören 1235, 1050, 1060 und 1100 Aluminiumfolie. Für Kunden, die eine Materialauswahl auf der Grundlage von Leitfähigkeit, mechanischer Festigkeit oder Verarbeitungsbedingungen in der Beschichtungslinie benötigen, bieten wir kontrollierte Produktionsspezifikationen und Dokumentation von Mühlentests.
1235 Aluminiumfolie wird häufig für batteriebezogene Anwendungen verwendet, da es einen hohen Aluminiumgehalt, zuverlässige Rolleigenschaften und eine gute elektrische Leitfähigkeit bietet. Wir fertigen auch 1060 Aluminiumfolie für Kunden, die ein hochreines Aluminiumsubstrat mit stabiler Qualität über große Spulenbreiten benötigen.
Typische technische Parameter
Die folgende Tabelle zeigt typische Parameter für dünne Aluminiumfolie, die als Kathodenstromkollektor für Lithiumbatterien verwendet wird. Die endgültigen Spezifikationen können je nach Batteriezellendesign, Elektrodenbeschichtungsmethode und Verarbeitungsausrüstung des Kunden angepasst werden.
| Parameter | Typischer Bereich | Notizen |
|---|---|---|
| Legierung | 1235, 1050, 1060, 1100 | Ausgewählt nach Leitfähigkeits- und Verarbeitungsanforderungen |
| Temperament | O, H18, H19 | O-Temper ist üblich, wenn eine hohe Formbarkeit erforderlich ist |
| Dicke | 10 bis 25 Mikrometer | Zu den üblichen Dicken von Batteriefolien gehören 12, 15, 16, 18 und 20 Mikrometer |
| Dickentoleranz | Wie in der Spezifikation vereinbart | Über Spulenbreite und -länge gesteuert |
| Breite | 100 bis 1.650 mm | Für Elektrodenproduktionslinien sind Schlitzspulen erhältlich |
| Innendurchmesser der Spule | 150 mm, 300 mm, 505 mm | Angepasst an Abrollgeräte |
| Außendurchmesser der Spule | Bis 1.200 mm | Abhängig von Dicke, Breite und Spulengewicht |
| Oberflächenzustand | Sauber, ölkontrolliert, glatt | Geeignet für die Kathoden-Slurry-Beschichtung |
| Zugfestigkeit | Je nach Legierung und Härte | Bestätigt durch mechanische Tests |
| Dehnung | Je nach Legierung und Härte | Wichtig für die Handhabung und das Kalandrieren |
| Pinhole-Kontrolle | Je nach Dicke und Vereinbarung | Entscheidend für die Zuverlässigkeit dünner Folien |
| Elektrische Leitfähigkeit | Aluminiumbasis mit hoher Leitfähigkeit | Unterstützt die Stromabnahme mit geringem Widerstand |
Herstellungsprozess für dünne Batteriealuminiumfolie
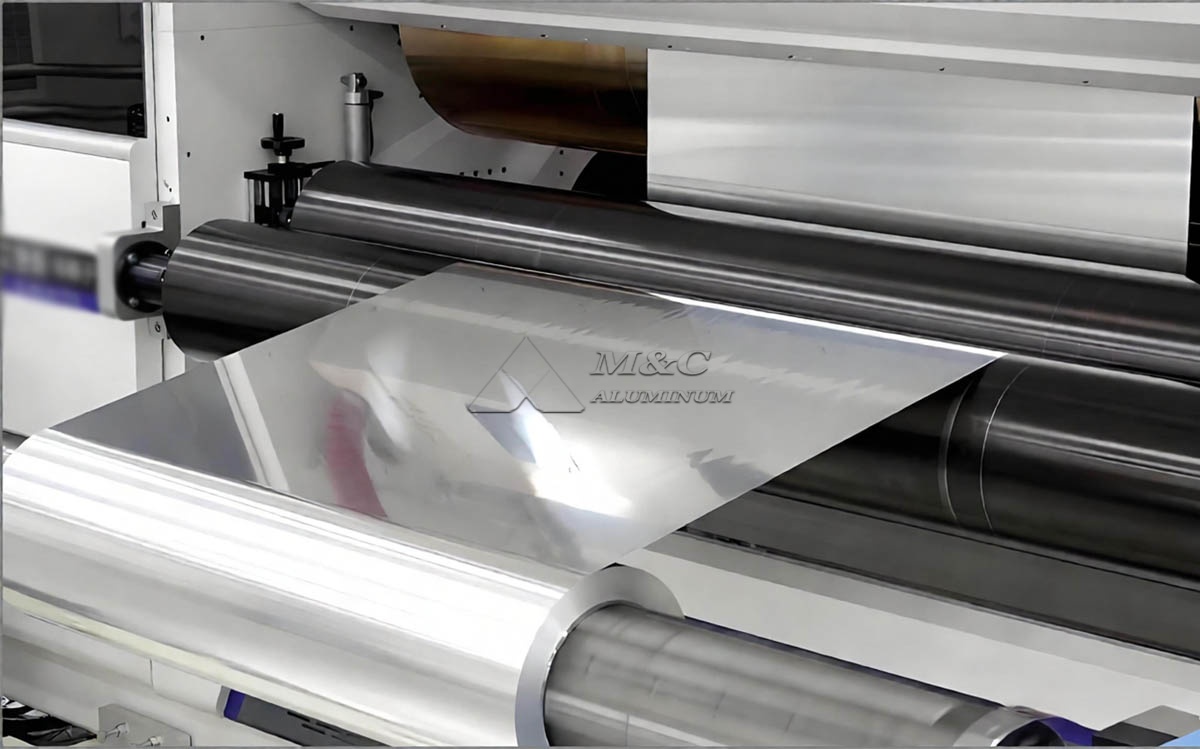
Unsere Herstellung beginnt mit qualifizierten Aluminiumbarren und einer sorgfältig kontrollierten Schmelzchemie. Wir verwenden einen Produktionsweg, der Schmelzen, Gießen, Homogenisieren, Warmwalzen, Kaltwalzen, Zwischenglühen, Endwalzen, Längsschneiden, Inspektion und Verpackung umfasst. Jede Stufe wird so gesteuert, dass stabile Spuleneigenschaften erhalten bleiben.
Schmelz- und Gießkontrolle
Die chemische Zusammensetzung der Aluminiumschmelze wird kontrolliert, um unerwünschte Verunreinigungen zu reduzieren, die die elektrische Leitfähigkeit, das Rollverhalten oder die Oberflächenleistung beeinträchtigen können. Stabile Gussbrammen bilden die Grundlage für ein gleichmäßiges Walzen und eine gleichbleibende Folienqualität.
Präzisionswalzen
Die Herstellung dünner Aluminiumfolien erfordert eine genaue Walzkraftkontrolle, Spannungsregelung und den Zustand der Walzenoberfläche. Während des Kaltwalzens und des abschließenden Folienwalzens überwachen wir Dickenschwankungen und das Aussehen der Oberfläche, um den Kundenanforderungen gerecht zu werden. Bei Aluminiumfolien für Lithiumbatterien ist die Konsistenz der Dicke besonders wichtig, da sich Schwankungen auf die Kathodenbelastung und die Elektrodendichte auswirken können.
Glühen und Temperierung
Glühen wird verwendet, um die Zieltemperatur und das mechanische Verhalten zu erreichen. Die erforderliche Temperierung hängt vom nachgeschalteten Prozess ab. Weichgeglühte Folie kann eine bessere Handhabung und Formbarkeit bieten, während für bestimmte Hochgeschwindigkeitsproduktionslinien härtere Härtegrade gewählt werden können. Wir passen die thermische Verarbeitung entsprechend der erforderlichen Zugfestigkeit und dem Dehnungsbereich an.
Schnitt- und Kantenqualität
Nach dem Walzen werden die Coils auf die erforderliche Breite geschnitten. Saubere Schlitzkanten sind bei der Herstellung von Batterieelektroden wichtig, da Grate, Kantenrisse und lose Partikel die Beschichtungs-, Wickel- oder Stapelvorgänge beeinträchtigen können. Unser Schneidprozess wird kontrolliert, um eine stabile Breite, glatte Kanten und eine angemessene Spulenwickelqualität zu gewährleisten.
Oberflächenanforderungen für die Kathodenbeschichtung
Die Oberfläche der Aluminiumfolie für Lithiumbatterien muss eine gleichmäßige Auftragung der Kathodenaufschlämmung ermöglichen. Eine typische Aufschlämmung enthält aktives Material, leitfähigen Kohlenstoff, Bindemittel und Lösungsmittel. Wenn die Aluminiumfolienoberfläche übermäßig viel Walzöl, Staub, Feuchtigkeit, Kratzer oder Oberflächenfehler enthält, kann die Haftung der Beschichtung und die Elektrodenkonsistenz beeinträchtigt sein.
Als Werkslieferant kontrollieren wir wichtige oberflächenbezogene Faktoren, darunter:
Restwalzöl im vereinbarten Bereich.
Für Elektrodenbeschichtungsvorgänge geeignete Sauberkeit.
Gleichmäßiges Oberflächenbild über die gesamte Spule.
Geringes Partikelkontaminationsrisiko durch kontrollierte Handhabung.
Stabile Benetzbarkeit für die Slurry-Formulierung des Kunden.
Begrenzte Kratzer, Dellen, Falten und Teleskopbewegungen.
Die Anforderungen an die Oberfläche sollten zusammen mit der Beschichtungsmethode besprochen werden. Schlitzdüsenbeschichtung, Komma-Bar-Beschichtung, Gravurbeschichtung und andere Elektrodenverfahren können unterschiedliche Erwartungen an die Folienspannung, den Oberflächenzustand und die Spulengeometrie haben.
Qualitätsprüfung und Rückverfolgbarkeit
Wir führen eine Qualitätskontrolle vom Rohmaterialeingang bis zum Versand der fertigen Coils durch. Jede Produktionscharge kann gemäß der vereinbarten technischen Spezifikation geprüft werden. Zu den Standardinspektionsaktivitäten können Dickenmessung, Breitenmessung, Zugprüfung, Dehnungsprüfung, visuelle Oberflächeninspektion, Pinhole-Bewertung, Spulenformprüfung und Verpackungsüberprüfung gehören.
Für Exportaufträge stellen wir Materialdokumente zur Verfügung, die ein Werksprüfzertifikat, eine Packliste, eine Handelsrechnung, ggf. ein Ursprungszeugnis und Etiketten zur Coil-Identifikation umfassen können. Coil-Etiketten können Legierung, Härte, Dicke, Breite, Nettogewicht, Bruttogewicht, Coil-Nummer, Produktionscharge und Referenz zur Kundenbestellung enthalten.
Für Käufer von Batteriematerialien ist die Rückverfolgbarkeit wichtig, da Kathodenstromkollektorfolien typischerweise in großen Mengen verarbeitet und in streng kontrollierten Zellfertigungssystemen verwendet werden. Wir führen Produktionsaufzeichnungen, um eine konsistente Liefer- und Qualitätsprüfung zu unterstützen.
Wichtige Überlegungen beim Kauf von Batteriekathodenfolie
Bei der Beschaffung dünner Aluminiumfolie für die Kathodenproduktion von Lithiumbatterien sollten Käufer mehr als die Nenndicke berücksichtigen. Die folgenden Punkte sollten vor der Massenlieferung bestätigt werden:
Folienstärke und Toleranz: Die Zieldicke muss den Anforderungen des Kathodendesigns und den Berechnungen der Elektrodenbelastung entsprechen.
Legierung und Härte: Der ausgewählte Typ sollte die erforderliche Leitfähigkeit, Festigkeit und Dehnung bieten.
Oberflächenreinheit: Restöl- und Verschmutzungsgrenzwerte sollten mit dem Beschichtungsprozess kompatibel sein.
Spulenabmessungen: Spulenbreite, Innendurchmesser, Außendurchmesser und maximales Spulengewicht müssen zur Ausrüstung des Kunden passen.
Schnittqualität: Für eine stabile Elektrodenverarbeitung sind Kantengratkontrolle und Spulenwicklungsqualität erforderlich.
Prüfstandard: Beide Parteien sollten sich auf Testmethoden, Probenahmepläne und Akzeptanzkriterien einigen.
Verpackungsmethode: Batteriefolie erfordert beim Transport eine feuchtigkeitsbeständige und beschädigungssichere Exportverpackung.
Verpackung und Exportlieferung
Unsere fertigen Aluminiumfolienspulen für Batterien werden durch Innenverpackung, Feuchtigkeitsbarrieren, verstärkte Außenverpackung und je nach Bedarf durch Holzpaletten oder Holzkisten geschützt. Die Verpackung ist so konzipiert, dass das Risiko von Feuchtigkeitseinwirkung, Druckschäden, Kantenstößen und Coilverformungen während des See-, Luft-, Schienen- oder LKW-Transports verringert wird.
Für internationale Kunden können wir das Coilgewicht und die Verpackungskonfiguration entsprechend den Containerladebedingungen und der Umschlagkapazität am Empfangsort arrangieren. Dies trägt dazu bei, die Entladeeffizienz zu verbessern und gleichzeitig dünne Aluminiumfolie bei der Lieferung über große Entfernungen zu schützen.
Fazit
Dünne Aluminiumfolie für Kathodenanwendungen in Lithiumbatterien ist ein Präzisionsmaterial, das eine stabile Leitfähigkeit, kontrollierte Dicke, saubere Oberflächen und zuverlässige Spulenleistung bieten muss. Als Hersteller von Aluminiumfolien produzieren wir Folien in Batteriequalität mit Spezifikationen, die an die Anforderungen der Kathodenbeschichtung, Kalandrierung, Schlitzung, Wicklung und Stapelung angepasst sind.
Durch die Kontrolle der Legierungszusammensetzung, der Walzgenauigkeit, der Glühbedingungen, der Oberflächenqualität und der Endkontrolle unterstützen wir Batteriehersteller bei der Suche nach einer konsistenten Aluminiumfolie für Lithiumbatterien für EV-Batterien, Unterhaltungselektronik und Energiespeicheranwendungen. Die technischen Spezifikationen können entsprechend Ihrer Kathodenformulierung, Gerätekonfiguration und Leistungsanforderungen an die fertige Zelle angepasst werden.