Как профессиональный производитель алюминиевой фольги, мы производим тонкую алюминиевую фольгу для катодов литиевых батарей, где требуются постоянная толщина, чистые поверхности, контролируемые механические свойства и стабильные характеристики намотки. Алюминиевая фольга для аккумуляторов служит катодным коллектором тока в литий-ионных элементах, обеспечивая электропроводящую подложку для активных материалов, таких как фосфат лития-железа, оксид лития, никеля, марганца, кобальта и оксид лития-кобальта.
В современном производстве аккумуляторов алюминиевая фольга – это не просто основной материал. Его качество напрямую влияет на однородность покрытия электродов, адгезию, электрическое сопротивление, поведение при каландрировании и эффективность производства элементов. Наш производственный процесс предназначен для поставок надежной алюминиевой фольги для литиевых батарей в рулонах для производителей аккумуляторов, линий нанесения покрытия электродов и переработчиков материалов, накапливающих энергию.
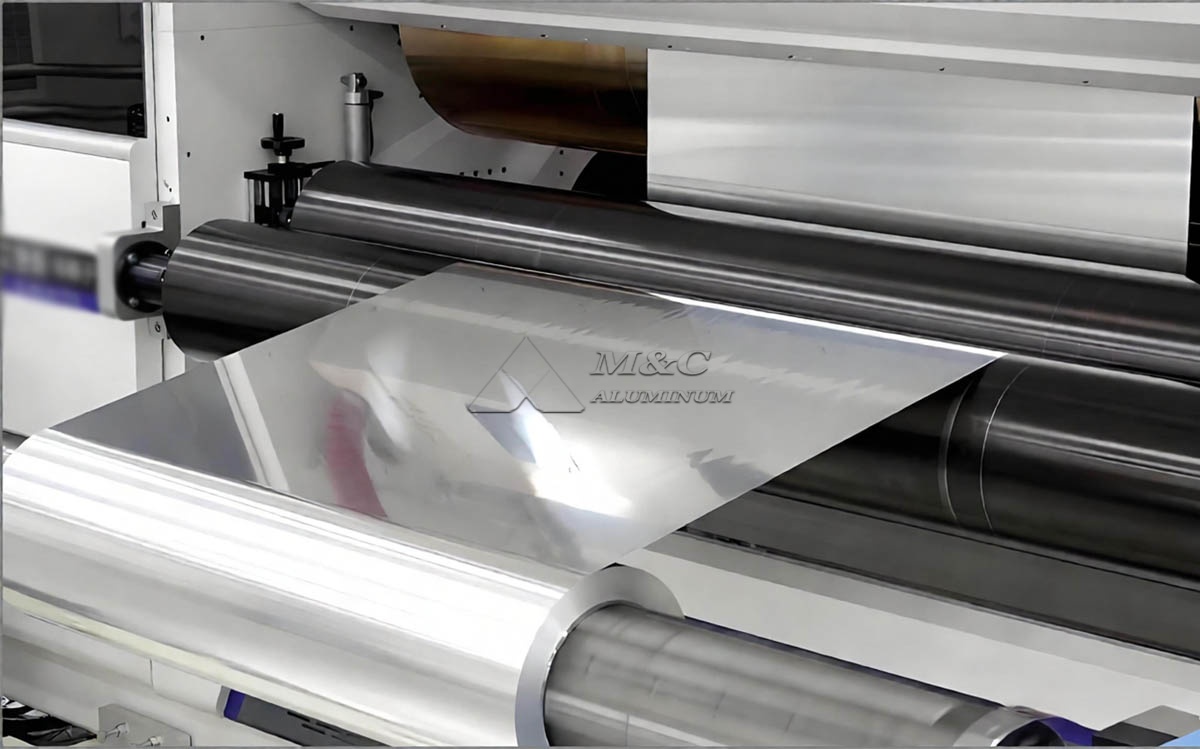
Роль алюминиевой фольги в катодах литиевых батарей
Катодам литий-ионных аккумуляторов требуется легкий, высокопроводящий и устойчивый к коррозии токосъемник. Алюминий широко выбран, поскольку он обладает подходящей электрохимической стабильностью при более высоких рабочих потенциалах катодных материалов. По сравнению с медной фольгой, которая обычно используется для анодов, алюминиевая фольга обеспечивает меньшую плотность и надежную работу в системах катодных электродов.
Тонкая алюминиевая фольга для изготовления катодов литиевых аккумуляторов выполняет несколько важных функций:
Он несет катодное покрытие из активного материала во время нанесения суспензии.
Он обеспечивает непрерывный проводящий путь между катодным покрытием и выводом элемента.
Он поддерживает работу с электродами, сушку, каландрование, резку, намотку и штабелирование.
Это способствует стабильному внутреннему сопротивлению и выходной мощности в готовом элементе.
Это помогает снизить общий вес аккумуляторов электромобилей, потребительских элементов и систем хранения энергии.
Поэтому фольга должна быть спроектирована не только с учетом химического состава, но также с учетом чистоты поверхности, контроля точечных отверстий, прочности на разрыв, удлинения, плоскостности и качества кромок.
Выбор сплава для алюминиевой фольги аккумулятора
Наша фольга катодного токосъемника аккумуляторов обычно изготавливается из алюминиевых сплавов высокой чистоты серии 1xxx. Эти сплавы выбраны из-за их электропроводности, формуемости, низкого уровня примесей и совместимости с операциями нанесения покрытия на электроды.
Наиболее распространенные марки материалов включают алюминиевую фольгу 1235, 1050, 1060 и 1100. Для клиентов, которым требуется выбор материала на основе проводимости, механической прочности или условий обработки на линии нанесения покрытия, мы предоставляем контролируемые производственные спецификации и документацию по заводским испытаниям.
1235 Алюминиевая фольга часто используется для аккумуляторов, поскольку он обеспечивает высокое содержание алюминия, надежную прокатку и хорошую электропроводность. Мы также производим 1060 Алюминиевая фольга для клиентов, которым требуется алюминиевая подложка высокой чистоты со стабильным качеством при большой ширине рулонов.
Типичные технические параметры
В следующей таблице показаны типичные параметры тонкой алюминиевой фольги, используемой в качестве катодного токосъемника литиевой батареи. Окончательные характеристики могут быть скорректированы в зависимости от конструкции аккумуляторного элемента, метода нанесения покрытия на электроды и технологического оборудования заказчика.
| Параметр | Типичный диапазон | Примечания |
|---|---|---|
| Сплав | 1235, 1050, 1060, 1100 | Выбирается в соответствии с требованиями проводимости и обработки. |
| Характер | О, Н18, Н19 | Отпуск O обычно используется там, где требуется высокая формуемость. |
| Толщина | от 10 до 25 микрон | Обычная толщина аккумуляторной фольги составляет 12, 15, 16, 18 и 20 микрон. |
| Допуск по толщине | По согласованию в спецификации | Контролируется по ширине и длине рулона |
| Ширина | от 100 до 1650 мм | Доступны щелевые катушки для линий по производству электродов. |
| Внутренний диаметр катушки | 150 мм, 300 мм, 505 мм | Адаптировано к размоточному оборудованию |
| Внешний диаметр катушки | До 1200 мм | В зависимости от толщины, ширины и веса рулона |
| Состояние поверхности | Чистый, маслоконтролируемый, гладкий | Подходит для катодного суспензионного покрытия. |
| Предел прочности | По сплаву и закалу | Подтверждено механическими испытаниями |
| Удлинение | По сплаву и закалу | Важно для обработки и каландрирования |
| Контроль точечного отверстия | По толщине и согласованию | Критически важен для надежности тонкой фольги |
| Электропроводность | Алюминиевое основание с высокой проводимостью. | Поддерживает сбор тока с низким сопротивлением |
Процесс производства тонкой алюминиевой фольги для батарей
Наше производство начинается с качественных алюминиевых слитков и тщательно контролируемого химического состава расплава. Мы используем производственный маршрут, который включает плавку, литье, гомогенизацию, горячую прокатку, холодную прокатку, промежуточный отжиг, окончательную прокатку, резку, проверку и упаковку. На каждой ступени поддерживается стабильные свойства катушки.
Контроль плавления и литья
Химический состав алюминиевого расплава контролируется, чтобы уменьшить количество нежелательных примесей, которые могут повлиять на электропроводность, поведение при качении или характеристики поверхности. Стабильные литые слябы обеспечивают основу для равномерной прокатки и стабильного качества фольги.
Прецизионная прокатка
Производство тонкой алюминиевой фольги требует точного контроля силы прокатки, управления натяжением и состояния поверхности рулона. Во время холодной прокатки и окончательной прокатки фольги мы контролируем изменение толщины и внешний вид поверхности, чтобы удовлетворить требования клиентов. Для алюминиевой фольги литиевых батарей постоянство толщины особенно важно, поскольку изменение может повлиять на загрузку катода и плотность электрода.
Отжиг и регулировка отпуска
Отжиг используется для достижения целевого состояния и механического поведения. Требуемый температурный режим зависит от последующего процесса. Мягкая отожженная фольга может обеспечить лучшую обработку и формуемость, в то время как для конкретных высокоскоростных производственных линий можно выбрать более твердую закалку. Термическую обработку мы регулируем в соответствии с требуемым пределом прочности и диапазоном удлинения.
Резка и качество кромок
После прокатки рулоны разрезаются на необходимую ширину. Чистые края разреза важны при производстве аккумуляторных электродов, поскольку заусенцы, трещины на краях и незакрепленные частицы могут мешать операциям нанесения покрытия, намотки или укладки. Наш процесс резки контролируется для обеспечения стабильной ширины, гладких краев и соответствующего качества намотки катушки.
Требования к поверхности для катодного покрытия
Поверхность алюминиевой фольги литиевой батареи должна обеспечивать равномерное нанесение катодной суспензии. Типичная суспензия содержит активный материал, проводящий углерод, связующее вещество и растворитель. Если поверхность алюминиевой фольги содержит чрезмерное количество прокатного масла, пыли, влаги, царапин или дефектов поверхности, это может повлиять на адгезию покрытия и консистенцию электрода.
Как поставщик завода, мы контролируем ключевые факторы, связанные с поверхностью, в том числе:
Остатки прокатного масла в пределах согласованного диапазона.
Чистота, подходящая для операций по нанесению покрытия на электроды.
Однородный внешний вид поверхности по всей катушке.
Низкий риск загрязнения частицами благодаря контролируемому обращению.
Стабильная смачиваемость рецептуры жидкого раствора заказчика.
Ограниченное количество царапин, вмятин, морщин и телескопирования.
Требования к поверхности следует обсуждать вместе с методом нанесения покрытия. Нанесение покрытия с помощью щелевой матрицы, покрытие с запятой, нанесение покрытия методом глубокой печати и другие электродные процессы могут иметь разные требования к натяжению фольги, состоянию поверхности и геометрии катушки.
Проверка качества и отслеживание
Мы осуществляем контроль качества от поступления сырья до отгрузки готового рулона. Каждая производственная партия может быть проверена в соответствии с согласованной технической спецификацией. Стандартные инспекционные мероприятия могут включать измерение толщины, измерение ширины, испытание на растяжение, испытание на удлинение, визуальный осмотр поверхности, оценку точечных отверстий, проверку формы рулона и проверку упаковки.
Для экспортных заказов мы предоставляем документацию на материалы, которая может включать сертификат заводских испытаний, упаковочный лист, коммерческий счет, сертификат происхождения, где это применимо, и идентификационные этикетки рулонов. Этикетки на рулонах могут включать сплав, состояние, толщину, ширину, вес нетто, вес брутто, номер рулона, производственную партию и номер заказа на поставку клиента.
Прослеживаемость важна для покупателей материалов для аккумуляторов, поскольку фольга катодного токоприемника обычно перерабатывается в больших объемах и используется в строго контролируемых системах производства элементов. Мы ведем производственные записи для обеспечения стабильных поставок и проверки качества.
Ключевые моменты при покупке катодной фольги для аккумулятора
При выборе тонкой алюминиевой фольги для производства катодов литиевых батарей покупатели должны оценивать толщину, превышающую номинальную. Перед массовой поставкой необходимо подтвердить следующие моменты:
Толщина фольги и допуск: Целевая толщина должна соответствовать требованиям к конструкции катода и расчетам нагрузки на электрод.
Сплав и отпуск: Выбранная марка должна обеспечивать необходимую проводимость, прочность и удлинение.
Чистота поверхности: Пределы остаточного масла и загрязнения должны соответствовать процессу нанесения покрытия.
Размеры катушки: Ширина рулона, внутренний диаметр, внешний диаметр и максимальный вес рулона должны соответствовать оборудованию заказчика.
Качество резки: Контроль кромок заусенцев и качество намотки катушек необходимы для стабильной обработки электродов.
Стандарт проверки: Обе стороны должны согласовать методы испытаний, планы отбора проб и критерии приемки.
Способ упаковки: Аккумуляторная фольга требует влагостойкой и устойчивой к повреждениям экспортной упаковки при транспортировке.
Упаковка и экспортная доставка
Наши готовые рулоны алюминиевой фольги для аккумуляторов защищены внутренней оберткой, барьерами от влаги, усиленной внешней упаковкой, а также деревянными поддонами или деревянными ящиками по мере необходимости. Упаковка разработана таким образом, чтобы снизить риск воздействия влаги, повреждений при сжатии, ударов по кромкам и деформации рулонов во время морской, воздушной, железнодорожной или автомобильной перевозки.
Для международных клиентов мы можем подобрать вес рулонов и конфигурацию упаковки в соответствии с условиями загрузки контейнера и пропускной способностью места приема. Это помогает повысить эффективность разгрузки и одновременно защитить тонкую алюминиевую фольгу во время доставки на большие расстояния.
Заключение
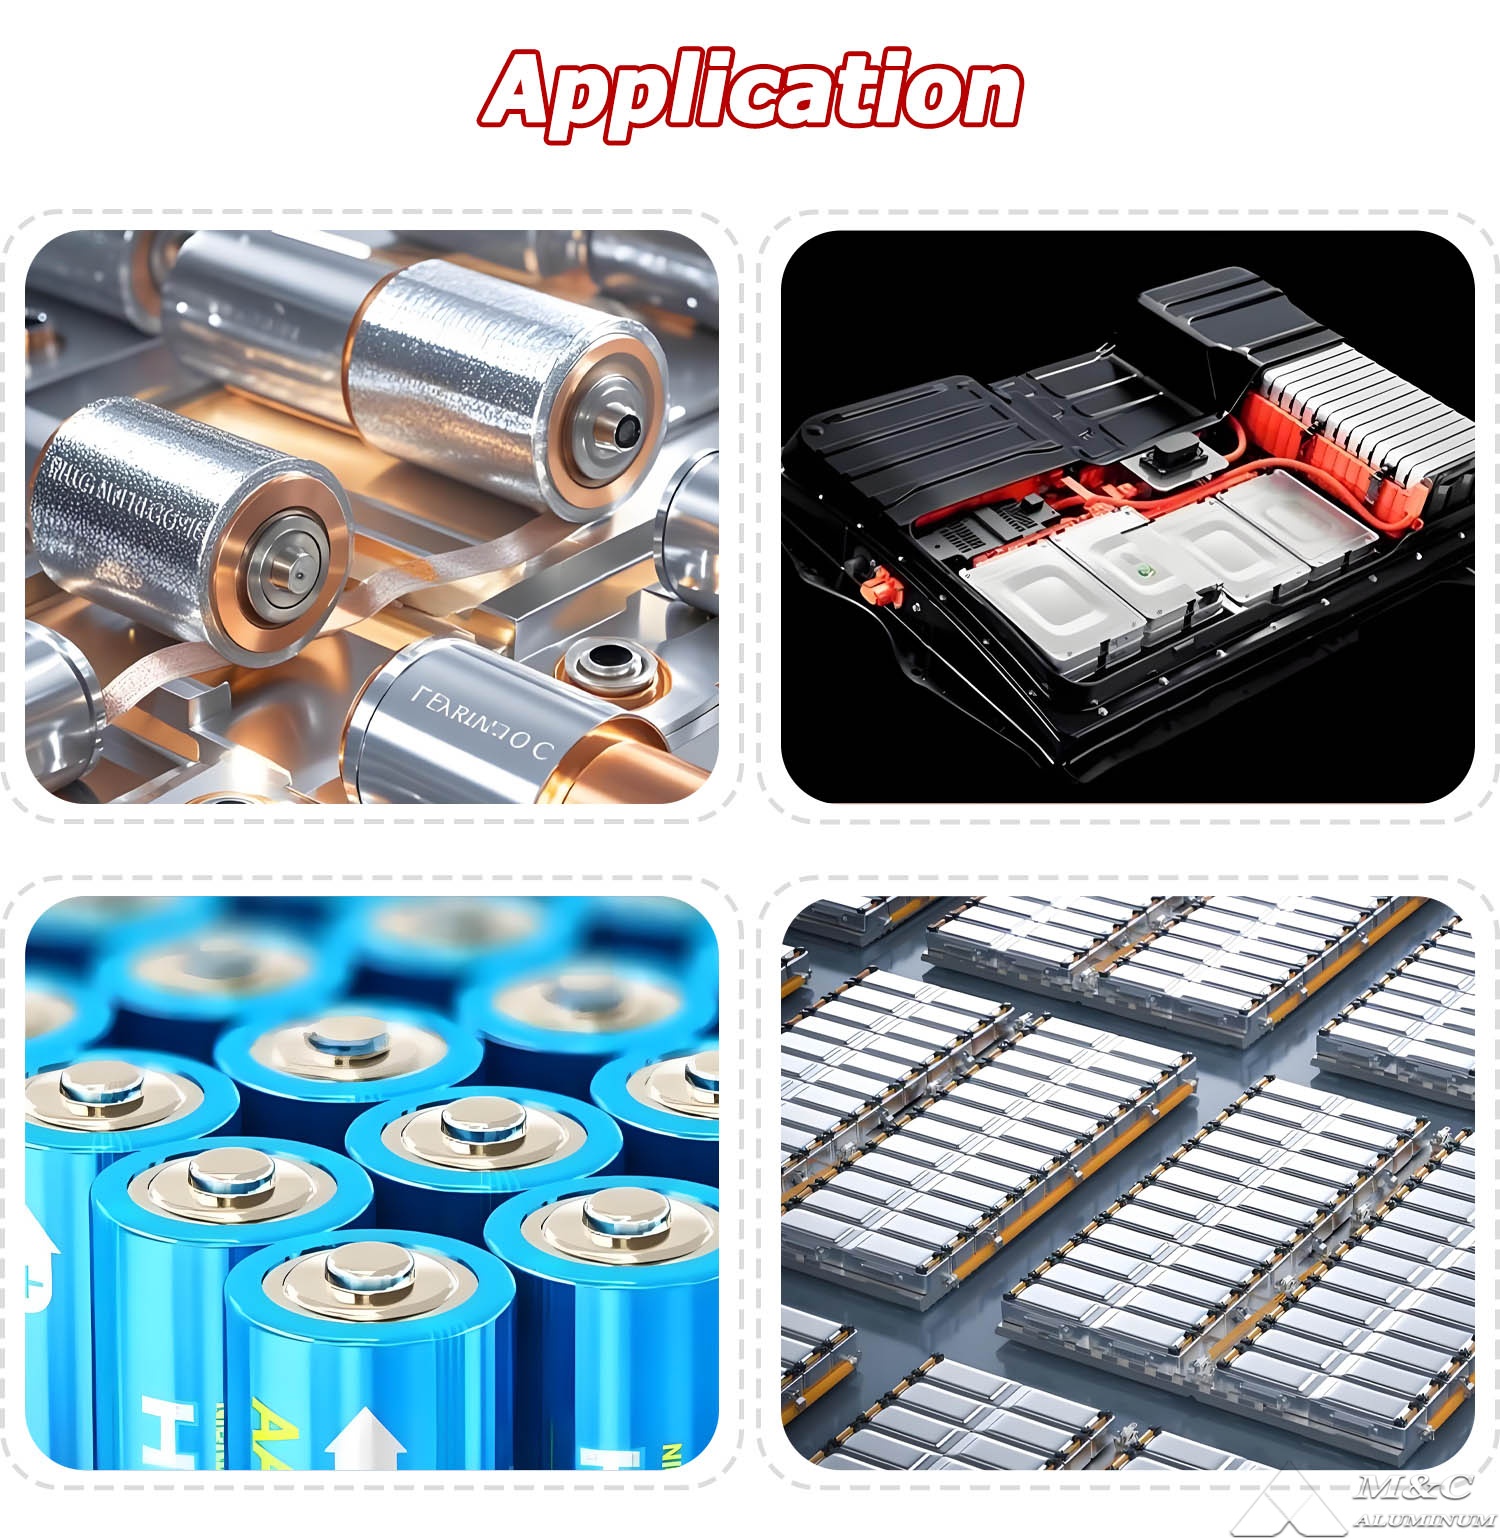
Тонкая алюминиевая фольга для катодов литиевых батарей представляет собой прецизионный материал, который должен обеспечивать стабильную проводимость, контролируемую толщину, чистые поверхности и надежную работу катушки. Как производитель алюминиевой фольги, мы производим фольгу для аккумуляторов со спецификациями, адаптированными к требованиям к катодному покрытию, каландрированию, продольной резке, намотке и укладке.
Контролируя состав сплава, точность прокатки, условия отжига, качество поверхности и окончательный контроль, мы поддерживаем производителей аккумуляторов, которым нужна алюминиевая фольга для литиевых батарей для аккумуляторов электромобилей, бытовой электроники и систем хранения энергии. Технические характеристики могут быть настроены в соответствии с рецептурой вашего катода, конфигурацией оборудования и требованиями к производительности готового элемента.