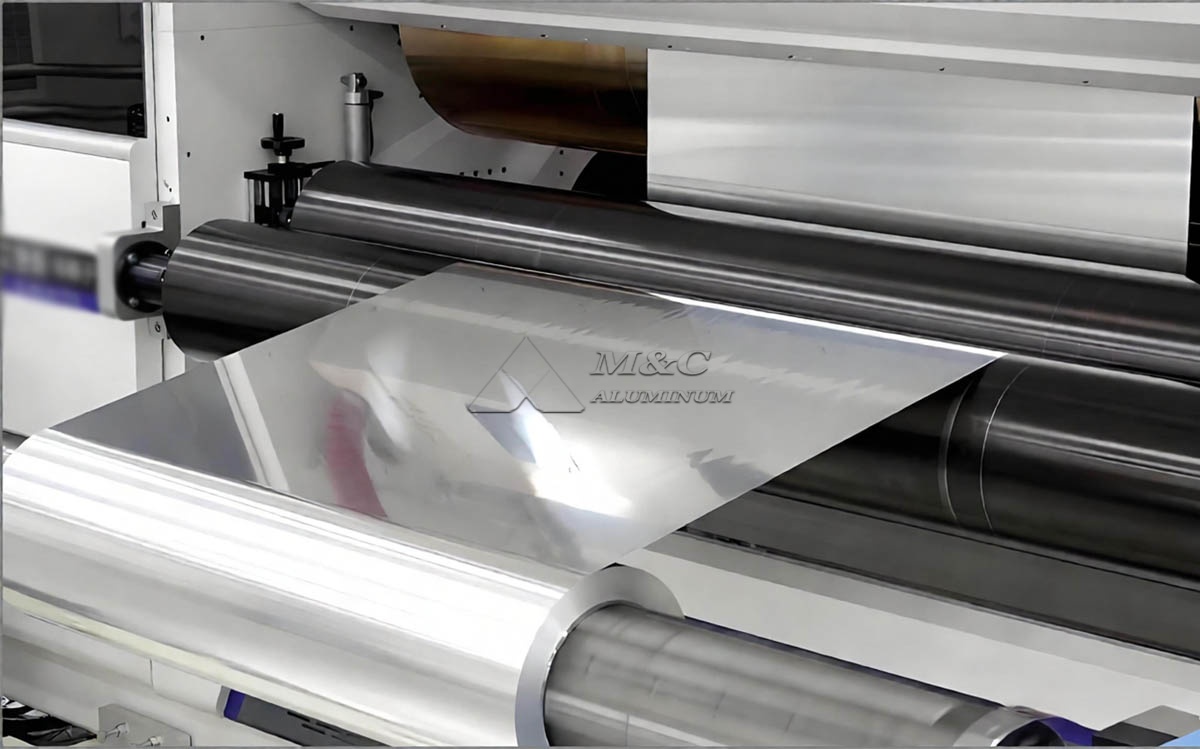
Como fabricante profesional de papel de aluminio, producimos papel de aluminio delgado para aplicaciones de cátodos de baterías de litio donde se requiere espesor constante, superficies limpias, propiedades mecánicas controladas y un rendimiento de bobinado estable. Papel de aluminio apto para baterías Sirve como colector de corriente catódica en celdas de iones de litio, proporcionando un sustrato eléctricamente conductor para materiales activos como fosfato de litio y hierro, óxido de litio, níquel, manganeso y cobalto y óxido de litio y cobalto.
En la producción moderna de baterías, la lámina de aluminio no es simplemente un material base. Su calidad afecta directamente la uniformidad del recubrimiento del electrodo, la adhesión, la resistencia eléctrica, el comportamiento del calandrado y la eficiencia de fabricación de las celdas. Nuestro proceso de producción está diseñado para suministrar papel de aluminio confiable para baterías de litio en bobinas para fabricantes de baterías, líneas de recubrimiento de electrodos y procesadores de materiales de almacenamiento de energía.
Papel del papel de aluminio en los cátodos de baterías de litio
Los cátodos de las baterías de iones de litio requieren un colector de corriente liviano, altamente conductor y resistente a la corrosión. El aluminio se selecciona ampliamente porque tiene una estabilidad electroquímica adecuada a los potenciales operativos más altos de los materiales catódicos. En comparación con la lámina de cobre, que generalmente se usa para ánodos, la lámina de aluminio proporciona una densidad menor y un rendimiento confiable en sistemas de electrodos catódicos.
El papel de aluminio fino para la fabricación de cátodos de baterías de litio realiza varias funciones importantes:
Lleva el recubrimiento de material activo del cátodo durante la aplicación de la suspensión.
Proporciona un camino conductor continuo entre el recubrimiento del cátodo y la pestaña de la celda.
Admite procesos de manipulación, secado, calandrado, corte, bobinado y apilamiento de electrodos.
Contribuye a una resistencia interna estable y a una salida de potencia en la celda terminada.
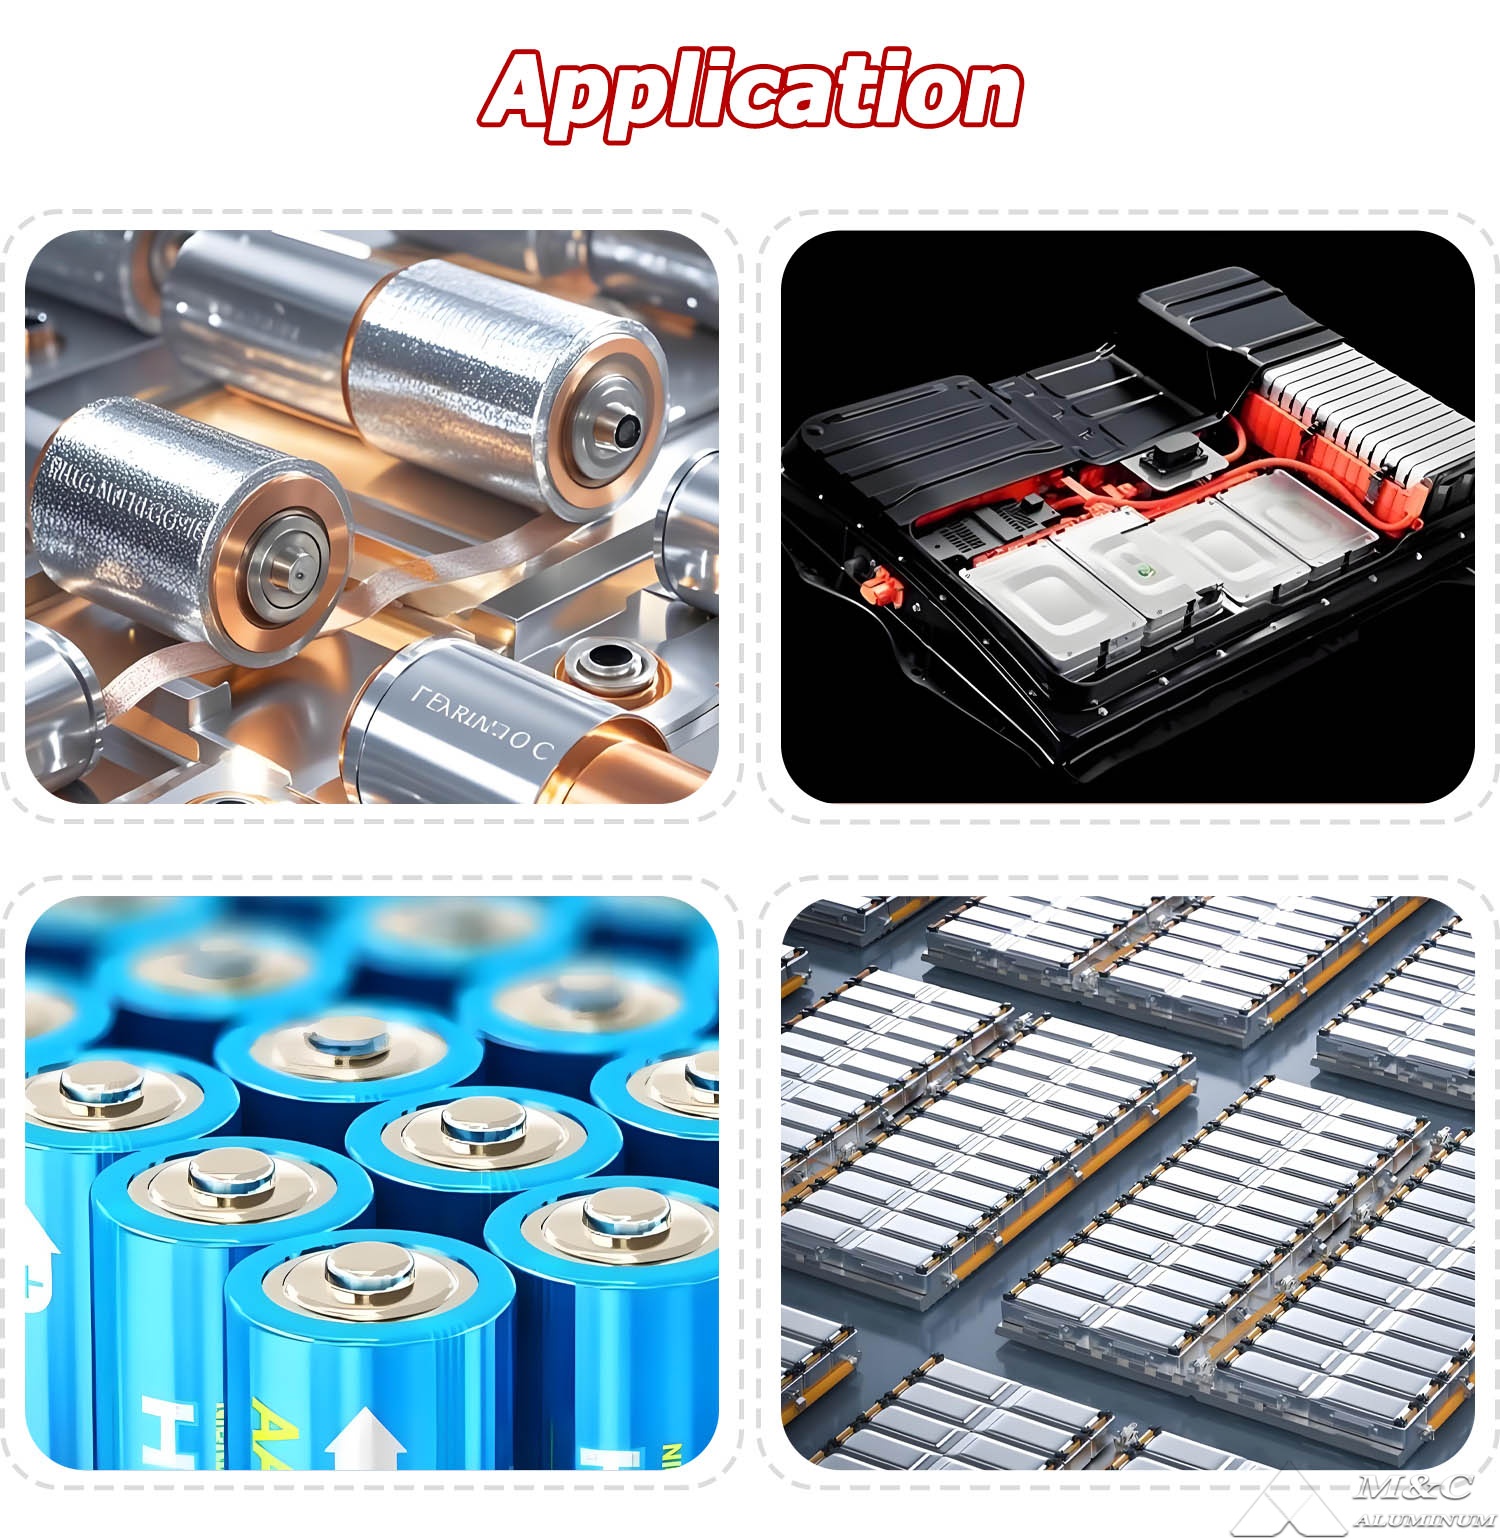
Ayuda a reducir el peso total de las baterías de los vehículos eléctricos, las celdas de consumo y los sistemas de almacenamiento de energía.
Por lo tanto, la lámina debe diseñarse no sólo en cuanto a composición química sino también en cuanto a limpieza de la superficie, control de poros, resistencia a la tracción, alargamiento, planitud y calidad de los bordes.
Selección de aleación para papel de aluminio de batería
Nuestra lámina colectora de corriente para cátodos de batería se fabrica comúnmente con aleaciones de aluminio de alta pureza de la serie 1xxx. Estas aleaciones se seleccionan por su conductividad eléctrica, formabilidad, bajo nivel de impurezas y compatibilidad con las operaciones de recubrimiento de electrodos.
Los grados de materiales más comunes incluyen papel de aluminio 1235, 1050, 1060 y 1100. Para los clientes que requieren una selección de materiales basada en la conductividad, la resistencia mecánica o las condiciones de procesamiento de la línea de recubrimiento, proporcionamos especificaciones de producción controladas y documentación de pruebas de fábrica.
Papel de aluminio 1235 Se utiliza con frecuencia para aplicaciones relacionadas con baterías porque ofrece un alto contenido de aluminio, un rendimiento de rodadura confiable y buena conductividad eléctrica. También fabricamos Papel de aluminio 1060 para clientes que requieren un sustrato de aluminio de alta pureza con calidad estable en anchos de bobina amplios.
Parámetros técnicos típicos
La siguiente tabla muestra los parámetros típicos de la lámina de aluminio delgada utilizada como colector de corriente del cátodo de una batería de litio. Las especificaciones finales se pueden ajustar según el diseño de la celda de la batería, el método de recubrimiento del electrodo y el equipo de procesamiento del cliente.
| Parámetro | Rango típico | Notas |
|---|---|---|
| aleación | 1235, 1050, 1060, 1100 | Seleccionado según los requisitos de conductividad y procesamiento. |
| Temperamento | O, H18, H19 | El temple O es común cuando se requiere una alta formabilidad. |
| Espesor | 10 a 25 micras | Los espesores de láminas de batería comunes incluyen 12, 15, 16, 18 y 20 micrones. |
| Tolerancia de espesor | Según lo acordado por especificación | Controlado en todo el ancho y largo de la bobina |
| Ancho | 100 a 1.650 mm | Bobinas cortadas disponibles para líneas de producción de electrodos |
| Diámetro interior de la bobina | 150 milímetros, 300 milímetros, 505 milímetros | Personalizado para equipos de desenrollado. |
| Diámetro exterior de la bobina | Hasta 1.200 mm | Sujeto al espesor, ancho y peso de la bobina. |
| Condición de la superficie | Limpio, controlado por aceite, suave | Adecuado para recubrimiento de suspensión catódica |
| Resistencia a la tracción | Según aleación y temperamento. | Confirmado mediante pruebas mecánicas. |
| Elongación | Según aleación y temperamento. | Importante para la manipulación y el calandrado |
| Control de poros | Según espesor y acuerdo | Crítico para la confiabilidad de las láminas de calibre delgado |
| Conductividad eléctrica | Base de aluminio de alta conductividad. | Admite recolección de corriente de baja resistencia |
Proceso de fabricación de papel de aluminio para baterías delgadas
Nuestra fabricación comienza con lingotes de aluminio calificados y una química de fusión cuidadosamente controlada. Utilizamos una ruta de producción que incluye fusión, fundición, homogeneización, laminación en caliente, laminación en frío, recocido intermedio, laminación final, corte, inspección y embalaje. Cada etapa se gestiona para mantener propiedades estables de la bobina.
Control de fundición y fundición
La composición química de la masa fundida de aluminio se controla para reducir las impurezas no deseadas que pueden afectar la conductividad eléctrica, el comportamiento de rodadura o el rendimiento de la superficie. Las losas fundidas estables proporcionan la base para un laminado uniforme y una calidad constante de la lámina.
Laminación de precisión
La producción de papel de aluminio fino requiere un control preciso de la fuerza de laminación, gestión de la tensión y condición de la superficie del rollo. Durante el laminado en frío y el laminado final de la lámina, monitoreamos la variación del espesor y la apariencia de la superficie para cumplir con los requisitos del cliente. Para el papel de aluminio para baterías de litio, la consistencia del espesor es particularmente importante porque la variación puede afectar la carga del cátodo y la densidad del electrodo.
Ajuste de recocido y temperamento
El recocido se utiliza para lograr el temple y el comportamiento mecánico deseados. El temperamento requerido depende del proceso posterior. La lámina recocida blanda puede ofrecer un mejor manejo y formabilidad, mientras que se pueden seleccionar temples más duros para líneas de producción específicas de alta velocidad. Ajustamos el procesamiento térmico de acuerdo con la resistencia a la tracción y el rango de alargamiento requeridos.
Calidad de corte y borde
Después del laminado, las bobinas se cortan al ancho requerido. Los bordes limpios son importantes en la producción de electrodos de batería porque las rebabas, las grietas en los bordes y las partículas sueltas pueden interferir con las operaciones de recubrimiento, bobinado o apilamiento. Nuestro proceso de corte se controla para mantener un ancho estable, bordes lisos y una calidad adecuada del bobinado.
Requisitos de superficie para recubrimiento catódico
La superficie del papel de aluminio de la batería de litio debe soportar la aplicación uniforme de la suspensión catódica. Una suspensión típica contiene material activo, carbón conductor, aglutinante y disolvente. Si la superficie del papel de aluminio contiene exceso de aceite para rodar, polvo, humedad, rayones o defectos en la superficie, la adhesión del recubrimiento y la consistencia del electrodo pueden verse afectadas.
Como proveedor de fábrica, controlamos factores clave relacionados con la superficie, que incluyen:
Aceite de rodadura residual dentro del rango acordado.
Limpieza adecuada para operaciones de recubrimiento de electrodos.
Aspecto superficial uniforme en toda la bobina.
Bajo riesgo de contaminación por partículas mediante manipulación controlada.
Humectabilidad estable para la formulación de lechada del cliente.
Rayones, abolladuras, arrugas y telescópicos limitados.
Los requisitos de la superficie deben discutirse junto con el método de recubrimiento. El recubrimiento con matriz ranurada, el recubrimiento con barra de coma, el recubrimiento por huecograbado y otros procesos de electrodos pueden tener diferentes expectativas en cuanto a la tensión de la lámina, la condición de la superficie y la geometría de la bobina.
Inspección de Calidad y Trazabilidad
Aplicamos control de calidad desde la recepción de la materia prima hasta el envío de la bobina terminada. Cada lote de producción puede ser inspeccionado según las especificaciones técnicas acordadas. Las actividades de inspección estándar pueden incluir medición de espesor, medición de ancho, pruebas de tracción, pruebas de alargamiento, inspección visual de la superficie, evaluación de poros, inspección de la forma de la bobina y verificación del empaque.
Para pedidos de exportación, proporcionamos documentación del material que puede incluir un certificado de prueba de fábrica, lista de empaque, factura comercial, certificado de origen cuando corresponda y etiquetas de identificación de bobinas. Las etiquetas de las bobinas pueden incluir aleación, estado de ánimo, espesor, ancho, peso neto, peso bruto, número de bobina, lote de producción y referencia de la orden de compra del cliente.
La trazabilidad es importante para los compradores de materiales para baterías porque la lámina colectora de corriente catódica generalmente se procesa en grandes volúmenes y se utiliza en sistemas de fabricación de celdas estrictamente controlados. Mantenemos registros de producción para respaldar un suministro constante y una revisión de calidad.
Consideraciones clave al comprar láminas catódicas para baterías
Al adquirir papel de aluminio fino para la producción de cátodos de baterías de litio, los compradores deben evaluar un espesor superior al nominal. Se deben confirmar los siguientes puntos antes del suministro masivo:
Grosor y tolerancia de la lámina: El espesor objetivo debe coincidir con los requisitos de diseño del cátodo y los cálculos de carga del electrodo.
Aleación y temple: El grado seleccionado debe proporcionar la conductividad, resistencia y elongación requeridas.
Limpieza de superficies: Los límites de contaminación y aceite residual deben ser compatibles con el proceso de recubrimiento.
Dimensiones de la bobina: El ancho de la bobina, el diámetro interior, el diámetro exterior y el peso máximo de la bobina deben ajustarse al equipo del cliente.
Calidad de corte: El control de las rebabas de los bordes y la calidad del bobinado son necesarios para un procesamiento estable de los electrodos.
Estándar de inspección: Ambas partes deben ponerse de acuerdo sobre los métodos de prueba, los planes de muestreo y los criterios de aceptación.
Método de embalaje: La lámina para batería requiere un embalaje de exportación resistente a la humedad y a los daños durante el transporte.
Embalaje y entrega de exportación
Nuestras bobinas de papel de aluminio para baterías terminadas están protegidas con envoltura interior, barreras contra la humedad, embalaje exterior reforzado y paletas de madera o cajas de madera, según sea necesario. El embalaje está diseñado para reducir el riesgo de exposición a la humedad, daños por compresión, impacto en los bordes y deformación de la bobina durante el transporte marítimo, aéreo, ferroviario o por camión.
Para clientes internacionales, podemos organizar el peso de la bobina y la configuración del embalaje de acuerdo con las condiciones de carga del contenedor y la capacidad de manipulación del sitio de recepción. Esto ayuda a mejorar la eficiencia de la descarga y al mismo tiempo protege el papel de aluminio de calibre fino durante la entrega a larga distancia.
Conclusión
La lámina de aluminio delgada para aplicaciones de cátodos de baterías de litio es un material de precisión que debe ofrecer una conductividad estable, un espesor controlado, superficies limpias y un rendimiento confiable de la bobina. Como fabricante de papel de aluminio, producimos papel de aluminio apto para baterías con especificaciones adaptadas a los requisitos de recubrimiento, calandrado, corte, bobinado y apilamiento de cátodos.
Al controlar la composición de la aleación, la precisión de laminación, las condiciones de recocido, la calidad de la superficie y la inspección final, apoyamos a los fabricantes de baterías que buscan láminas de aluminio para baterías de litio consistentes para baterías de vehículos eléctricos, electrónica de consumo y aplicaciones de almacenamiento de energía. Las especificaciones técnicas se pueden personalizar según la formulación del cátodo, la configuración del equipo y los requisitos de rendimiento de la celda terminada.