При производстве литий-ионных аккумуляторов алюминиевая фольга выполняет роль коллектора тока катода. Хотя он не накапливает электрохимическую энергию напрямую, его толщина оказывает измеримое влияние на внутреннее сопротивление, плотность энергии, рассеивание тепла, стабильность покрытия и выход продукции. Поэтому для производителей аккумуляторов выбор подходящей толщины алюминиевой фольги является важным инженерным решением, а не простой спецификацией материала.
Как производитель алюминиевой фольги, мы производим рулонную алюминиевую фольгу для требовательных промышленных применений, где однородность толщины, чистота поверхности, механические свойства и консистенция рулона должны контролироваться на протяжении всего процесса поставки. В аккумуляторных батареях даже небольшое изменение толщины может повлиять на поведение покрытия электродов и производительность последующих элементов.
Функция алюминиевой фольги в литий-ионных батареях
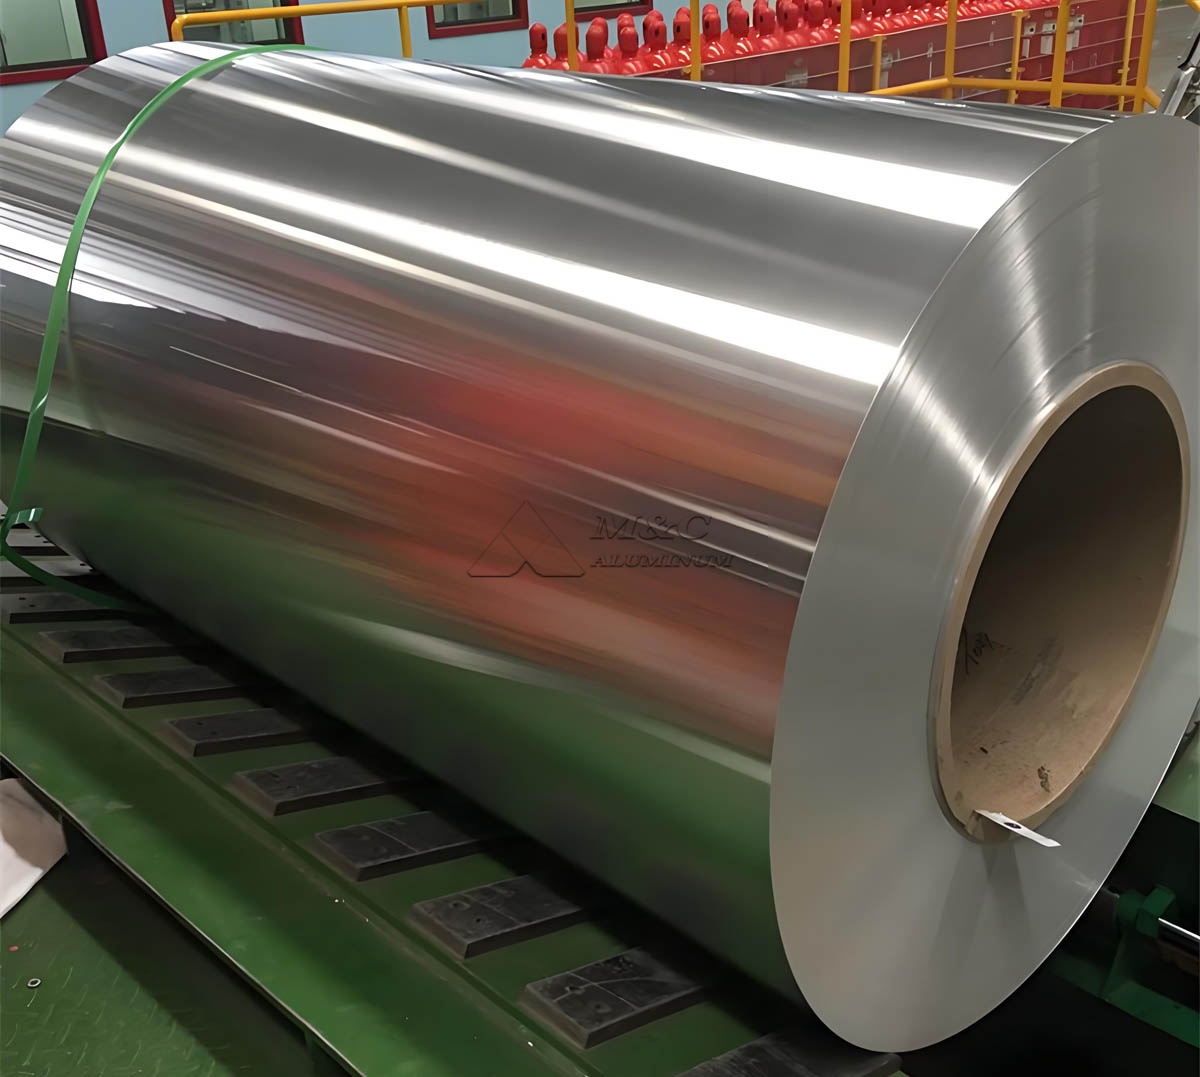
В большинстве конструкций литий-ионных аккумуляторов в качестве токосъемника положительного электрода или катода используется алюминиевая фольга. Фольга обеспечивает электропроводящую подложку для покрытия активного материала и переносит электроны между катодным слоем и внешней цепью.
Квалифицированная катодная алюминиевая фольга должна обеспечивать следующие характеристики:
Стабильная электропроводность.
Адекватная прочность на разрыв и относительное удлинение для электродной обработки.
Постоянная толщина по всей ширине рулона.
Чистая поверхность для надежного прилипания жидкого раствора.
Низкий уровень пор и дефектов.
Подходящая плоскостность для нанесения покрытий, каландрирования, продольной резки и намотки.
Толщина алюминиевой фольги в разной степени влияет на все эти факторы. Слишком тонкая фольга может улучшить плотность энергии, но может снизить механическую стабильность. Слишком толстая фольга может повысить прочность при обращении, но может добавить ненужный неактивный вес и объем аккумуляторному элементу.
Типичный диапазон толщины алюминиевой фольги аккумулятора
Алюминиевая фольга для батарей обычно поставляется толщиной примерно от 10 до 20 микрон, в зависимости от типа батареи, конструкции электродов, нагрузки на покрытие и производственного процесса. В элементах с высокой плотностью энергии можно использовать более тонкую фольгу, а в приложениях, требующих более высокой стабильности обработки, можно выбрать умеренно более толстую фольгу.
| Параметр | Типичный диапазон | Влияние на производительность батареи |
|---|---|---|
| Толщина алюминиевой фольги | 10-20 микрон | Влияет на плотность энергии, сопротивление и технологичность. |
| Обычный сплав | серии 1050, 1060, 1100 | Соответствует требованиям по проводимости и покрытию электродов. |
| Характер | H18, H19 или по индивидуальному заказу | Определяет баланс прочности, жесткости и удлинения. |
| Предел прочности | Обычно контролируется темпераментом | Влияет на производительность линии резки, намотки и нанесения покрытия. |
| Допуск по толщине | Требуется жесткий допуск | Поддерживает однородность покрытия и консистенцию электрода. |
| Чистота поверхности | Низкое остаточное масло для прокатки | Улучшает адгезию активного материала и качество покрытия. |
| Контроль точечного отверстия | Зависит от приложения | Снижает риск локальных дефектов покрытия и электрических нарушений. |
Окончательная спецификация должна быть определена совместно производителем батареи, разработчиком электродов и производителем алюминиевой фольги. Одной толщины недостаточно; фольга также должна соответствовать требуемому состоянию, профилю шероховатости, ширине, диаметру рулона и состоянию поверхности.
Как более тонкая алюминиевая фольга повышает плотность энергии
Одной из основных причин, по которой производители аккумуляторов выбирают более тонкую алюминиевую фольгу, является уменьшение количества неактивного материала внутри элемента. Токосъемник занимает объем и увеличивает вес, но не способствует непосредственному накоплению активной энергии элемента.
Когда толщина алюминиевой фольги уменьшается, большая часть доступного объема ячейки может быть отведена активному катодному материалу. Это может увеличить весовую и объемную плотность энергии, особенно в компактных аккумуляторах для электромобилей, бытовой электроники и систем хранения энергии.
Например, уменьшение толщины фольги с 16 микрон до 12 микрон может снизить массу катодного токосъёмника. Однако фактическая выгода от уровня заряда батареи зависит от нагрузки на электроды, геометрии элемента, химического состава катода и общей конструкции аккумуляторной батареи.
Более тонкая фольга также может способствовать снижению расхода материала. С точки зрения производства это может улучшить использование алюминия, поскольку уменьшение толщины не приводит к появлению дополнительных отходов, поломок или дефектов покрытия. Наилучший результат достигается, когда уменьшение толщины поддерживается стабильным качеством прокатки и контролируемым электродным процессом.
Электрическое сопротивление и эффективность сбора тока
Толщина алюминиевой фольги напрямую влияет на электрическое сопротивление. Более толстая фольга имеет большую площадь поперечного сечения, что обычно снижает электрическое сопротивление вдоль токосъемника. Более низкое сопротивление помогает уменьшить потери напряжения и выделение тепла во время зарядки и разрядки.
Эта взаимосвязь особенно важна для ячеек, предназначенных для работы с высокой мощностью. Для электроинструментов, электромобилей, гибридных систем и устройств быстрой зарядки могут потребоваться токосъемники, способные эффективно справляться с более высокими токовыми нагрузками.
Более тонкая алюминиевая фольга может иметь более высокое сопротивление, особенно на более длинных путях тока. Если фольга будет чрезмерно уменьшена, локальное распределение тока может стать менее равномерным. Это может способствовать неравномерному использованию электродов, локализованному нагреву и увеличению внутреннего сопротивления при высоких скоростях разряда.
Поэтому соответствующий манометр должен балансировать плотность энергии и проводимость. Более тонкая фольга не является автоматически лучшей для каждой конструкции батареи. Для высокоскоростных ячеек немного более толстый токосъемник может обеспечить более стабильный электрический путь.
Механическая прочность при производстве электродов
Производство электродов включает в себя нанесение покрытия, сушку, каландрование, резку, намотку, укладку и сборку элементов. Во время этих процессов алюминиевая фольга аккумуляторной батареи подвергается натяжению полотна, механическому контакту, изгибающему напряжению и тепловым условиям.
Тонкая фольга более чувствительна к складкам, повреждениям краев, растяжениям и разрывам полотна. Эти проблемы могут снизить эффективность линии и увеличить процент брака. В тяжелых случаях нестабильность фольги может привести к дефектам покрытия или проблемам с выравниванием, которые влияют на безопасность и долгосрочную надежность элемента.
Как производитель, мы уделяем особое внимание стабильным механическим свойствам катушки. Прочность на разрыв, удлинение, плоскостность и однородность толщины должны согласовываться, а не оцениваться индивидуально. Фольга с номинально правильной толщиной, но нестабильным закалом все равно может вызывать трудности при обработке.
Для применений, где требуется высокоскоростное покрытие и намотка, толщину алюминиевой фольги следует выбирать с достаточным запасом прочности для натяжения лески и условий обращения. Последовательная структура фольги может помочь производителям аккумуляторов поддерживать стабильную работу на коммерческих скоростях производства.
Влияние на однородность и адгезию покрытия
Качество поверхности и размеров алюминиевой фольги влияют на то, как катодная суспензия наносится и прикрепляется к токосъемнику. Изменение толщины может влиять на натяжение полотна и стабильность зазора покрытия, что приводит к изменению веса покрытия по всему электроду.
Равномерное покрытие имеет важное значение, поскольку неравномерное распределение активного материала может привести к нестабильной емкости, сопротивлению и выделению тепла внутри ячейки. Хорошо контролируемая подложка из алюминиевой фольги обеспечивает более предсказуемое нанесение жидкого раствора и поведение при каландрировании.
Следующие свойства фольги в сочетании с толщиной обеспечивают эффективность покрытия:
| Фольга Свойство | Важность покрытия электродов |
|---|---|
| Консистенция толщины | Помогает поддерживать стабильный вес покрытия и геометрию электрода. |
| Шероховатость поверхности | Поддерживает необходимое смачивание и адгезию жидкого раствора |
| Чистота | Снижает риск плохого сцепления и локализованных дефектов покрытия. |
| Плоскостность | Минимизирует морщины и проблемы с отслеживанием линии покрытия. |
| Качество кромки | Поддерживает точную резку и уменьшает образование частиц. |
| Механическая стабильность | Помогает поддерживать натяжение полотна во время нанесения покрытия и высыхания. |
Поверхность материала, предназначенного для аккумуляторов, должна быть чистой и совместимой с составом покрытия, выбранным заказчиком. Остатки масла при прокатке, загрязнение поверхности или неравномерная шероховатость могут снизить адгезию между фольгой и слоем катодного покрытия.
Управление температурным режимом и соображения безопасности
Алюминиевая фольга также способствует распределению тепла в электроде. Во время высокоскоростной зарядки и разрядки внутри элемента выделяется тепло, связанное с сопротивлением. Токосъемник большей толщины может обеспечить лучшее распространение тепла по сравнению с очень тонкой фольгой, хотя тепловые характеристики зависят от всей структуры ячейки.
При практическом проектировании батареи следует учитывать толщину фольги вместе с загрузкой активного материала, конструкцией выводов, размерами электродов, стратегией охлаждения и ожидаемым рабочим током. Увеличение толщины исключительно ради тепловых характеристик может снизить плотность энергии, не принося пропорциональной выгоды.
Цель состоит в том, чтобы использовать фольговый датчик, который обеспечивает стабильный сбор тока и приемлемое тепловое поведение при предполагаемом рабочем цикле. Это особенно важно для мощных аккумуляторов, элементов быстрой зарядки и крупноформатных аккумуляторных модулей.
Допуск по толщине имеет такое же значение, как и номинальная толщина
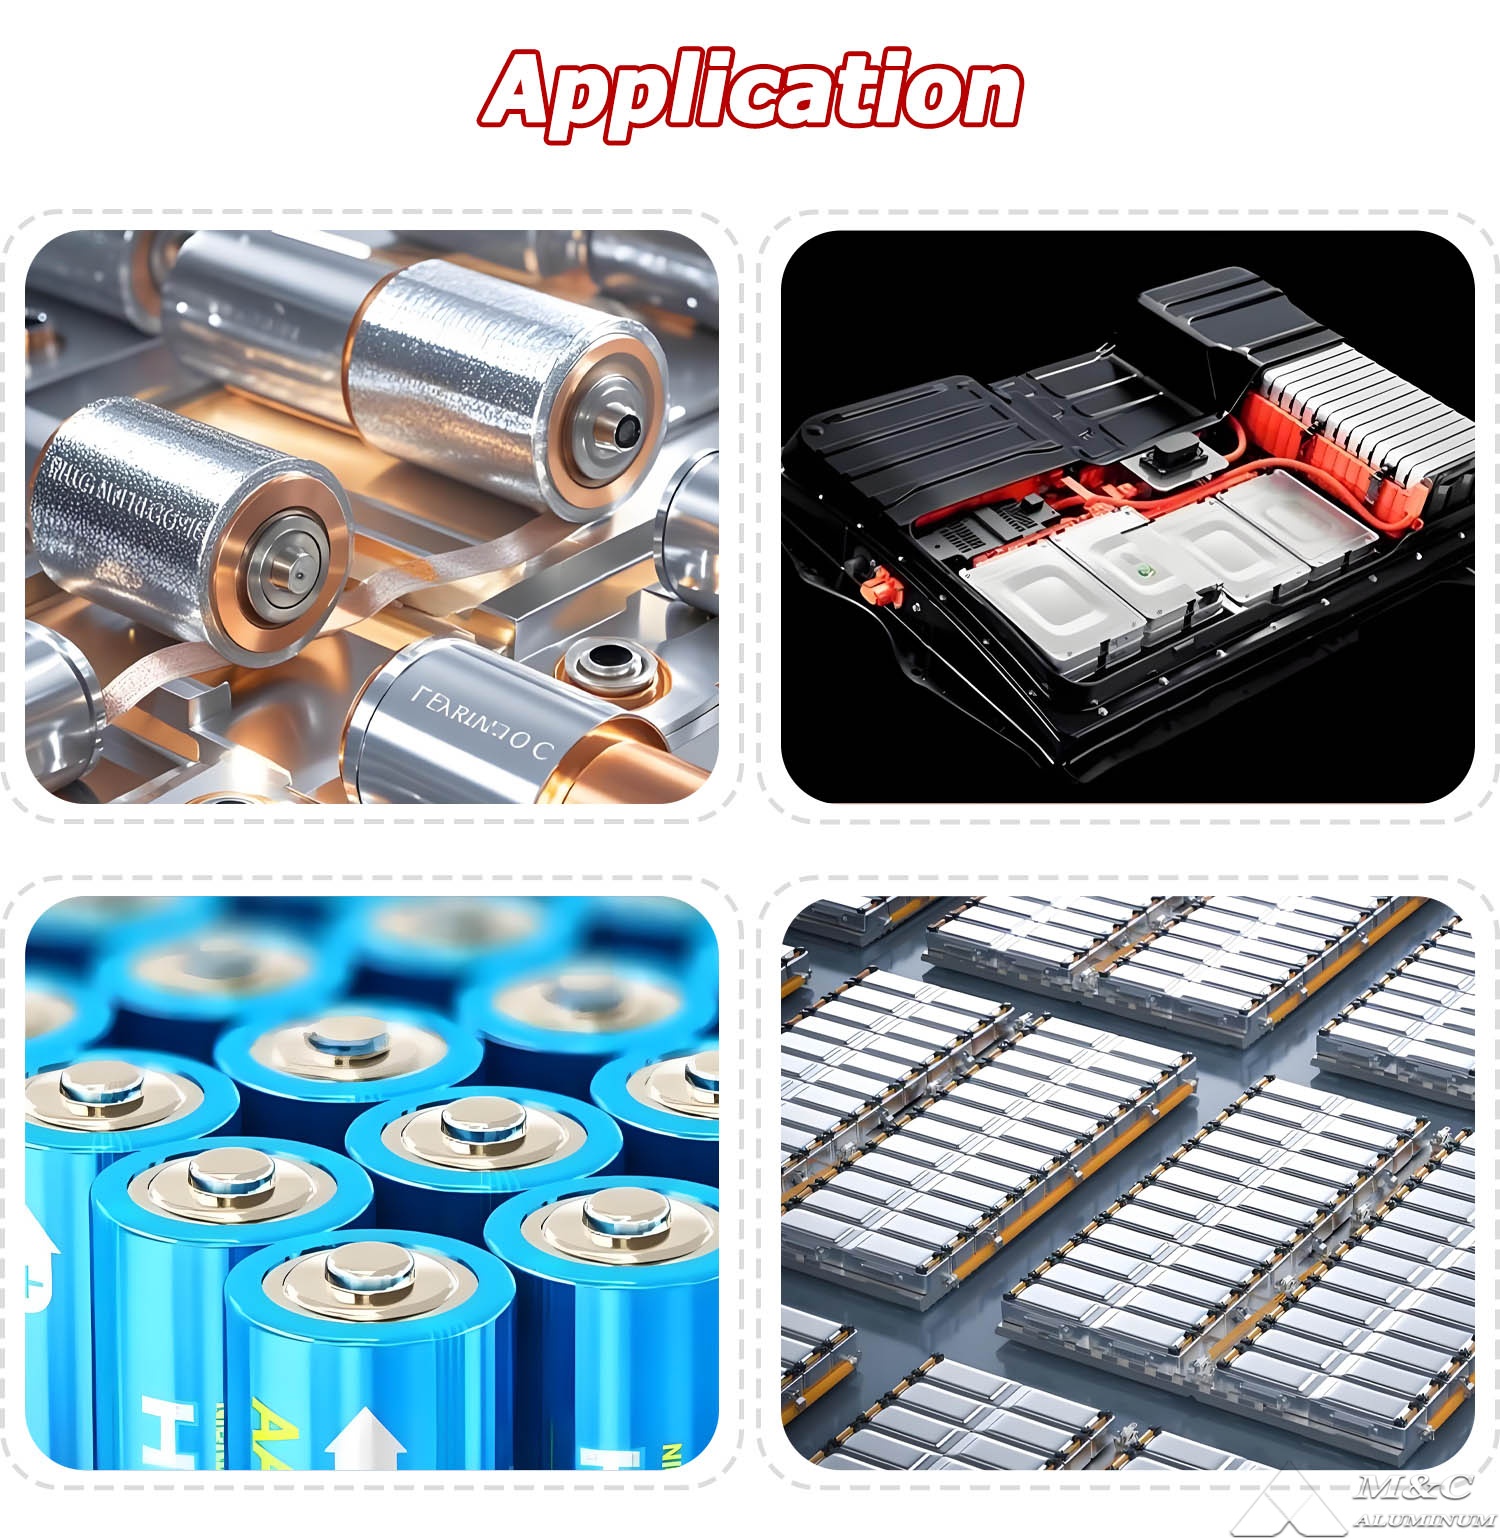
Спецификация аккумуляторной фольги не должна фокусироваться только на номинальном диаметре. Допуск на толщину по ширине рулона и по длине одинаково важен. Непостоянная толщина может привести к изменению электрического сопротивления, жесткости и реакции покрытия.
Например, номинальная фольга толщиной 15 микрон с плохим контролем толщины может вызвать большую вариабельность обработки, чем хорошо контролируемая фольга толщиной 14 микрон. Вот почему производители аккумуляторов должны оценивать однородность калибра с помощью соответствующих методов проверки и документации о качестве на уровне катушки.
На нашем производственном предприятии контроль толщины осуществляется посредством контроля процесса прокатки, онлайн-измерений, отбора проб и отслеживания рулонов. Цель состоит в том, чтобы обеспечить стабильные характеристики материала, обеспечивающие повторяемость производства электродов.
Для клиентов, которым требуются фольги с высокой проводимостью, наша 1100 Алюминиевая фольга могут быть оценены в соответствии с требуемой толщиной, закалом, шириной и условиями обработки батареи.
Выбор правильной толщины алюминиевой фольги
Оптимальная толщина алюминиевой фольги зависит от приоритетов производительности батареи. При выборе материала обычно руководствуются следующими рекомендациями:
Выбирайте более тонкую фольгу, когда основной целью является максимальная плотность энергии и меньшая неактивная масса.
Выбирайте фольгу умеренной толщины, когда более важны выносливость по току, механическая прочность или термическая стабильность.
Используйте жесткие допуски по толщине для высокоточного нанесения покрытий и автоматического производства электродов.
Подберите температуру фольги в соответствии с натяжением линии нанесения покрытия, методом намотки и конфигурацией ячейки.
Оцените толщину вместе с качеством поверхности, плоскостностью, проводимостью и механическими свойствами.
Производители аккумуляторов должны проверить выбранную фольгу посредством пилотных испытаний покрытия и электрохимических испытаний. Ключевые оценки могут включать прочность на отслаивание, однородность покрытия, сопротивление электрода, производительность, срок службы и производительность производства.
Контроль производства алюминиевой фольги для аккумуляторов
Как фабрика, мы понимаем, что аккумуляторная алюминиевая фольга должна работать стабильно от первого метра рулона до последнего. Наш производственный подход уделяет особое внимание контролю сплавов, стабильности прокатки, управлению отжигом, контролю поверхности, качеству резки и защите упаковки.
Материал поставляется в соответствии с требованиями заказчика по толщине, ширине, массе рулона, внутреннему диаметру, закалке и состоянию поверхности. Правильная упаковка также важна, поскольку влага, пыль, повреждение кромок и деформация при обращении могут повлиять на последующее производство аккумуляторов.
В дополнение к требованиям, связанным с батареями, наш более широкий ассортимент продукции включает решения из алюминиевой фольги для упаковки, изоляции, теплообмена и промышленного преобразования.
Заключение
Влияние толщины алюминиевой фольги на производительность батареи существенно, поскольку катодный токосъемник влияет на плотность энергии, электрическое сопротивление, механическую стабильность, качество покрытия и управление теплом. Более тонкая фольга может улучшить плотность энергии на уровне клеток, а более толстая фольга может обеспечить более низкое сопротивление и более высокие производственные характеристики.
Наиболее подходящая толщина алюминиевой фольги для аккумуляторов определяется не только размером. Это требует сбалансированной оценки химического состава аккумуляторов, конструкции электродов, текущего спроса, производственного оборудования и требований контроля качества. Выбирая фольгу с контролируемым допуском по толщине, стабильными механическими свойствами и чистым качеством поверхности, производители аккумуляторов могут улучшить как стабильность процесса изготовления электродов, так и производительность готовых элементов.