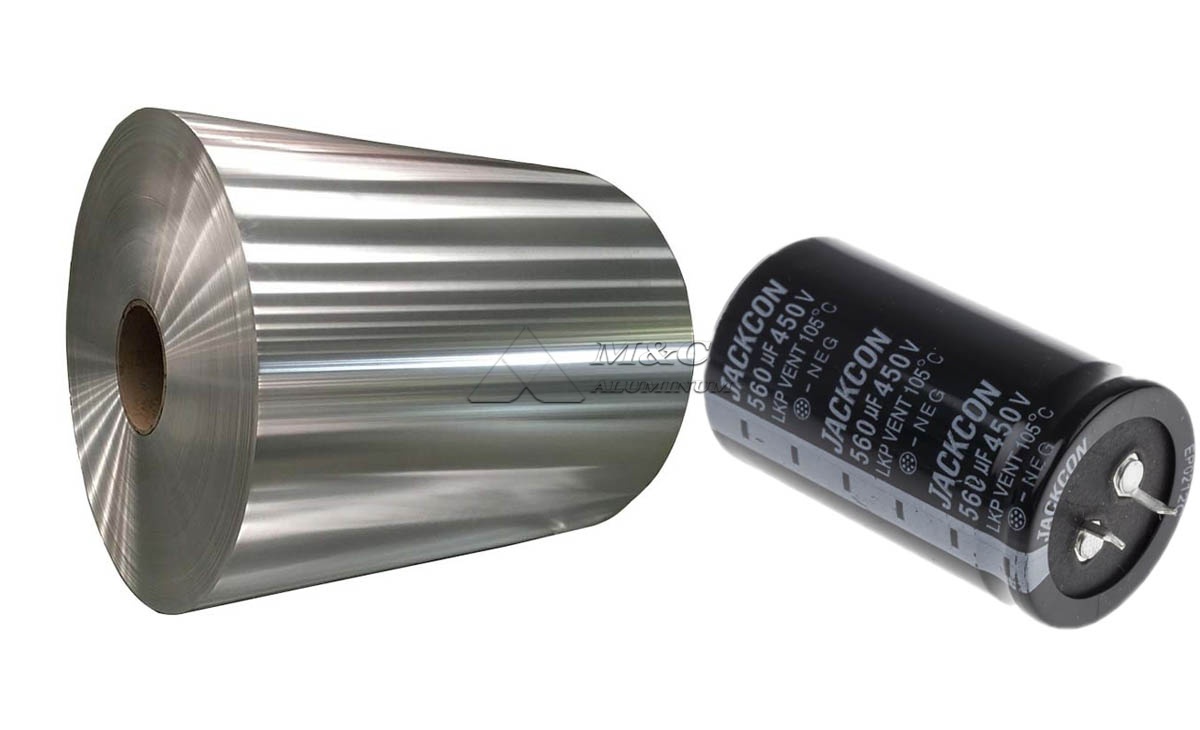
Как производитель алюминиевой фольги, мы производим гигантские рулоны алюминиевой фольги для защиты изоляционного слоя конденсаторов, поддержки обмоток и связанных с ними электрических компонентов. Производство конденсаторов требует стабильного поведения материала при длительных циклах преобразования. По этой причине алюминиевая фольга, используемая рядом с изоляционными системами, должна иметь контролируемую толщину, стабильные механические свойства, чистые поверхности, надежную плоскостность и тщательно контролируемое качество рулона.
Наши рулоны алюминиевой фольги поставляются производителям конденсаторов, центрам продольной резки и переработчикам электрических материалов, которым требуются катушки большого веса и надежная эффективность обработки. Мы производим фольгу по спецификациям, определенным заказчиком, включая сплав, состояние, толщину, ширину, внутренний диаметр, внешний диаметр, состояние поверхности и конфигурацию упаковки.
Важно различать роль алюминиевой фольги в изоляционной конструкции конденсатора. Алюминиевая фольга электропроводна и сама по себе не является диэлектрическим изоляционным материалом. В практических конструкциях конденсаторов ее можно использовать в качестве электродной фольги, экранирующей фольги, защитной прослойки, оберточного слоя или структурного слоя, прилегающего к диэлектрической бумаге, полимерной пленке или другим изоляционным материалам. Его функция зависит от окончательной конструкции конденсатора и процесса сборки.
Почему гигантские рулоны алюминиевой фольги используются в производстве конденсаторов
Производство конденсаторов обычно включает операции высокоскоростной резки, намотки, ламинирования и сборки. Гигантские рулоны алюминиевой фольги, также называемые гигантскими рулонами алюминиевой фольги или мастер-рулонами, помогают сократить количество замен рулонов во время этих процессов. Увеличенный исходный валок может улучшить непрерывность линии, снизить частоту обработки материалов и обеспечить стабильное планирование производства.
Для защиты изоляционного слоя конденсатора качество фольги должно оставаться одинаковым по всей длине рулона. Изменение толщины, повреждение кромок, загрязнение поверхности или плохое натяжение намотки могут повлиять на резку и намотку на выходе. Наш производственный процесс разработан таким образом, чтобы поддерживать стабильную структуру рулона, контролируемый профиль полосы и надежную чистоту поверхности для промышленной переработки.
К основным производственным преимуществам гигантских рулонов алюминиевой фольги относятся:
Увеличенная длина непрерывной обработки для линий продольной резки и намотки.
Сокращение времени простоя, вызванного заменой рулона.
Стабильные механические характеристики при больших весах катушек.
Контролируемые допуски по толщине и ширине.
Очистите поверхности, пригодные для контакта с изоляционной бумагой или пленочными системами.
Индивидуальная упаковка для экспортных перевозок и складского хранения.
Рекомендуемые алюминиевые сплавы для изготовления фольги конденсаторов
Выбор подходящего сплава зависит от типа конденсатора, толщины фольги, процесса окончательного формования, электрической конструкции и требуемой механической прочности. Для непротравленных защитных, оберточных и промежуточных применений широко выбираются технически чистые марки алюминиевой фольги из-за их формуемости, проводимости и стабильных характеристик обработки.
Мы регулярно производим 1100 Алюминиевая фольга для применений, требующих высокой чистоты алюминия, хорошей пластичности и стабильного качества поверхности. Этот сплав подходит для многих процессов преобразования фольги в электротехнике и промышленности.
Алюминиевая фольга 1235 — еще один часто используемый материал для изготовления рулонов алюминиевой фольги. Он обеспечивает хорошую технологичность и часто используется там, где требуется тонкая фольга, большие запасы рулонов и экономичное преобразование.
В зависимости от требований к конструкции могут быть оценены и другие марки алюминия. Наша техническая группа проверяет требуемую функцию фольги, прежде чем подтвердить рекомендации по сплаву и закалке. Такой подход помогает гарантировать, что материал соответствует намоточному оборудованию, системе изоляции и требованиям конечного использования заказчика.
Технические параметры гигантских рулонов алюминиевой фольги
В следующей таблице показаны типичные диапазоны производства конденсаторов из алюминиевой фольги и защитной фольги. Окончательные спецификации подтверждаются согласно чертежам, образцам и применимым стандартам заказчика.
| Параметр | Типовой диапазон или опция | Примечания |
|---|---|---|
| Сплав | 1100, 1235, 1050, 1060 | Другие сплавы доступны после технической экспертизы |
| Характер | О, H14, H16, H18 | Выбирается в соответствии с требованиями к формованию и намотке. |
| Толщина | от 0,006 мм до 0,080 мм | Для специализированных применений доступны тонкие калибры. |
| Ширина | от 100 мм до 1650 мм | Щелевые катушки могут поставляться по требованию. |
| Вес катушки | от 200 кг до 2500 кг | Зависит от толщины, ширины и грузоподъемности |
| Внутренний диаметр | 152 мм, 300 мм, 505 мм, 508 мм | Доступны нестандартные размеры сердечников |
| Внешний диаметр | Примерно до 1800 мм | Контролируется в соответствии с ограничениями на транспорт и оборудование. |
| Чистота поверхности | Фрезерованная обработка, полировка с одной стороны, полировка с обеих сторон | В зависимости от сплава и процесса прокатки |
| Чистота поверхности | Контролируемые остатки масла для прокатки | Подтверждено в соответствии с требованиями преобразования |
| Краевое условие | Обрезанный край, край с разрезом | Уровень заусенцев контролируется для обеспечения производительности намотки |
| Упаковка | Экспортная мореходная упаковка | Включает защиту от влаги и ударов. |
Основные требования к качеству защиты изоляционного слоя конденсатора
В устройствах, связанных с конденсаторами, выбор материала не должен основываться только на толщине. Фольга должна работать стабильно во время резки и намотки, особенно если она объединена с конденсаторной бумагой, полипропиленовой пленкой, полиэфирной пленкой или другими диэлектрическими материалами.
Постоянство толщины
Однородная толщина необходима для стабильного натяжения рулона и точной геометрии намотки. Чрезмерное изменение толщины может привести к созданию неровных слоев, локализованных точек напряжения и непостоянных размеров готового компонента. Мы контролируем толщину посредством управления процессом прокатки и процедур окончательного контроля.
Качество и чистота поверхности
Поверхность алюминиевой фольги конденсатора не должна иметь царапин, отверстий, выходящих за пределы согласованного уровня качества, масляных пятен, следов окисления, вкраплений частиц и других дефектов, которые могут помешать преобразованию. Если рядом с изоляционными слоями используется фольга, чистота поверхности обеспечивает надежность сборки и снижает риск переноса посторонних материалов.
Наш процесс проверки включает визуальный осмотр поверхности, проверку размеров и проверку состояния катушки. Для применений с особыми пределами чистоты или стандартами внешнего вида поверхности эти требования могут быть включены в техническое соглашение до начала производства.
Качество края
Чистые и ровные края особенно важны при продольной резке узкой ширины и высокоскоростной намотке. Сильные заусенцы, краевые волны или телескопирование могут повлиять на отслеживание полотна и повредить прилегающую изоляционную пленку или бумагу. Мы контролируем состояние кромок с помощью подходящих методов резки, настроек натяжения и защиты упаковки.
Плоскостность и конструкция катушки
Правильно намотанный рулон обеспечивает стабильную размотку на оборудовании клиента. Наша конструкция катушки позволяет уменьшить телескопирование, свободные наматывания, смятые края и неравномерное распределение натяжения. Для клиентов, эксплуатирующих автоматизированные или высокоскоростные линии, мы можем обсудить предпочтительную твердость катушки и направление намотки до подтверждения заказа.
Производственный процесс на нашем заводе по производству алюминиевой фольги
Наши гигантские рулоны алюминиевой фольги производятся с помощью комплексного процесса прокатки и отделки. Начиная с квалифицированного алюминиевого запаса, мы контролируем ключевые этапы, включая прокатку, промежуточный отжиг, где это необходимо, окончательную прокатку, продольную резку, проверку, намотку и экспортную упаковку.
Маршрут производства корректируется в соответствии с указанным сплавом, конечным состоянием, толщиной и требованиями к поверхности. Мягкая фольга может потребовать отжига для достижения пластичности, необходимой для намотки и формовки. Более твердые закалки могут быть выбраны там, где требуется большая прочность на разрыв или жесткость при обращении.
Во время производства мы уделяем особое внимание следующим контрольным точкам:
Проверка химического состава указанного сплава.
Контроль толщины во время прокатки и чистовой обработки.
Мониторинг поверхности для выявления следов качения и загрязнений.
Проверка ширины и кромки после резки.
Управление намоткой катушки для поддержания стабильного профиля рулона.
Окончательная проверка упаковки перед отправкой.
Этот производственный контроль особенно важен для алюминиевой фольги для конденсаторов, поскольку последующие операции могут включать тонкие изоляционные материалы и точные допуски намотки.
Соответствие характеристик фольги конструкции конденсатора
Перед началом производства мы рекомендуем покупателям предоставить сведения о предполагаемом применении. Наиболее полезная информация включает функцию фольги, тип конденсатора, требуемую толщину, допуск по ширине, состояние, вес катушки, размер сердечника, направление намотки и любые требования к чистоте поверхности.
Например, фольга, используемая в качестве защитного оберточного слоя, может потребовать закалки, отличной от фольги, используемой в плотно намотанной внутренней структуре. Высокоскоростная операция продольной резки может иметь приоритет над конструкцией рулона и состоянием кромок, в то время как ламинированная конструкция может потребовать контролируемых характеристик поверхности. Заранее проанализировав эти условия, мы можем производить гигантские рулоны алюминиевой фольги, которые лучше соответствуют процессу переработки клиента.
Для проектов, требующих пробного материала, мы можем подготовить пробные рулоны или небольшие пробные рулоны перед крупносерийным производством. Это позволяет клиентам оценить поведение при разрезании, характеристики намотки и совместимость с изоляционными материалами в реальных условиях эксплуатации.
Упаковка и защита экспорта
Гигантские рулоны алюминиевой фольги требуют надежной упаковки, поскольку большие рулоны чувствительны к ударам по краям, воздействию влаги и повреждениям при обращении. Мы используем экспортно-ориентированные методы упаковки, предназначенные для морских перевозок, погрузки в контейнеры и складского хранения.
Типичная упаковка включает защитную упаковку, влагостойкие материалы, усиленную внешнюю защиту, деревянные поддоны или люльки, а также четкую идентификацию продукта. На этикетках рулонов могут быть указаны сплав, состояние, толщина, ширина, вес нетто, вес брутто, номер рулона и информация о производственной партии, если это необходимо.
Для клиентов, отправляющих контейнерные перевозки, мы также учитываем размеры рулонов, ориентацию загрузки, распределение веса и требования к разгрузке. Правильная упаковка помогает сохранить качество фольги на пути от нашей фабрики до предприятия по продольной резке или производству конденсаторов.
Заключение
Гигантские рулоны алюминиевой фольги представляют собой эффективный формат материала для систем защиты изоляционного слоя конденсаторов, защитных оберток, конструкций, связанных с электродами, и других применений электротехнической фольги. Надежность готовой конденсаторной сборки зависит не только от материала диэлектрика, но и от целостности прилегающих слоев алюминиевой фольги.
Как производитель, мы поставляем алюминиевую фольгу для конденсаторов с контролируемым составом сплава, толщиной, состоянием, состоянием поверхности, качеством кромки и конструкцией катушки. Подбирая характеристики рулонов большого размера в соответствии с процессом намотки и изоляции клиента, мы помогаем обеспечить стабильную конверсию, эффективное производство и надежные характеристики материала.